 EN


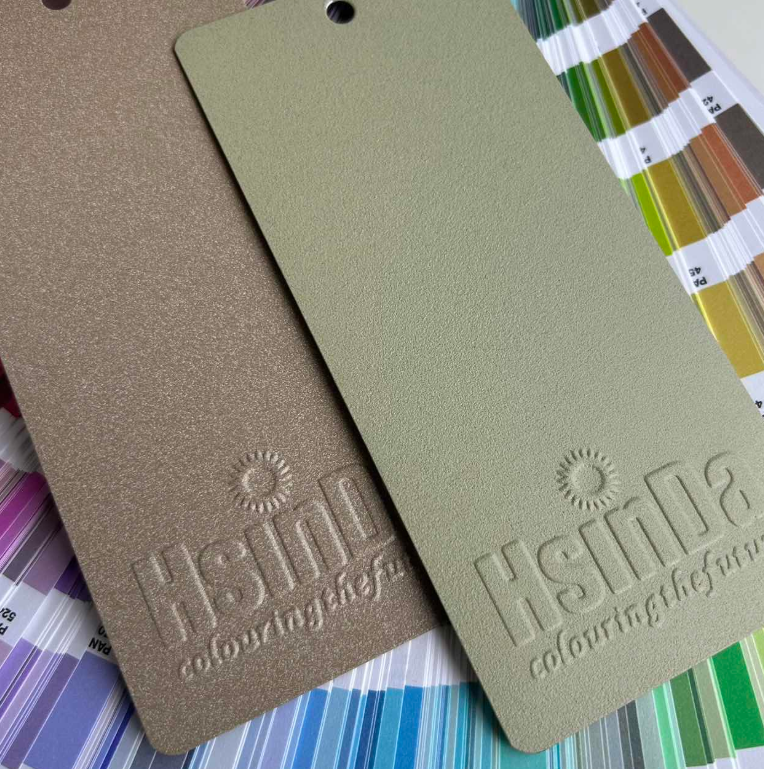
Proč se teplota pece stává nástrojem ovlivňujícím náklady, nikoli jen nastavením procesu
Řady průmyslových nátěrových linek selhávají zřídka kvůli jedné dramatické chybě. Častěji unikají peníze prostřednictvím opakovaných drobných rozhodnutí: nastavení teploty pece, zatížení linky, časových okruhů tuhnutí a přepracování. Nízkoteplotní tuhnoucí práškové nátěry se staly populárním tématem, protože se dotýkají všech čtyř těchto oblastí. Místo toho, aby byla fáze pečení považována za fixní náklad, mohou ji závody vnímat jako regulovatelnou součást výroby. Tento posun je důležitý, pokud jsou energetické rozpočty napjaté a dodací lhůty nepřehlédnutelné.
Práškové nátěry již výhradně vyhýbají použití rozpouštědel, čímž přispívají k dodržování environmentálních předpisů a zvyšují bezpečnost na výrobní ploše. Nicméně proces tuhnutí stále vyžaduje významné množství energie. Konvenční tepelně tuhnoucí práškový nátěr může vyžadovat vyšší teplotu v troubě a delší dobu expozice, aby dosáhl plných vlastností povlaku. Systém s nízkoteplotním tuhnutím je navržen tak, aby se roztavil, síťoval a přilnul při nižší tepelné zátěži. Výsledkem je nejen nižší spotřeba plynu. Může to také znamenat menší tepelné namáhání podkladů, rychlejší chladnutí a větší flexibilitu při zavěšování a řazení dílů.
Čím se tepelně tuhnoucí práškový nátěr liší od jednoduché barvové vrstvy
Teplotně tuhnoucí práškový nátěr není termoplast, který se po aplikaci změkčuje a znovu roztavuje. Je to reaktivní systém. Během pečení reagují pryskyřice a síťovací činidlo za vzniku sítě. Tato síť udílí povrchové úpravě odolnost vůči chemikáliím, mechanickou pevnost a trvanlivost. Protože je tato reakce nevratná, nátěr nelze znovu roztavit a přeformovat jako termoplastický prášek.
Tato chemie vysvětluje, proč je tak důležitý režim tuhnutí. Pokud vrstva nedostane dostatek tepla, síť zůstane nedostatečně vyvinutá. Může dojít ke snížení přilnavosti, odolnosti proti nárazu a odolnosti vůči rozpouštědlům. Pokud vrstva dostane příliš mnoho tepla, může se nátěr žlutit, vytvářet bílý povlak (chalkovat) nebo ztratit pružnost. Zbytečně se spotřebuje energie a podklad se může deformovat. Teplotně tuhnoucí práškový nátěr s nízkoteplotním tuhnutím má za cíl dosáhnout optimálního stavu při nižší spotřebě energie v troubě, avšak stále závisí na vyváženém složení a řízeném procesu.
| Faktor procesu | Klasické tuhnutí teplotně tuhnoucích prášků | Teplotně tuhnoucí práškový nátěr s nízkoteplotním tuhnutím |
|---|---|---|
| Tepelná zátěž trouby | Vyšší | Nižší |
| Teplotní okno vyluhování | Širší v některých systémech | Těsnější, citlivější na proces |
| Vystavení podložky teplu | Větší | Snížená |
| Požadavku na energii | Vyšší | Nižší |
| Potřeba řízení procesu | Standardní | Vyšší, zejména průtok vzduchu a rychlost linky |
| Přípustnost | Široká škála kovových dílů | Nejvhodnější pro tepelně citlivé nebo smíšené zatížení (tlusté i tenké části) |
Chemie nízkoteplotního tuhnutí bez přehnaného zdůrazňování jejích „kouzelných“ vlastností
Nižší teploty tuhnutí nevyplývají z jediné přísady. Vycházejí ze výběru pryskyřice, reaktivity síťovacího činidla, vyvážení katalyzátoru, množství plniva a výběru pigmentu. Formulátor musí současně zajistit stabilitu při skladování, tok prášku a koneční vlastnosti povlaku. Pryskyřice, která reaguje příliš rychle, se může zahřát a ztvrdnout v extrudéru nebo ztratit hladkost. Katalyzátor, který působí příliš účinně, může zkrátit dobu skladovatelnosti nebo způsobit nerovnoměrné tuhnutí v tlustých částech.
Proto nízkoteplotní vypalování není automaticky přímou náhradou. Nejlépe funguje, pokud dodavatel povlaků rozumí podkladovému materiálu, troubě, rychlosti linky a geometrii dílu. Například silný ocelový kříženec a tenký ocelový panel se ohřívají různou rychlostí. Nízkoteplotní systém může mezeru zmenšit, ale nemůže odstranit fyzikální zákony. Proudění vzduchu, hustota zavěšení dílů a doba obnovy trouby stále ovlivňují výsledek.
Průmyslové normy jako ISO 9001 a ISO 14001 poskytují užitečnou disciplínu. ISO 9001 vyžaduje konzistentní kontrolu procesů a sledovatelnost. ISO 14001 podporuje měřitelnou revizi spotřeby energie. Žádná z těchto norem nepřímo ovlivňuje vypalování povlaku, ale obě pomáhají výrobnímu závodu prokázat, že změny jsou řízené, nikoli náhodné.
Úspory energie, které se projeví i za hranicí plynoměru
Zřejmou úsporou je palivo pro troubu. Nižší nastavená teplota a kratší cyklus snižují zátěž hořáků, elektrických topných těles nebo výměníků tepla. Větší provozní výhody se však často objevují jinde. Chladicí tunely pracují méně. Díly lze vyložit dříve. Rychlost dopravníku lze někdy upravit tak, aby odpovídala úzkým místům v předcházejících a následných částech výrobního procesu. Méně tepla také znamená menší zatížení těsnění, ložisek a senzorů v okolí trouby.
Přehled zpracování tepla z roku 2023 od Ministerstva energetiky USA uvádí, že zpracování tepla může představovat významnou část průmyslové spotřeby energie. To činí sušení přirozeným cílem pro opatření zaměřená na zvýšení účinnosti. Úspory stále závisí na výchozím stavu. Závod s dobře uzavřenou troubou, kvalitní izolací a nízkým přebytkem vzduchu může dosáhnout jen skromných zlepšení. Závod s příliš velkými hořáky, netěsnými dveřmi a nepravidelným plněním může dosáhnout mnohem větších úspor. Sušení za nízké teploty je nástroj, nikoli záruka.
Existuje také kvalitní aspekt. Pokud zůstává podklad chladnější, je tenký kovový materiál méně náchylný ke zkroucení nebo deformaci (tzv. oil-can). Teplotně citlivé sestavy se těsněními, vložkami nebo různými kovy lze natírat s menším rizikem. To může snížit počet zmetků a nutnost přepracování, které často stojí více než samotný plyn.
Kde nízkoteplotní tuhnutí funguje dobře a kde ne
Nízkoteplotní tuhnutí tepelně tuhnoucích práškových nátěrů se obvykle osvědčuje při zpracování kovů, pokud jsou díly citlivé na teplotu, pokud je kapacita pece úzkým místem nebo pokud jsou energetické smlouvy tak nákladné, že každý stupeň teploty má význam. Může být vhodné pro epoxidové, epoxidově-polyesterové a speciální funkční práškové systémy, pokud je formulace přizpůsobena konkrétnímu použití. Nejedná se však o univerzální řešení. Těžké ocelové litiny s velkou tepelnou hmotností stále vyžadují robustní režim tuhnutí. Linky s nedostatečnou rovnoměrností teploty v peci mohou mít problém dosáhnout konzistentních výsledků v rámci užšího okna tuhnutí.
Skutečný příklad z praxe: Při modernizaci linky na výrobním závodě kovových skříní pro skladování v jižní části Číny byl původně používán standardní termosetový prášek. Silné rámce dveří a tenké boční panely vykazovaly rozdílnou míru upevnění. Způsobovalo to deformace a odchylky v barvě, což vedlo k nutnosti dodatečné úpravy. Závod proto přešel na epoxid-polyesterový prášek s nízkou teplotou upevnění, upravil vzdálenost zavěšení součástí a zlepšil průtok vzduchu v peci. Spotřeba plynu klesla, avšak větší výhodou bylo snížení počtu zmetků. Kompromis byl zřejmý: linka vyžadovala přesnější denní kontroly teploty pece a rychlosti linky. Změna fungovala, protože celý proces byl řízen – nejen proto, že prášek měl označení ‚nízká teplota upevnění‘.
Role společnosti Hsinda v praktickém dodávání práškových nátěrů
Pro kupující, kteří hodnotí možnosti nízkoteplotního tuhnutí, je spolehlivost dodávek a podpora procesu stejně důležitá jako složení. Hsinda provozuje ERP systém řízení vyhovující evropským normám a digitální výrobní systém MES. Roční kapacita činí přibližně 5 000 tun a je zajištěna 8 velkými výrobními linkami a 3 malými experimentálními linkami. Nabídka zahrnuje epoxidní práškové nátěry, epoxidně-polyesterové práškové nátěry a speciální funkční práškové nátěry. Certifikace zahrnují ISO 14001, CE, ISO 9001, RoHS, test Floridy a antibakteriální test. Výzkumné a vývojové centrum pomáhá přizpůsobit práškové systémy skutečným podmínkám výrobní linky. Pro továrny, které se snaží snížit energii potřebnou k tuhnutí bez ztráty výkonu povlaku, může tato praktická podpora rozhodnout mezi pouhým pokusem a trvalou změnou výrobního procesu.
Obsah
- Proč se teplota pece stává nástrojem ovlivňujícím náklady, nikoli jen nastavením procesu
- Čím se tepelně tuhnoucí práškový nátěr liší od jednoduché barvové vrstvy
- Chemie nízkoteplotního tuhnutí bez přehnaného zdůrazňování jejích „kouzelných“ vlastností
- Úspory energie, které se projeví i za hranicí plynoměru
- Kde nízkoteplotní tuhnutí funguje dobře a kde ne
- Role společnosti Hsinda v praktickém dodávání práškových nátěrů