 EN


چرا دمای اجاق به یک عامل تعیینکننده هزینه تبدیل میشود، نه صرفاً یک تنظیم فرآیندی
خطوط پوششدهی صنعتی معمولاً به دلیل یک اشتباه بزرگ و ناگهانی از کار نمیافتند. بیشتر اوقات، پول از طریق تصمیمات کوچک و تکرارشونده نشت میکند: تنظیمات دمای اجاق، بارگذاری خط تولید، بازههای زمانی سختشدن و اصلاحها. پوشش پودری ترموستینگ با سختشدن دمای پایین به دلیل تأثیرگذاری بر همه این چهار مورد، موضوعی پرتکرار شده است. به جای در نظر گرفتن مرحله پخت به عنوان یک هزینه ثابت، کارخانهها میتوانند آن را بخشی قابل تنظیم از تولید بدانند. این تغییر زمانی اهمیت پیدا میکند که بودجههای انرژی بسیار سفت و سخت باشند و زمانبندیهای تحویل بسیار سختگیرانه باشند.
پوشش پودری از ابتدا از حلالها اجتناب میکند که به رعایت مقررات زیستمحیطی و ایمنی در محیط کار کمک میکند. با این حال، مرحله پخت همچنان مقدار قابل توجهی انرژی مصرف میکند. یک سیستم پوشش پودری سختشونده حرارتی معمولی ممکن است برای دستیابی به خواص کامل فیلم، به دمای بالاتری در اجاق و زمان توقف طولانیتری نیاز داشته باشد. سیستم پخت دمای پایین طوری طراحی شده است که جریانیافتن، اتصال متقابل و چسبندگی را در بار حرارتی کمتری انجام دهد. نتیجه این کار تنها کاهش صورتحساب گاز نیست؛ بلکه میتواند به معنای کاهش تنش حرارتی روی زیرلایهها، سردشدن سریعتر و انعطافپذیری بیشتر در نحوه آویزان کردن و ترتیبدهی قطعات نیز باشد.
تفاوت پوشش پودری سختشونده حرارتی با یک لایه رنگ ساده چیست
پوشش پودری ترموستینگ نوعی ترموپلاستیک نیست که پس از اعمال، نرم شده و دوباره جاری میشود. این سیستم واکنشپذیر است. در حین پخت، رزین و عامل اتصالدهنده با یکدیگر واکنش داده و یک شبکه تشکیل میدهند. این شبکه به پوشش مقاومت شیمیایی، استحکام مکانیکی و دوام لازم را میدهد. از آنجا که این واکنش برگشتناپذیر است، پوشش نمیتواند مانند پودرهای ترموپلاستیک دوباره ذوب و شکلگیری کند.
این شیمی توضیحدهندهی اهمیت بسیار زمانبندی پخت است. اگر فیلم حرارت کافی دریافت نکند، شبکه بهدرستی توسعه نمییابد و چسبندگی، مقاومت ضربهای و مقاومت حلال کاهش مییابند. اگر فیلم حرارت بیش از حد دریافت کند، پوشش ممکن است زرد شده، خاکستری یا شکننده شود. انرژی هدر میرود و زیرلایه ممکن است تاب خورده یا تغییر شکل دهد. پوشش پودری ترموستینگ با پخت دمای پایین هدف دارد که با مصرف انرژی کمتر در اجاق، نقطهٔ بهینه را هدف قرار دهد؛ با این حال، همچنان به فرمولاسیون متعادل و فرآیند کنترلشده وابسته است.
| عامل فرآیند | پخت پودر ترموست معمولی | پودر ترموست با پخت دمای پایین |
|---|---|---|
| بار حرارتی اجاق | بالاتر | پایینتر |
| پنجرهٔ پخت | در برخی سیستمها گستردهتر | سفتتر و حساستر به فرآیند |
| قرار گرفتن زیرلایه در معرض گرما | بیشتر | کاهش یافته |
| تقاضای انرژی | بالاتر | پایینتر |
| نیاز به کنترل فرآیند | استاندارد | بالاتر، بهویژه جریان هوا و سرعت خط |
| مناسب بودن | طیف گستردهای از قطعات فلزی | بهترین گزینه برای بارهای حساس به گرما یا ترکیبی از قطعات ضخیم و نازک |
شیمی پخت دمای پایین بدون اغراق در ادعاهای جادویی
دمای پخت پایین از یک افزودنی واحد ناشی نمیشود. بلکه از انتخاب رزین، واکنشپذیری عامل اتصالدهنده، تعادل کاتالیزور، میزان پرکننده و انتخاب رنگدانه بهدست میآید. فرمولاسیونکننده باید همزمان پایداری در انبار، جریان پودر و عملکرد نهایی لایه را تضمین کند. رزینی که بیش از حد سریع واکنش نشان دهد ممکن است در اکسترودر ژله شود یا صافی لایه را از دست بدهد. کاتالیزوری که بیش از حد مؤثر باشد ممکن است عمر انبارداری را کوتاه کند یا در بخشهای ضخیم، پخت نامتعادل ایجاد کند.
به همین دلیل، پخت در دمای پایین بهطور خودکار جایگزینی آمادهبرای استفاده نیست. این روش زمانی بهترین نتیجه را میدهد که تأمینکنندهٔ پوشش با زیرلایه، اجاق، سرعت خط و هندسهٔ قطعه آشنا باشد. برای مثال، یک براکت فولادی ضخیم و یک صفحهٔ فولادی نازک با نرخ یکسانی گرم نمیشوند. سیستم دمای پایین میتواند شکاف را کاهش دهد، اما نمیتواند قوانین فیزیک را از بین ببرد. جریان هوا، تراکم آویزانکردن قطعات و زمان بازیابی اجاق همچنان بر نتیجه نهایی تأثیر میگذارند.
استانداردهای seguچی مانند ایزو ۹۰۰۱ و ایزو ۱۴۰۰۱ انضباط مفیدی فراهم میکنند. ایزو ۹۰۰۱ بر کنترل پایدار فرآیند و ردیابیپذیری تأکید دارد. ایزو ۱۴۰۰۱ مرور اندازهگیرندهٔ مصرف انرژی را تشویق میکند. هیچیک از این استانداردها پوشش را پخت نمیکنند، اما هر دو به کارخانه کمک میکنند تا ثابت کند تغییرات اعمالشده کنترلشدهاند و نه تصادفی.
پسانداز انرژی که فراتر از کنتور گاز مشاهده میشود
صرفهجویی آشکار، سوخت اجاق است. تنظیم دمای پایینتر و کاهش زمان چرخه، بار روی شعلهسوزها، المانهای الکتریکی یا مبادلهکنندههای حرارتی را کاهش میدهد. با این حال، بهبودهای عملیاتی بزرگتر اغلب در جاهای دیگری ظاهر میشوند. تونلهای خنککننده کمتر کار میکنند. قطعات زودتر قابل تخلیه هستند. گاهی اوقات سرعت نوار نقاله را میتوان برای هماهنگی با گلوگاههای موجود در بخشهای پیشین و پسین تنظیم کرد. کاهش مقدار حرارت همچنین به معنای کاهش تنش روی آببندیها، یاتاقانها و سنسورهای اطراف اجاق است.
بررسی سال ۲۰۲۳ از گرمایش فرآیندی توسط وزارت انرژی ایالات متحده نشان میدهد که گرمایش فرآیندی میتواند سهم قابل توجهی از مصرف انرژی صنعتی را تشکیل دهد. این امر پخت را به عنوان یک هدف طبیعی برای افزایش بازده تبدیل میکند. صرفهجوییها همچنان به شرایط پایه وابستهاند. یک کارخانه با اجاقی محکم، عایقبندی مناسب و هوای اضافی کم، احتمالاً بهبودهای محدودی خواهد داشت. در مقابل، کارخانهای با شعلهسوزهای بزرگتر از حد لازم، درهای نشتیدار و بارگذاری نامنظم، بهبودهای بسیار بیشتری خواهد داشت. پخت دمای پایین یک ابزار است، نه تضمینی برای بهبود.
زاویهای دیگر نیز مربوط به کیفیت است. وقتی یک زیرلایه سردتر باقی میماند، فلز با ضخامت کمتر احتمال تابخوردن یا ایجاد اثر دراممانند را دارد. مونتاژهای حساس به حرارت که شامل آببندیها، قطعات جاسازیشده یا فلزات ترکیبی هستند، میتوانند برای پوششدهی کمخطرتر باشند. این امر میتواند تعداد محصولات ردشده و نیاز به اصلاح را کاهش دهد که اغلب هزینهبرتر از خود گاز است.
جایی که پخت دمای پایین بهخوبی عمل میکند و جایی که عمل نمیکند
پوششدهی پودری ترموستینگ با پخت دمای پایین معمولاً در ساخت فلزات درخشان است که در آن قطعات به حرارت حساس هستند، ظرفیت اُون محدودیت ایجاد میکند یا قراردادهای انرژی باعث میشوند هر درجهٔ افزایش دما هزینهبر باشد. این روش میتواند برای سیستمهای پودری اپوکسی، اپوکسی-پلیاستر و پودرهای تخصصی عملکردی مناسب باشد، مشروط بر اینکه فرمولاسیون آن با کاربرد مورد نظر هماهنگ باشد. اما این روش پاسخی جهانی نیست. ریختهگریهای سنگین فولادی با جرم حرارتی بالا ممکن است همچنان نیازمند برنامهٔ پخت قوی باشند. خطوط تولیدی با یکنواختی پایین در اُون ممکن است در دستیابی به نتایج سازگاندار از پنجرهٔ باریکتر پخت با مشکل مواجه شوند.
نمونهای از دنیای واقعی: در یک پروژهٔ بازسازی در کارخانهای برای ساخت کابینتهای فلزی در جنوب چین، خط تولید موجود از یک پودر ترموست استاندارد استفاده میکرد. قابهای درب ضخیم و صفحات جانبی نازک با سطوح مختلفی از پخت خارج میشدند. این امر منجر به تابخوردگی و تغییر رنگ شد و نیاز به انجام مراحل اصلاحی داشت. این کارخانه به پودر اپوکسی-پلیاستر با قابلیت پخت در دمای پایین تغییر یافت، فاصلهٔ آویزانکردن قطعات را تنظیم نمود و جریان هوا در اُون را بهبود بخشید. مصرف گاز کاهش یافت، اما سود بزرگتر، کاهش تعداد محصولات ردشده بود. این تبادل بهوضوح مشخص بود: خط تولید نیازمند بازرسیهای روزانهٔ دقیقتری از دمای اُون و سرعت خط بود. این تغییر موفقیتآمیز بود، زیرا فرآیند مدیریتشده بود، نه اینکه صرفاً بهدلیل اینکه پودر برچسب «پخت در دمای پایین» داشت.
نقش شیندا در تأمین عملی پودرهای پوششدهنده
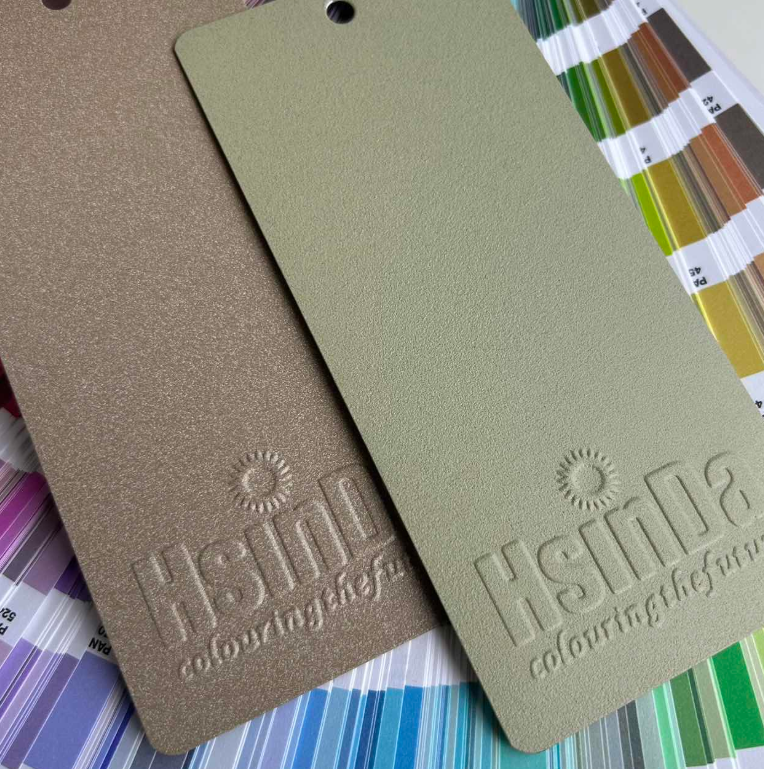
برای خریدارانی که گزینههای پخت در دمای پایین را ارزیابی میکنند، قابلیت اطمینان تأمین و پشتیبانی فرآیندی به اندازهٔ فرمولاسیون اهمیت دارد. شیندا از سیستم مدیریت منابع سازمانی (ERP) مطابق با استانداردهای اروپایی و سیستم تولید دیجیتالی MES استفاده میکند. ظرفیت سالانهٔ آن حدود ۵۰۰۰ تن است و توسط ۸ خط تولید بزرگ و ۳ خط آزمایشی کوچک پشتیبانی میشود. محدودهٔ محصولات شامل پوششهای پودری اپوکسی، پوششهای پودری اپوکسی-پلیاستر و پوششهای پودری عملکردی ویژه است. گواهیهای بهدستآمده شامل ISO14001، CE، ISO9001، RoHS، آزمون فلوریدا و آزمون ضدباکتری است. مرکز تحقیق و توسعه (R&D) به هماهنگسازی سیستمهای پودری با شرایط واقعی خط تولید کمک میکند. برای کارخانههایی که میخواهند انرژی مورد نیاز برای پخت را کاهش دهند بدون اینکه عملکرد لایهٔ نهایی تحت تأثیر قرار گیرد، این پشتیبانی کاربردی میتواند تفاوت ایجاد کند بین یک آزمایش و تغییر پایدار در تولید.
فهرست مطالب
- چرا دمای اجاق به یک عامل تعیینکننده هزینه تبدیل میشود، نه صرفاً یک تنظیم فرآیندی
- تفاوت پوشش پودری سختشونده حرارتی با یک لایه رنگ ساده چیست
- شیمی پخت دمای پایین بدون اغراق در ادعاهای جادویی
- پسانداز انرژی که فراتر از کنتور گاز مشاهده میشود
- جایی که پخت دمای پایین بهخوبی عمل میکند و جایی که عمل نمیکند
- نقش شیندا در تأمین عملی پودرهای پوششدهنده