 EN


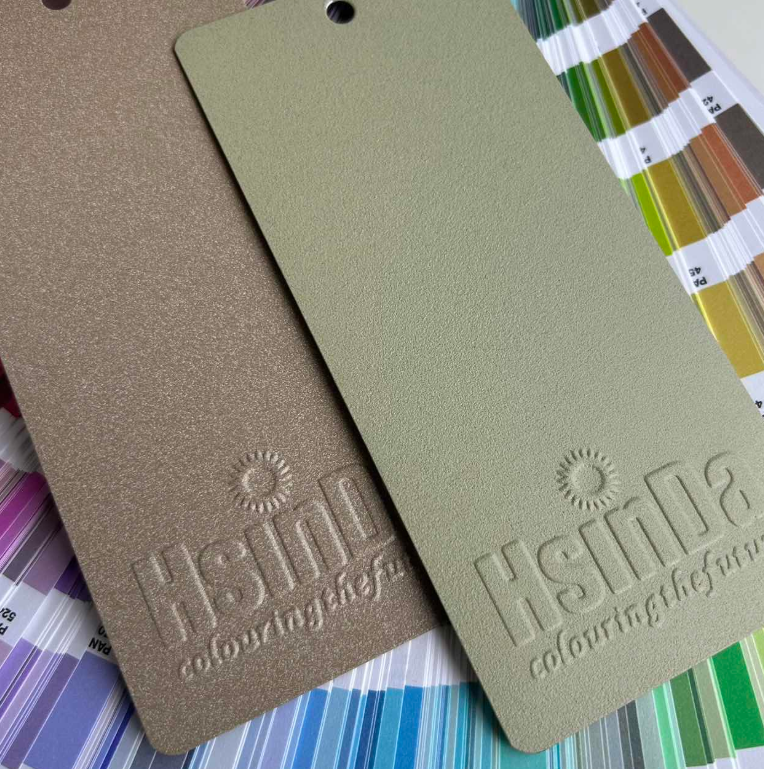
Neden fırın sıcaklığı bir maliyet kolu haline gelir, yalnızca bir işlem ayarı değil
Endüstriyel boya hatları nadiren tek bir büyük hata nedeniyle başarısız olur. Daha çok, fırın ayar noktaları, hattın yükleme oranı, sertleşme zaman aralığı ve yeniden işleme gibi tekrarlayan küçük kararlarla para kaybı yaşanır. Düşük sıcaklıkta sertleşen termoset toz boya, bu dört unsura da dokunması nedeniyle yaygın bir konu haline gelmiştir. Pişirme aşamasını sabit bir maliyet olarak değil, üretim sürecinin ayarlanabilir bir parçası olarak değerlendirmek mümkündür. Bu yaklaşım, enerji bütçeleri sıkışık ve teslimat programları esnetilemezken büyük önem kazanır.
Toz kaplama zaten çözücülerden kaçınır; bu da çevresel uyumluluk ve atölye güvenliği açısından avantaj sağlar. Ancak sertleştirme aşaması hâlâ önemli miktarda enerji tüketir. Geleneksel bir termoset toz kaplama, tam film özelliklerine ulaşmak için daha yüksek fırın sıcaklığına ve daha uzun kalma süresine ihtiyaç duyabilir. Düşük sıcaklıkta sertleşen bir sistem, akışkanlık kazanma, çapraz bağlanma ve yapışma işlemlerini daha düşük termal yükte gerçekleştirmek üzere tasarlanmıştır. Sonuç yalnızca doğalgaz faturasında azalma değildir. Aynı zamanda alt tabakalara uygulanan ısı stresinin azalması, soğuma süresinin kısalması ve parçaların asılma biçimi ile sıralanma esnekliğinin artırılması anlamına da gelebilir.
Termoset toz kaplamayı basit bir boya filmden ayıran nedir
Termoset toz kaplama, uygulandıktan sonra yumuşayıp yeniden akabilen bir termoplastik değildir. Bu, reaktif bir sistemdir. Pişirme sırasında reçine ve çapraz bağlayıcı bir ağ oluşturmak üzere tepkimeye girer. Bu ağ, yüzeyin kimyasal direncini, mekanik dayanımını ve dayanıklılığını sağlar. Tepkime geri dönüşümsüz olduğu için kaplama, termoplastik toz gibi yeniden eritilip şekillendirilemez.
Bu kimyasal yapı, neden kürleme programının o kadar önemli olduğunu açıklar. Eğer filmin ısıya maruz kalma süresi yetersizse ağ tam olarak gelişemez; bunun sonucunda yapışma, darbe direnci ve çözücü direnci düşebilir. Eğer filmin ısıya maruz kalma süresi fazla olursa kaplama sararabilir, toz gibi dökülebilir veya kırılgan hâle gelebilir. Enerji israf edilir ve alt tabaka bükülebilir. Düşük sıcaklıkta kürleme yapan termoset toz kaplamalar, fırın enerjisini azaltarak ideal denge noktasına ulaşmayı amaçlar; ancak bu hâlâ dengeli bir formülasyon ve kontrollü bir süreç gerektirir.
| Süreç Faktörü | Geleneksel termoset toz kürleme | Düşük sıcaklıkta kürleme yapan termoset toz |
|---|---|---|
| Fırın ısıl yükü | Daha yüksek | Aşağı |
| Isıl işlem aralığı | Bazı sistemlerde daha geniş | Daha sıkı, süreç duyarlılığı yüksek |
| Alt tabaka ısı maruziyeti | Daha yüksek | Düşük |
| Enerji talebi | Daha yüksek | Aşağı |
| Süreç kontrolü gereksinimi | Standart | Daha yüksek, özellikle hava akışı ve hat hızı |
| Uygunluk | Geniş bir metal parçalar yelpazesi | Isıya duyarlı veya kalınlığı farklı parçalardan oluşan karışık yükler için en uygun çözüm |
Sihirli bir vaatte bulunmadan düşük sıcaklıkta sertleşen kimyasal formülasyon
Daha düşük pişirme sıcaklıkları tek bir katkı maddesinden kaynaklanmaz. Bunlar reçine seçimi, çapraz bağlayıcı reaktivitesi, katalizör dengesi, dolgu maddesi oranı ve pigment seçimi ile sağlanır. Bir formülatör aynı anda depolama kararlılığını, toz akışını ve nihai film performansını korumak zorundadır. Çok hızlı reaksiyon veren bir reçine ekstrüderde jelleşmeye neden olabilir ya da pürüzsüzlüğü kaybedebilir. Çok etkili çalışan bir katalizör ise raf ömrünü kısaltabilir veya kalın kesitlerde eşit olmayan sertleşme oluşturabilir.
Bu nedenle düşük sıcaklıkta kürleme işlemi otomatik olarak doğrudan değiştirilebilir bir çözüm değildir. Bu işlem, kaplama tedarikçisi alt tabakayı, fırını, üretim hattı hızını ve parçanın geometrisini tam olarak anladığında en iyi sonuçları verir. Örneğin, kalın bir çelik bağlantı parçası ile ince bir çelik panel aynı hızda ısınmaz. Düşük sıcaklık sistemleri bu farkı azaltabilir ancak fizik yasalarını ortadan kaldıramaz. Hava akışı, asma yoğunluğu ve fırının yenilenme süresi sonucu hâlâ etkiler.
ISO 9001 ve ISO 14001 gibi sektör standartları yararlı disiplin sağlar. ISO 9001, tutarlı süreç kontrolünü ve izlenebilirliği zorunlu kılar. ISO 14001 ise ölçülebilir enerji değerlendirmesini teşvik eder. Bu standartlardan hiçbiri bir kaplamayı kürlemez; ancak her ikisi de bir tesisin yapılan değişikliklerin tesadüfi değil, kontrollü olduğunu kanıtlamasına yardımcı olur.
Doğalgaz sayacının ötesinde de görülen enerji tasarrufu
Açıkça görülen tasarruf, fırın yakıtıdır. Daha düşük ayar noktası ve daha kısa çevrim süresi, brülörlerin, elektrikli ısıtma elemanlarının veya ısı değiştiricilerinin yükünü azaltır. Ancak daha büyük işletme kazanımları genellikle başka yerlerde ortaya çıkar. Soğutma tünelleri daha az çalışır. Parçalar daha erken boşaltılabilir. Konveyör hızı bazen yukarı akış ve aşağı akış darboğazlarına uyacak şekilde ayarlanabilir. Daha az ısı ayrıca fırının etrafındaki contalar, rulmanlar ve sensörler üzerindeki gerilimi de azaltır.
ABD Enerji Bakanlığı'nın 2023 yılındaki süreç ısıtması incelemesine göre süreç ısıtması, sanayideki enerji kullanımının önemli bir kısmını oluşturabilir. Bu nedenle sertleştirme işlemi verimlilik çalışmalarında doğal bir hedef haline gelir. Tasarruflar hâlâ temel duruma bağlıdır. Sıkı bir fırına, iyi yalıtıma ve düşük fazla hava oranına sahip bir tesis, küçük ölçüde kazanımlar elde edebilir. Öte yandan, aşırı büyük brülörlere, sızdıran kapılara ve tutarsız yükleme koşullarına sahip bir tesis çok daha büyük kazanımlar sağlayabilir. Düşük sıcaklıkta sertleştirme bir araçtır; ancak kesin bir garanti değildir.
Kalite açısından da bir avantaj vardır. Bir alt tabaka daha soğuk kalırsa, ince kesitli metalin bükülmesi veya yağ tenekesi etkisi göstermesi olasılığı azalır. Contalar, gömülü parçalar veya karışık metaller içeren ısıya duyarlı montajlar için kaplama işlemi daha az risklidir. Bu durum, genellikle gazın kendisinden daha fazla maliyet yaratan hurda ve tekrar işlenme oranlarını azaltabilir.
Düşük sıcaklıkta sertleşmenin iyi çalıştığı ve çalışmadığı durumlar
Düşük sıcaklıkta sertleşen termoset toz kaplamalar, parçaların ısıya duyarlı olduğu, fırın kapasitesi bir darboğaz oluşturduğu veya enerji sözleşmeleri nedeniyle her derece fark yarattığı metal imalat uygulamalarında öne çıkar. Formülasyonun uygulamaya uygun şekilde seçildiği durumlarda epoksi, epoksi-polistiren ve özel fonksiyonel toz sistemleri için güçlü bir çözüm olabilir. Ancak bu, evrensel bir çözüm değildir. Büyük termal kütleli ağır çelik dökümler hâlâ sağlam bir sertleştirme programı gerektirebilir. Fırınların homojenliği düşük olan üretim hatları ise daha dar bir sertleştirme penceresinden tutarlı sonuçlar elde etmede zorlanabilir.
Gerçek dünyadan bir örnek: Güney Çin’deki bir metal depolama dolabı fabrikasında yapılan bir yenileme sırasında, mevcut hattın standart termoset toz boyası kullanılarak çalıştırılması sağlanmıştı. Kalın kapı çerçeveleri ve ince yan paneller farklı kür seviyeleriyle çıkmıştı. Bükülme ve renk değişimi nedeniyle tekrar işlenme gerekmıştı. Fabrika, düşük sıcaklıkta kürleşen epoksi-polyester toz boyaya geçiş yaptı, askı aralığını ayarladı ve fırın havalandırmasını iyileştirdi. Doğalgaz tüketimi azaldı; ancak daha büyük kazanım, reddedilen ürünlerdeki azalmaydı. Karşılıklı ödün açıkça ortadaydı: Hat, günlük olarak fırın sıcaklığı ve hat hızı konusunda daha sıkı kontroller gerektiriyordu. Bu değişiklik, yalnızca toz boyanın düşük sıcaklıkta kürleşen etiketiyle değil, sürecin yönetilmesiyle de başarılı oldu.
Hsinda’nın pratik toz boyama tedarikindeki rolü
Düşük sıcaklıkta sertleşen sistemleri değerlendiren alıcılar için tedarik güvenilirliği ve süreç desteği, formülasyon kadar önemlidir. Hsinda, Avrupa standartlarına uyumlu bir ERP yönetim sistemi ve dijital bir MES üretim sistemiyle çalışmaktadır. Yıllık kapasite yaklaşık 5.000 tondur ve bu kapasite, 8 büyük üretim hattı ile 3 küçük deneysel hatla desteklenmektedir. Ürün yelpazesi, epoksi toz kaplamaları, epoksi-polistere toz kaplamaları ve özel işlevsel toz kaplamalarını kapsamaktadır. Sertifikalar arasında ISO14001, CE, ISO9001, RoHS, Florida testi ve antibakteriyel test bulunmaktadır. Bir AR-GE merkezi, toz sistemlerini gerçek üretim hattı koşullarına uyarlamaya yardımcı olur. Sertleşme enerjisini azaltmaya çalışan ancak film performansını kaybetmemek isteyen tesisler için bu uygulamaya dayalı destek, bir deneme ile kararlı bir üretim değişikliği arasındaki farkı oluşturabilir.
İçindekiler Tablosu
- Neden fırın sıcaklığı bir maliyet kolu haline gelir, yalnızca bir işlem ayarı değil
- Termoset toz kaplamayı basit bir boya filmden ayıran nedir
- Sihirli bir vaatte bulunmadan düşük sıcaklıkta sertleşen kimyasal formülasyon
- Doğalgaz sayacının ötesinde de görülen enerji tasarrufu
- Düşük sıcaklıkta sertleşmenin iyi çalıştığı ve çalışmadığı durumlar
- Hsinda’nın pratik toz boyama tedarikindeki rolü