 EN


Por qué la temperatura del horno se convierte en una palanca de costos, no solo en un parámetro del proceso
Las líneas industriales de recubrimiento rara vez fallan debido a un error espectacular. Con mayor frecuencia, el dinero se escapa mediante decisiones pequeñas repetidas: puntos de ajuste del horno, carga de la línea, ventanas de curado y retrabajo. El recubrimiento en polvo termoestable con curado a baja temperatura se ha convertido en un tema popular porque afecta los cuatro aspectos mencionados. En lugar de considerar la etapa de horneado como un costo fijo, las plantas pueden tratarla como una parte ajustable de la producción. Este cambio resulta significativo cuando los presupuestos energéticos son ajustados y los plazos de entrega, inflexibles.
El recubrimiento en polvo ya evita los disolventes, lo que contribuye al cumplimiento medioambiental y a la seguridad en el taller. Sin embargo, la etapa de curado sigue consumiendo una cantidad significativa de energía. Un polvo termoestable convencional puede requerir una temperatura más alta en el horno y un tiempo de permanencia más largo para alcanzar las propiedades completas de la película. Un sistema de curado a baja temperatura está diseñado para fundirse, reticularse y adherirse con una carga térmica menor. El resultado no es solo una factura de gas más reducida; también puede significar menos estrés térmico sobre los sustratos, un enfriamiento más rápido y mayor flexibilidad en la forma de colgar y secuenciar las piezas.
¿Qué diferencia al recubrimiento en polvo termoestable de una simple película de pintura?
El recubrimiento en polvo termoendurecible no es un termoplástico que se ablande y vuelva a fundirse tras su aplicación. Se trata de un sistema reactivo. Durante la cocción, la resina y el agente de reticulación reaccionan para formar una red. Dicha red otorga al acabado su resistencia química, su resistencia mecánica y su durabilidad. Como la reacción es irreversible, el recubrimiento no puede volver a fundirse ni moldearse como un polvo termoplástico.
Esta química explica por qué el ciclo de curado resulta tan decisivo. Si la película recibe calor insuficiente, la red permanece poco desarrollada: la adherencia, la resistencia al impacto y la resistencia a los disolventes pueden quedar por debajo de lo requerido. Si la película recibe exceso de calor, el recubrimiento puede amarillear, desmenuzarse o volverse frágil; además, se desperdicia energía y el sustrato podría deformarse. Un recubrimiento en polvo termoendurecible de curado a baja temperatura busca alcanzar ese punto óptimo con menor consumo energético en el horno, aunque sigue dependiendo de una formulación equilibrada y de un proceso controlado.
| Factor del proceso | Curado convencional de polvo termoendurecible | Polvo termoendurecible de curado a baja temperatura |
|---|---|---|
| Carga térmica del horno | Más alto | Más bajo |
| Ventana de curado | Más amplio en algunos sistemas | Más ajustado, más sensible al proceso |
| Exposición térmica del sustrato | Niveles de temperatura más elevados | Reducido |
| Demanda de energía | Más alto | Más bajo |
| Necesidad de control del proceso | Estándar | Más elevado, especialmente el caudal de aire y la velocidad de línea |
| Aplicabilidad | Amplia gama de piezas metálicas | Óptimo para cargas sensibles al calor o con mezcla de espesores (grueso y delgado) |
Química de curado a baja temperatura, sin exagerar sus propiedades mágicas
Las temperaturas más bajas de horneado no se logran mediante un único aditivo. Se obtienen mediante la selección de la resina, la reactividad del agente de reticulación, el equilibrio del catalizador, la carga de cargas y la elección del pigmento. El formulador debe garantizar simultáneamente la estabilidad durante el almacenamiento, el flujo del polvo y el rendimiento final de la película. Una resina que reaccione demasiado rápido podría gelificarse en la extrusora o perder suavidad. Un catalizador demasiado eficaz podría reducir la vida útil en almacén o provocar una curación irregular en secciones gruesas.
Por eso, el curado a baja temperatura no es automáticamente una solución de sustitución directa. Funciona mejor cuando el proveedor del recubrimiento comprende bien el sustrato, el horno, la velocidad de la línea y la geometría de la pieza. Por ejemplo, una abrazadera de acero gruesa y un panel de acero delgado no se calientan a la misma velocidad. Un sistema de baja temperatura puede reducir la brecha, pero no puede anular las leyes de la física. El flujo de aire, la densidad de colgadura y el tiempo de recuperación del horno siguen influyendo en el resultado.
Las normas industriales como ISO 9001 e ISO 14001 aportan una disciplina útil. ISO 9001 exige un control consistente de los procesos y su trazabilidad. ISO 14001 promueve revisiones energéticas cuantificables. Ninguna de estas normas cura un recubrimiento, pero ambas ayudan a una planta a demostrar que los cambios están controlados, no son accidentales.
Ahorros energéticos que se reflejan más allá del medidor de gas
El ahorro evidente es el combustible del horno. Un punto de consigna más bajo y un ciclo más corto reducen la demanda sobre los quemadores, los elementos eléctricos o los intercambiadores de calor. Sin embargo, las ganancias operativas más importantes suelen aparecer en otros lugares. Los túneles de enfriamiento trabajan menos. Las piezas se pueden descargar antes. En algunos casos, la velocidad del transportador se puede ajustar para coincidir con los cuellos de botella aguas arriba y aguas abajo. Menos calor también significa menos tensión sobre juntas, rodamientos y sensores alrededor del horno.
Una revisión de 2023 sobre calentamiento de procesos realizada por el Departamento de Energía de EE. UU. señala que el calentamiento de procesos puede representar una parte sustancial del consumo energético industrial. Eso convierte al curado en un objetivo natural para mejorar la eficiencia. Los ahorros siguen dependiendo de la línea base. Una planta con un horno bien ajustado, un buen aislamiento y un exceso de aire bajo puede obtener ganancias modestas. Una planta con quemadores sobredimensionados, puertas con fugas y cargas inconsistentes puede obtener mucho más. El curado a baja temperatura es una herramienta, no una garantía.
También existe un aspecto relacionado con la calidad. Cuando un sustrato se mantiene más frío, es menos probable que los metales de calibre delgado se deformen o presenten ondulaciones (efecto 'oil-can'). Los ensamblajes sensibles al calor, como los que incorporan juntas, insertos o metales mixtos, pueden recubrirse con menor riesgo. Esto puede reducir los rechazos y el retrabajo, cuyos costos suelen superar los del propio gas.
Dónde funciona bien la curación a baja temperatura y dónde no
La curación a baja temperatura en recubrimientos en polvo termoestables suele destacar en la fabricación metálica, especialmente cuando las piezas son sensibles al calor, cuando la capacidad del horno constituye un cuello de botella o cuando los contratos energéticos hacen que cada grado adicional resulte costoso. Puede ser una solución muy adecuada para sistemas de polvo epoxi, epoxi-poliéster y sistemas funcionales especiales, siempre que la formulación se adapte correctamente a la aplicación. No es una solución universal. Las fundiciones de acero pesado con gran masa térmica aún pueden requerir un ciclo de curación robusto. Las líneas con poca uniformidad térmica en el horno pueden tener dificultades para lograr resultados consistentes debido a la menor tolerancia del ciclo de curación.
Un ejemplo del mundo real: durante una modernización en una planta de armarios metálicos para almacenamiento en el sur de China, la línea existente aplicaba un polvo termoestable estándar. Los marcos gruesos de las puertas y los paneles laterales delgados salían con distintos niveles de curado. La deformación y la variación de color provocaron retrabajos. La planta pasó a un polvo epoxi-poliéster de curado a baja temperatura, ajustó la separación entre piezas suspendidas y mejoró el flujo de aire del horno. El consumo de gas disminuyó, pero la ventaja mayor fue la reducción de desechos. El compromiso era evidente: la línea requería controles diarios más rigurosos de la temperatura del horno y de la velocidad de la línea. El cambio funcionó porque el proceso se gestionó activamente, no simplemente porque el polvo estuviera etiquetado como de curado a baja temperatura.
El papel de Hsinda en el suministro práctico de polvos recubrientes
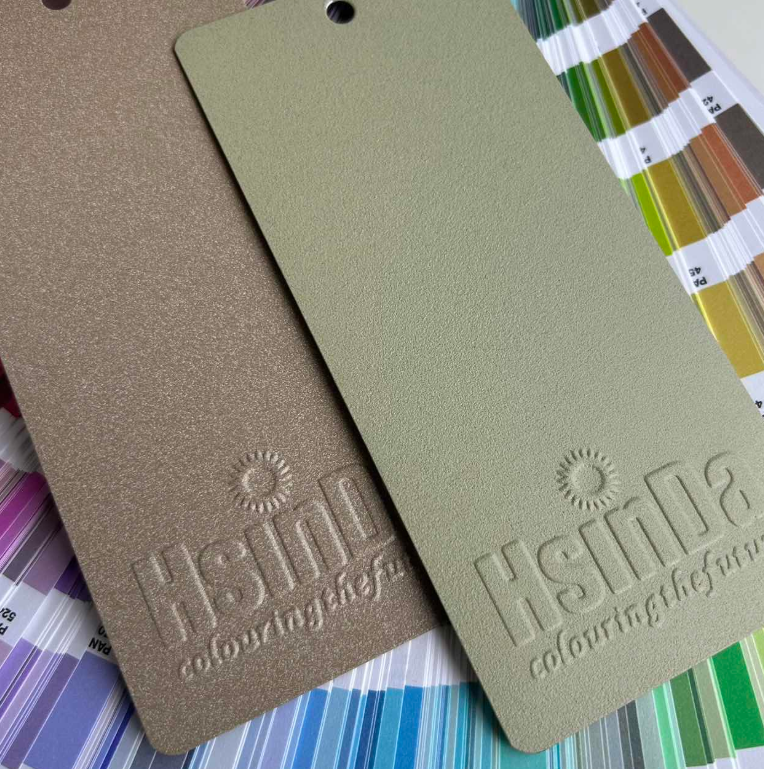
Para los compradores que evalúan opciones de curado a baja temperatura, la fiabilidad del suministro y el soporte de proceso son tan importantes como la formulación. Hsinda opera un sistema de gestión ERP alineado con las normas europeas y un sistema digital de producción MES. Su capacidad anual es de aproximadamente 5.000 toneladas, respaldada por 8 líneas de producción grandes y 3 líneas experimentales pequeñas. Su gama abarca recubrimientos en polvo epoxi, recubrimientos en polvo epoxi-poliéster y recubrimientos en polvo funcionales especiales. Cuenta con certificaciones ISO 14001, CE, ISO 9001, RoHS, ensayo de Florida y ensayo antibacteriano. Un centro de I+D ayuda a adaptar los sistemas en polvo a las condiciones reales de la línea de producción. Para las plantas que buscan reducir la energía de curado sin comprometer el rendimiento de la película, ese soporte práctico puede marcar la diferencia entre una prueba y un cambio estable en la producción.
Tabla de Contenidos
- Por qué la temperatura del horno se convierte en una palanca de costos, no solo en un parámetro del proceso
- ¿Qué diferencia al recubrimiento en polvo termoestable de una simple película de pintura?
- Química de curado a baja temperatura, sin exagerar sus propiedades mágicas
- Ahorros energéticos que se reflejan más allá del medidor de gas
- Dónde funciona bien la curación a baja temperatura y dónde no
- El papel de Hsinda en el suministro práctico de polvos recubrientes