 EN


Por que a temperatura do forno se converte nunha alavanca de custos, non só nun axuste do proceso
As liñas industriais de revestimento raramente fallan por un erro dramático. Con máis frecuencia, o diñeiro se esvae mediante pequenas decisións repetidas: puntos de axuste do forno, carga da liña, ventás de curado e retraballo. O revestimento en pó termoestable de curado a baixa temperatura converteuse nun tema popular porque afecta os catro aspectos. En vez de considerar a etapa de cociña como un custo fixo, as fábricas poden tratala como unha parte axustable da produción. Ese cambio é importante cando os orzamentos enerxéticos son escasos e os prazos de entrega resultan inexorables.
O revestimento en pó xa evita os disolventes, o que axuda ao cumprimento dos requisitos ambientais e á seguridade no taller. Pero a etapa de curado segue consumindo moita enerxía. Un revestimento en pó termoestable convencional pode requerir unha temperatura máis alta no forno e un tempo de permanencia máis longo para acadar as propiedades completas da película. Un sistema de curado de baixa temperatura está deseñado para fluír, reticulárense e adherirse cunha carga térmica inferior. O resultado non é só unha factura de gas máis pequena. Tamén pode significar menos esforzo térmico nos sustratos, un arrefriamento máis rápido e máis flexibilidade na forma en que se colgan e secuencian as pezas.
Que fai diferente ao revestimento en pó termoestable dunha simple película de pintura
O revestimento en po termoendurecible non é un termoplástico que se abrande e reflúe despois da súa aplicación. Trátase dun sistema reactivo. Durante a cocción, a resina e o reticulante reaccionan para formar unha rede. Esa rede confire ao revestimento a súa resistencia química, resistencia mecánica e durabilidade. Como a reacción é irreversible, o revestimento non se pode fundir de novo nin remodelar como un po termoplástico.
Esta química explica por que o programa de curado é tan importante. Se a película recibe pouca calor, a rede permanece pouco desenvolvida. A adhesión, a resistencia ao impacto e a resistencia aos disolventes poden ser insuficientes. Se a película recibe demasiada calor, o revestimento pode amarelar, esbranquiñar ou volverse fráxil. Desperdícias enerxía e o substrato pode deformarse. Un revestimento en po termoendurecible de curado a baixa temperatura busca alcanzar o punto óptimo con menos enerxía no forno, pero aínda depende dunha formulación equilibrada e dun proceso controlado.
| Factor do proceso | Curado convencional de po termoendurecible | Po termoendurecible de curado a baixa temperatura |
|---|---|---|
| Carga térmica do forno | Superior | Menor |
| Xanela de curado | Máis amplo nalgúns sistemas | Máis estreito, máis sensible ao proceso |
| Exposición ao calor do substrato | Maiores | Reducida |
| Demanda de enerxía | Superior | Menor |
| Necesidade de control do proceso | Estándar | Máis alto, especialmente o caudal de aire e a velocidade da liña |
| Adequación | Ampla gama de pezas metálicas | O mellor para cargas con compoñentes sensibles ao calor ou con grosor variable |
Química de curado a baixa temperatura sen exaxerar o seu efecto milagroso
As temperaturas máis baias de curado non proceden dun único aditivo. Proceden da selección da resina, da reactividade do reticulante, do equilibrio do catalizador, da carga de cargas e da elección dos pigmentos. Un formulador debe protexer a estabilidade no almacenamento, o fluxo do pó e o rendemento final da película ao mesmo tempo. Unha resina que reaccione demasiado rápido pode xelarse na extrusora ou perder suavidade. Un catalizador demasiado eficaz pode reducir a vida útil ou provocar un curado desigual nas seccións máis grósas.
É por iso que a cura a baixa temperatura non é automaticamente unha substitución directa. Funciona mellor cando o fornecedor do revestimento comprende o substrato, o forno, a velocidade da liña e a xeometría da peza. Por exemplo, un soporte de acero grosa e un panel de acero fino non se quentan á mesma velocidade. Un sistema de baixa temperatura pode reducir a diferenza, pero non pode anular as leis da física. O fluxo de aire, a densidade de colgamento e o tempo de recuperación do forno seguen influindo no resultado.
As normas industriais como a ISO 9001 e a ISO 14001 ofrecen unha disciplina útil. A ISO 9001 exixe un control de proceso consistente e rastrexabilidade. A ISO 14001 fomenta unha revisión enerxética cuantificable. Ningunha destas normas cura un revestimento, pero ambas axudan a unha planta a demostrar que os cambios están controlados e non son accidentais.
Aforros enerxéticos que se observan máis aló do contador de gas
A aforrancia evidente é o combustible do forno. Un punto de consigna máis baixo e un ciclo máis curto reducen a demanda sobre queimadores, elementos eléctricos ou intercambiadores de calor. Non obstante, as ganancias operativas máis importantes adoitan aparecer noutros lugares. Os túneis de refrigeración traballan menos. As pezas poden descargarse antes. A velocidade do transportador ás veces pode axustarse para coincidir coas estrangulacións aguas arriba e aguas abaixo. Menos calor tamén significa menos tensión nas vedacións, rodamientos e sensores ao redor do forno.
Unha revisión de 2023 sobre o calecemento de procesos do Departamento de Enerxía dos Estados Unidos indica que o calecemento de procesos pode representar unha parte substancial do consumo industrial de enerxía. Iso converte a curado nun obxectivo natural para mellorar a eficiencia. As aforrancias seguen dependendo da liña de base. Unha planta cun forno ben sellado, boa illación e aire en exceso reducido pode experimentar ganancias modestas. Unha planta con queimadores excesivamente grandes, portas fuxitivas e carga inconsistente pode experimentar ganancias moito maiores. O curado a baixa temperatura é unha ferramenta, non unha garantía.
Hai tamén unha perspectiva de calidade. Cando un substrato se manteña máis frío, é menos probable que os metais de grosor reducido se deformen ou presenten efecto de lata de aceite. Os conxuntos sensibles ao calor con selos, insercións ou metais mixtos poden ser menos arriscados de recubrir. Isto pode reducir as pezas rexeitadas e o traballo de retraballar, o que normalmente custa máis ca o propio gas.
Onde a cura a baixa temperatura funciona ben e onde non o fai
A cura a baixa temperatura en revestimentos en po termoestables tende a destacar na fabricación de metais cando as pezas son sensibles ao calor, cando a capacidade do forno é un estrangulamento ou cando os contratos enerxéticos fan que cada grao resulte caro. Pode ser unha opción moi adecuada para sistemas de revestimento en po epóxico, epóxico-poliéster e funcionais especiais cando a formulación se axusta á aplicación. Non é unha solución universal. As fundicións de acero pesado con grande masa térmica poden seguir necesitando un programa de cura robusto. As liñas con uniformidade deficiente no forno poden ter dificultades para obter resultados consistentes cunha xanela de cura máis estreita.
Un exemplo do mundo real: durante unha modernización nunha fábrica de armarios de almacenamento metálicos no sur de China, a liña existente aplicaba un pólvora termoestable estándar. Os marcos das portas, grosos, e os paneis laterais, finos, saían cun nivel de curado distinto. A deformación e a variación de cor provocaron retraballo. A fábrica pasou a un pólvora epoxi-poliéster de curado a baixa temperatura, axustou o espazamento entre as pezas colgadas e mellorou o fluxo de aire no forno. O consumo de gas reduciuse, pero o beneficio máis importante foi a diminución de pezas rexeitadas. O compromiso era claro: a liña requiría comprobacións diárias máis rigorosas da temperatura do forno e da velocidade da liña. A mudanza funcionou porque se xestionou o proceso, non só porque o pólvora estaba etiquetado como de curado a baixa temperatura.
O papel de Hsinda no fornecemento práctico de pólvora para revestimento
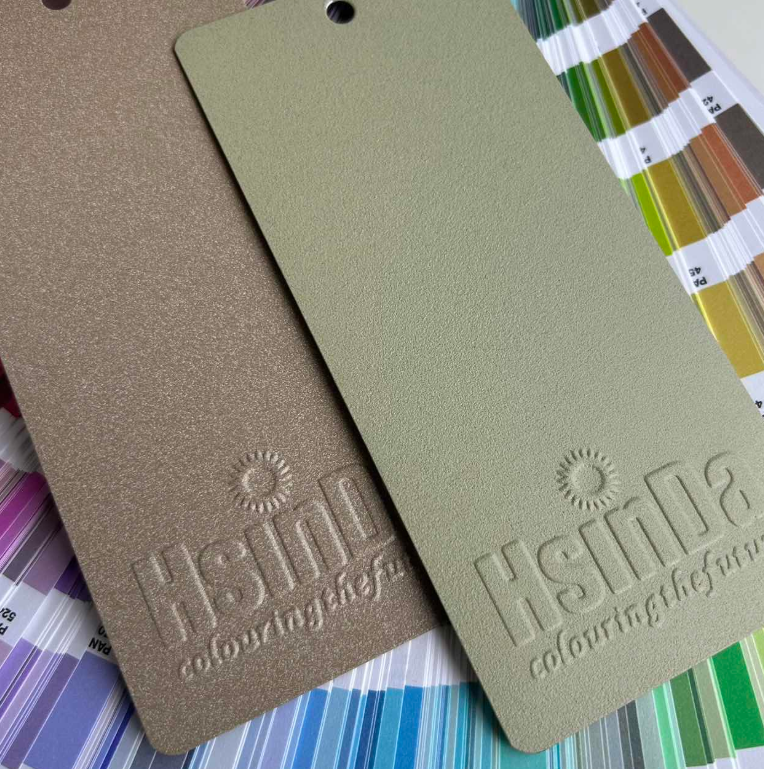
Para os compradores que avalian opcións de curado a baixas temperaturas, a fiabilidade do aprovisionamento e o apoio ao proceso son tan importantes como a formulación. Hsinda opera un sistema de xestión ERP alineado cos estándares europeos e un sistema de produción MES dixital. A capacidade anual é de aproximadamente 5.000 toneladas, apoiada por 8 liñas de produción grandes e 3 liñas experimentais pequenas. A gama abrangue revestimentos en po epóxicos, revestimentos en po epóxico-poliéster e revestimentos en po funcionais especiais. As certificacións inclúen ISO14001, CE, ISO9001, RoHS, proba de Florida e proba antibacteriana. Un centro de I+D axuda a adaptar os sistemas en po ás condicións reais das liñas. Para as plantas que intentan reducir a enerxía de curado sen perder o rendemento da película, ese apoio práctico pode marcar a diferenza entre unha proba e un cambio estable na produción.
Índice de contidos
- Por que a temperatura do forno se converte nunha alavanca de custos, non só nun axuste do proceso
- Que fai diferente ao revestimento en pó termoestable dunha simple película de pintura
- Química de curado a baixa temperatura sen exaxerar o seu efecto milagroso
- Aforros enerxéticos que se observan máis aló do contador de gas
- Onde a cura a baixa temperatura funciona ben e onde non o fai
- O papel de Hsinda no fornecemento práctico de pólvora para revestimento