 EN


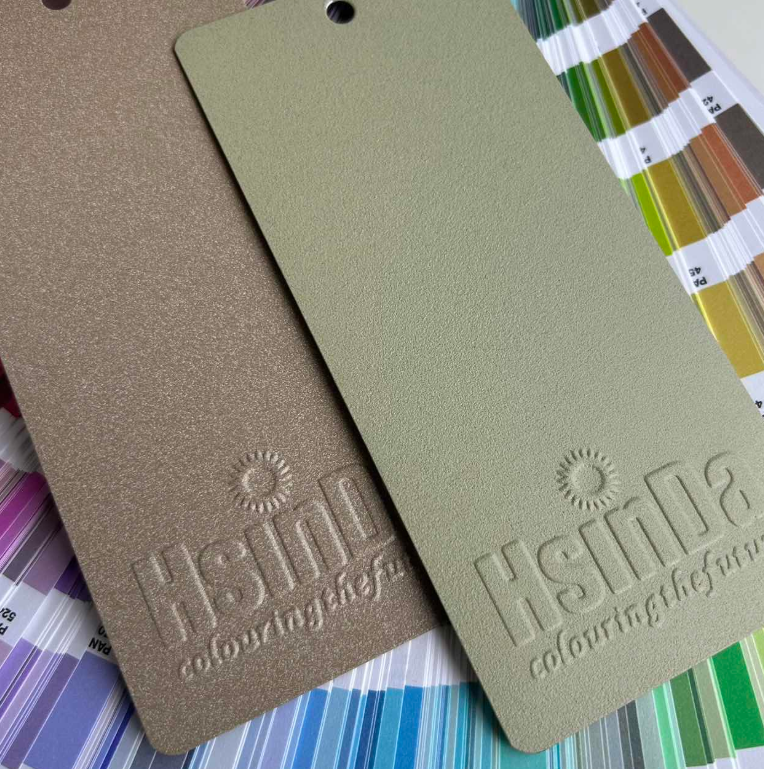
Pech harorati nima uchun faqat jarayon sozlamasi emas, balki xarajatlar omili sifatida ahamiyat kasb etadi
Sanoat qoplamasi liniyalari odatda biror katta xatolik tufayli uzilmaydi. Ko'proq, pul kichik takrorlanuvchi qarorlar orqali — pech sozlamalari, liniyaga yuklash, quritish davrasi va qayta ishlash — yo'qoladi. Past haroratda quritiladigan termoset changli puxta qoplamasi bu to'rtta jihatga ham ta'sir qilgani uchun mashhur mavzu bo'lib qoldi. Quritish bosqichini doimiy xarajat sifatida emas, balki ishlab chiqarishning moslashtiriladigan qismi sifatida qarash mumkin. Bu o'zgarish energiya byudjetlari siqilgan va yetkazib berish muddatlari qat'iy bo'lganda muhim ahamiyat kasb etadi.
Pudrasi qoplamasi allaqachon erituvchilardan voz kechadi, bu esa atrof-muhitga mos kelishlikni va ish joyida xavfsizlikni ta'minlashga yordam beradi. Lekin quritish bosqichi hali ham katta miqdorda energiya iste'mol qiladi. Oddiy termoset pudrasi to'liq film xususiyatlariga erishish uchun yuqori pech harorati va uzunroq qolish vaqti talab qilishi mumkin. Past haroratda quritiladigan tizim esa past issiqlik yuklamasida oqib ketish, kesish va birikishni ta'minlash uchun mo'ljallangan. Natijada faqatgina gaz hisobi kamaymaydi. Shuningdek, bu substratlarga kamroq issiqlik ta'siri, tezroq sovish va detallarni osish hamda ketma-ketlikda joylashtirish bo'yicha ko'proq moslashuvchanlikni ham anglatadi.
Termoset pudrasi oddiy bo'yoq qatlamidan nima bilan farq qiladi
Termosetli changsimon qoplamalar — qo'llanilgandan keyin yumshab va qayta suyuqlanadigan termoplastik emas. U — reaktiv tizimdir. Pishirish jarayonida rezin va krosslinker bir-biriga ta'sir etib, tarmoq hosil qiladi. Bu tarmoq qoplamaga kimyoviy chidamlilik, mexanik mustahkamlik va doimiylik beradi. Chunki bu reaksiya qaytmas, shuning uchun qoplamani termoplastik changsimon moddalarga o'xshatib qayta eritib va shakllantirib bo'lmaydi.
Bu kimyoviy xususiyat — pishirish rejimi qanchalik muhim ekanligini tushuntiradi. Agar qoplamaga yetarli issiqlik berilmasa, tarmoq yetishmay qoladi. Natijada, qoplamaning substratga yopishuv qobiliyati, urilishga chidamliligi va erituvchilarga chidamliligi pasayadi. Agar qoplamaga ortiqcha issiqlik berilsa, qoplama sarg'ayishi, changlanishi yoki qattiqroq holatga kelishi mumkin. Shu bilan birga, energiya sarfi ortadi va substrat burilishi mumkin. Past haroratda pishiriladigan termosetli changsimon qoplamalar — pechda kamroq energiya sarfi bilan optimal natija olishni maqsad qiladi, lekin ular hali ham muvozanatli formulaga va nazorat qilinadigan jarayonga tayanadi.
| Jarayon omili | Oddiy termosetli changsimon qoplamalarni pishirish | Past haroratda pishiriladigan termosetli changsimon qoplamalar |
|---|---|---|
| Pechning issiqlik yuklamasi | Yuqori | Past |
| Quritish diapazoni | Baʼzi tizimlarda kengroq | Qattiqroq, jarayonga nisbatan sezgirroq |
| Substratning issiqlik taʼsiriga uchrashi | Katta | Камаюб |
| Energiya talabi | Yuqori | Past |
| Jarayonni boshqarish zarurati | Standart | Yuqori, ayniqsa havo oqimi va liniya tezligi |
| Uygunlik | Turli xil metall detallar diapazoni | Issiqlikka sezgir yoki qalin-qalin aralash yuklar uchun eng yaxshi |
Sodda past haroratli quritish kimyoviy tarkibi, lekin ajoyiblikni ortiqcha eʼlon qilmasdan
Past quritish haroratlari bitta qoʻshimcha modda hisobiga emas. Ular rezin tanlovi, kesishuvchi reaktivligi, katalizator muvozanati, toʻldirgich miqdori va pigment tanlovi hisobiga amalga oshiriladi. Formulyator bir vaqtda saqlash barqarorligini, chang oqishini va yakuniy plyonka ishlashini himoya qilishi kerak. Juda tez reaksiyaga kiruvchi rezin ekstruderda jellashib ketishi yoki silliqlikni yoʻqotishi mumkin. Juda samarali katalizator saqlash muddatini qisqartirishi yoki qalin qatlamlarda nojurni quritishga sabab boʻlishi mumkin.
Shuning uchun past haroratda quritish avtomatik ravishda o'rniga qo'yiladigan yechim emas. U eng yaxshi natija beradi, agar pokrovka yetkazib beruvchi asos, pech, liniya tezligi va detallarning geometriyasini tushunsa. Masalan, qalin po'lat qo'llab-quvvatlovchi va ingichka po'lat panel bir xil tezlikda isitilmaydi. Past haroratli tizim bu farqni kamaytirishi mumkin, lekin u fizikani yo'q qila olmaydi. Havoning oqishi, osilgan detallarning zichligi va pechning tiklanish vaqti natijaga hali ham ta'sir qiladi.
ISO 9001 va ISO 14001 kabi sanoat standartlari foydali tartibni ta'minlaydi. ISO 9001 doimiy jarayon nazorati va izlanuvchanlikni rag'batlantiradi. ISO 14001 o'lchanadigan energiya tahlilini rag'batlantiradi. Hech qanday standart pokrovkani quritmaydi, lekin ikkalasi ham korxonaga o'zgarishlarning noqonuniy emas, balki nazorat qilinayotgan ekanligini isbotlashga yordam beradi.
Gaz hisoblagichidan tashqari ham namoyon bo'ladigan energiya tejamkorligi
Aniq tejab ketayotgan narsa — pech yoqilg'isi. Pastroq sozlanadigan nuqta va qisqa sikl yoqilg'ichi, elektr elementlari yoki issiqlik almashinuvchilarga bo'lgan talabni kamaytiradi. Biroq kattaroq operatsion foydalar ko'pincha boshqa joylarda namoyon bo'ladi. Sovutish tunnellari kamroq ishlaydi. Detallar tezroq yuklab olinadi. Konveyer tezligini ba'zan yuqori va pastki darajadagi tor joylarga moslashtirish mumkin. Kamroq issiqlik pech atrofidagi germatiklar, podshipniklar va sensorlarga kamroq kuch ta'sir qilishini anglatadi.
AQSH Energiya vazirligining 2023-yildagi jarayon issitishini ko'rib chiqishida aytilishicha, jarayon issitishi sanoatda energiya sarfiyotining katta ulushini tashkil qiladi. Shu sababli quritish — samaradorlikni oshirish uchun tabiiy maqsad hisoblanadi. Tejab ketish hali ham asosga bog'liq. Yaxshi izolyatsiyalangan, zich pech va past ortiqcha havo miqdoriga ega zavodda nisbatan kichik foyda kuzatiladi. Keng yoqilg'ichlarga, shovqinli eshiklarga va noaniq yuklashga ega zavodda esa ancha katta foyda kuzatiladi. Past haroratda quritish — bu kafolat emas, balki vositadir.
Shuningdek, sifat jihatdan ham foyda bor. Agar asos sovuqroq qolса, ingichka metall plastinkalar egilish yoki burkilish xavfi kamayadi. Seplar, kiritmalar yoki aralash metallardan tashkil topgan issiqlikka nochidir birlashmalar uchun pishirish jarayoni xavfsizroq bo'ladi. Bu esa mahsulotlarning rad etilishini va qayta ishlashini kamaytiradi; bu esa ko'pincha gazning o'z narxidan ham qimmatga turadi.
Past haroratda pishirish qayerda yaxshi ishlaydi va qayerda ishlamaydi
Past haroratda pishirish termosetting changli puxta qoplamalari ayniqsa metall ishlab chiqarishda yaxshi natija beradi: detallar issiqlikka nochidir bo'lganda, pech quvvati cheklangan bo'lganda yoki energiya shartnomalari har bir gradusni qimmat qilganda. U epoksid, epoksid-poliester va maxsus funktsional changli tizimlar uchun kuchli tanlov bo'lishi mumkin, agar formulasi qo'llaniladigan vaziyatga moslashtirilgan bo'lsa. Lekin bu universal yechim emas. Katta issiqlik massasiga ega og'ir po'lat quyumalar hali ham kuchli pishirish rejimi talab qiladi. Pechda bir xil issiqlik tarqalishi yo'q liniyalarda tor pishirish doirasidan doimiy natijalar olish qiyin bo'ladi.
Haqiqiy dunyo misoli: Janubiy Xitoydagi metall saqlash shkaf zavodida qayta jihozlash jarayonida mavjud liniya standart termosetli changdan foydalangan. Qalin eshik ramkalari va ingichka yon panellari turli darajadagi quritish natijasida chiqqan. Buzilish va rang o'zgarishi qayta ishlashni talab qilgan. Zavod past haroratda quritiladigan epoksi-polister changga o'tgan, osish orasidagi masofani sozlagan va pechdagi havo oqimini yaxshilagan. Gaz iste'moli kamaygan, lekin katta g'alaba — kamroq bekor qilishlar bo'lgan. Savdo-almashtirish aniq bo'lgan: liniyada pech harorati va liniya tezligi bo'yicha kunlik tekshiruvlar qat'iyroq amalga oshirilishi kerak bo'lgan. O'zgarish muvaffaqiyatli bo'lgan sabab — jarayon boshqarilgan, faqat chang past haroratda quritiladi degan yorliq tufayli emas.
Hsinda ning amaliy chang bilan qoplatish ta'minoti sohasidagi roli
Pastadirish harorati past bo'lgan variantlarni baholayotgan xaridorlar uchun ta'minot ishonchliligi va jarayon bo'yicha qo'llab-quvvatlash ham shu kabi muhimdir. Hsinda kompaniyasi Yevropa standartlariga mos keladigan ERP boshqaruv tizimini va raqamli MES ishlab chiqarish tizimini boshqaradi. Yillik quvvati taxminan 5000 tonna, bu 8 ta katta ishlab chiqarish liniyasi va 3 ta maydona eksperimental liniyalar tomonidan qo'llab-quvvatlanadi. Mahsulotlar doirasi epoksi kukunli pokrovkalar, epoksi-polister kukunli pokrovkalar va maxsus funktsional kukunli pokrovkalar bilan qoplangan. Sertifikatlar: ISO14001, CE, ISO9001, RoHS, Florida testi va antibakterial test. Ilmiy-tadqiqot markazi kukunli tizimlarni haqiqiy ishlab chiqarish sharoitlariga moslashtirishda yordam beradi. Qoplamalarning sifatini saqlab turish shartida quritish energiyasini kamaytirishni istagan korxonalar uchun shu amaliy qo'llab-quvvatlash sinovdan o'tish va barqaror ishlab chiqarishga o'tish o'rtasidagi farqni vujudga keltiradi.
Mundarija
- Pech harorati nima uchun faqat jarayon sozlamasi emas, balki xarajatlar omili sifatida ahamiyat kasb etadi
- Termoset pudrasi oddiy bo'yoq qatlamidan nima bilan farq qiladi
- Sodda past haroratli quritish kimyoviy tarkibi, lekin ajoyiblikni ortiqcha eʼlon qilmasdan
- Gaz hisoblagichidan tashqari ham namoyon bo'ladigan energiya tejamkorligi
- Past haroratda pishirish qayerda yaxshi ishlaydi va qayerda ishlamaydi
- Hsinda ning amaliy chang bilan qoplatish ta'minoti sohasidagi roli