 EN


Por que a temperatura do forno se torna uma alavanca de custos, e não apenas um parâmetro de processo
As linhas industriais de revestimento raramente falham por causa de um erro dramático isolado. Com mais frequência, o dinheiro se perde por meio de pequenas decisões repetidas: pontos de ajuste do forno, carga da linha, janelas de cura e retrabalho. O revestimento em pó termofixável com cura em baixa temperatura tornou-se um tema popular porque afeta todos esses quatro fatores. Em vez de tratar a etapa de cocção como um custo fixo, as fábricas podem tratá-la como uma parte ajustável da produção. Essa mudança é significativa quando os orçamentos de energia estão apertados e os prazos de entrega são inflexíveis.
A aplicação de revestimento em pó já evita o uso de solventes, o que contribui para a conformidade ambiental e a segurança no ambiente de trabalho. Contudo, a etapa de cura ainda consome uma quantidade significativa de energia. Um revestimento em pó termofixo convencional pode exigir uma temperatura mais elevada no forno e um tempo de permanência mais longo para atingir plenamente as propriedades da película. Um sistema de cura de baixa temperatura é projetado para fluir, reticulizar e aderir com menor carga térmica. O resultado vai além de uma conta de gás reduzida: também pode significar menos estresse térmico nos substratos, resfriamento mais rápido e maior flexibilidade na forma como as peças são suspensas e sequenciadas.
O que diferencia um revestimento em pó termofixo de uma simples película de tinta
O revestimento em pó termofixo não é um termoplástico que amolece e refunde após a aplicação. Trata-se de um sistema reativo. Durante a cura, a resina e o agente de reticulação reagem para formar uma rede. Essa rede confere ao acabamento sua resistência química, resistência mecânica e durabilidade. Como a reação é irreversível, o revestimento não pode ser rederretido nem remodelado como um pó termoplástico.
Essa química explica por que o ciclo de cura é tão importante. Se a película receber calor insuficiente, a rede permanecerá subdesenvolvida. A aderência, a resistência ao impacto e a resistência a solventes podem ficar aquém do esperado. Se a película receber calor excessivo, o revestimento pode amarelar, esbranquiçar ou tornar-se frágil. Há desperdício de energia e o substrato pode deformar-se. Um revestimento em pó termofixo de baixa temperatura de cura visa atingir o ponto ideal com menor consumo energético no forno, mas ainda depende de uma formulação equilibrada e de um processo controlado.
| Fator do Processo | Cura convencional de pós termofixos | Pó termofixo de cura em baixa temperatura |
|---|---|---|
| Carga térmica do forno | Superior | Mais baixo |
| Janela de cura | Mais amplo em alguns sistemas | Mais rigoroso, mais sensível ao processo |
| Exposição térmica do substrato | Maiores | Reduzido |
| A demanda de energia | Superior | Mais baixo |
| Necessidade de controle do processo | Padrão | Mais elevado, especialmente fluxo de ar e velocidade da linha |
| Adequação | Ampla gama de peças metálicas | Ideal para cargas com mistura de espessuras ou sensíveis ao calor |
Química de cura em baixa temperatura, sem exagerar no efeito mágico
Temperaturas mais baixas de estufagem não resultam de um único aditivo. Resultam da seleção da resina, da reatividade do agente de reticulação, do equilíbrio do catalisador, da carga de cargas minerais e da escolha do pigmento. Um formulador deve proteger simultaneamente a estabilidade em armazenamento, o escoamento do pó e o desempenho final do filme. Uma resina que reaja demasiado rapidamente pode sofrer pré-gelificação na extrusora ou perder lisura. Um catalisador excessivamente eficaz pode reduzir a vida útil em estoque ou causar cura irregular em seções espessas.
É por isso que a cura em baixa temperatura não é, automaticamente, uma substituição direta. Ela funciona melhor quando o fornecedor do revestimento compreende o substrato, o forno, a velocidade da linha e a geometria da peça. Por exemplo, um suporte de aço grosso e um painel de aço fino não aquecem à mesma taxa. Um sistema de baixa temperatura pode reduzir essa diferença, mas não consegue eliminar as leis da física. O fluxo de ar, a densidade de suspensão e o tempo de recuperação do forno continuam a influenciar o resultado.
Normas industriais como a ISO 9001 e a ISO 14001 oferecem uma disciplina útil. A ISO 9001 exige controle consistente dos processos e rastreabilidade. A ISO 14001 incentiva a avaliação mensurável do consumo de energia. Nenhuma dessas normas cura um revestimento, mas ambas ajudam uma fábrica a comprovar que as alterações são controladas, e não acidentais.
Economias de energia que aparecem além do medidor de gás
A economia evidente é o combustível do forno. Um ponto de ajuste mais baixo e um ciclo mais curto reduzem a demanda sobre queimadores, elementos elétricos ou trocadores de calor. Contudo, os maiores ganhos operacionais frequentemente surgem em outros locais. Os túneis de resfriamento trabalham menos. As peças podem ser descarregadas mais cedo. A velocidade do transportador pode, às vezes, ser ajustada para corresponder aos gargalos a montante e a jusante. Menos calor também significa menos estresse sobre vedação, rolamentos e sensores ao redor do forno.
Uma revisão de 2023 sobre aquecimento de processos, elaborada pelo Departamento de Energia dos EUA, observa que o aquecimento de processos pode representar uma parcela substancial do consumo industrial de energia. Isso torna a cura um alvo natural para melhorias de eficiência. As economias ainda dependem da linha de base. Uma fábrica com um forno bem dimensionado, boa isolamento térmico e baixo excesso de ar pode obter ganhos modestos. Já uma fábrica com queimadores superdimensionados, portas com vazamentos e carregamento inconsistente pode obter ganhos muito maiores. A cura em baixa temperatura é uma ferramenta, não uma garantia.
Existe também um aspecto de qualidade. Quando um substrato permanece mais frio, metais de espessura reduzida têm menor probabilidade de empenar ou apresentar deformação tipo 'lata de óleo'. Montagens sensíveis ao calor — com juntas, inserções ou metais diversos — tornam-se menos arriscadas de revestir. Isso pode reduzir peças rejeitadas e retrabalhos, cujo custo frequentemente supera o do próprio gás.
Onde a cura em baixa temperatura funciona bem — e onde não funciona
A cura em baixa temperatura em revestimentos em pó termofixos tende a se destacar na fabricação de metais, especialmente quando as peças são sensíveis ao calor, quando a capacidade do forno é um gargalo ou quando os contratos de energia tornam cada grau Celsius caro. Pode ser uma solução adequada para sistemas de pó à base de epóxi, epóxi-poléster e sistemas funcionais especiais, desde que a formulação seja compatível com a aplicação. No entanto, não é uma solução universal. Fundições pesadas de aço, com grande massa térmica, ainda podem exigir um ciclo de cura robusto. Linhas com baixa uniformidade térmica no forno podem ter dificuldade em obter resultados consistentes devido à janela mais estreita de cura.
Um exemplo do mundo real: durante uma modernização em uma fábrica de armários metálicos para armazenamento no sul da China, a linha existente aplicava um pó termoendurecível padrão. Molduras grossas de portas e painéis laterais finos saíam com níveis distintos de cura. Empenamento e variação de cor causaram retrabalho. A fábrica substituiu o pó por um pó epóxi-poléster de cura em baixa temperatura, ajustou o espaçamento entre as peças suspensas e melhorou o fluxo de ar no forno. O consumo de gás diminuiu, mas a maior vantagem foi a redução de peças rejeitadas. A troca foi clara: a linha exigia verificações diárias mais rigorosas da temperatura do forno e da velocidade da linha. A mudança funcionou porque o processo foi gerenciado, não apenas porque o pó era rotulado como de cura em baixa temperatura.
O papel da Hsinda no fornecimento prático de pós para revestimento
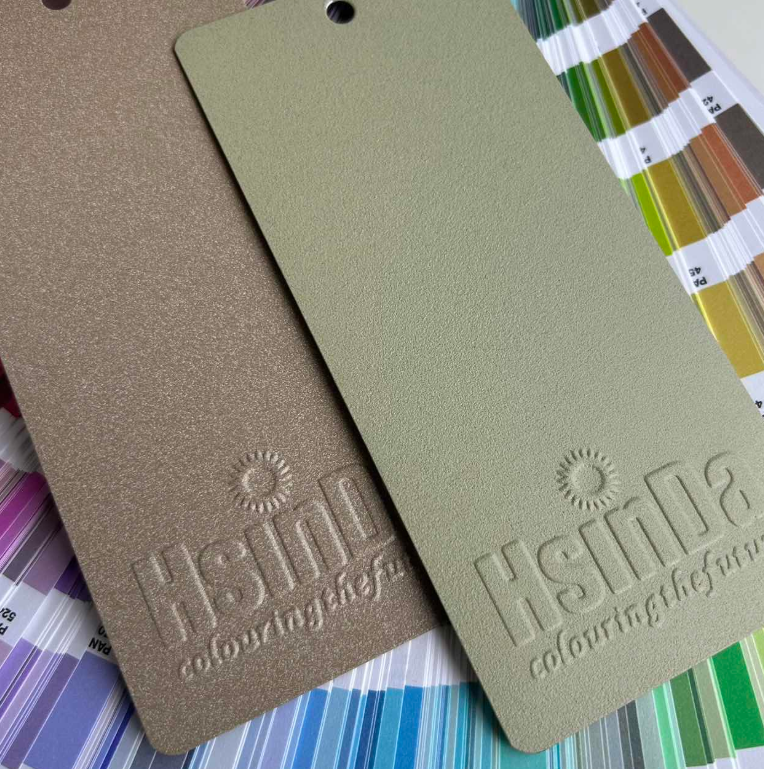
Para compradores que avaliam opções de cura em baixa temperatura, a confiabilidade do fornecimento e o suporte ao processo são tão importantes quanto a formulação. A Hsinda opera um sistema de gestão ERP alinhado com normas europeias e um sistema digital de produção MES. A capacidade anual é de cerca de 5.000 toneladas, apoiada por 8 linhas de produção grandes e 3 linhas experimentais pequenas. A gama abrange revestimentos em pó epóxi, revestimentos em pó epóxi-políester e revestimentos em pó funcionais especiais. As certificações incluem ISO 14001, CE, ISO 9001, RoHS, ensaio da Flórida e ensaio antibacteriano. Um centro de P&D auxilia na adaptação dos sistemas em pó às condições reais das linhas de produção. Para fábricas que buscam reduzir a energia de cura sem comprometer o desempenho do filme, esse suporte prático pode fazer a diferença entre um ensaio e uma mudança estável na produção.
Sumário
- Por que a temperatura do forno se torna uma alavanca de custos, e não apenas um parâmetro de processo
- O que diferencia um revestimento em pó termofixo de uma simples película de tinta
- Química de cura em baixa temperatura, sem exagerar no efeito mágico
- Economias de energia que aparecem além do medidor de gás
- Onde a cura em baixa temperatura funciona bem — e onde não funciona
- O papel da Hsinda no fornecimento prático de pós para revestimento