 EN


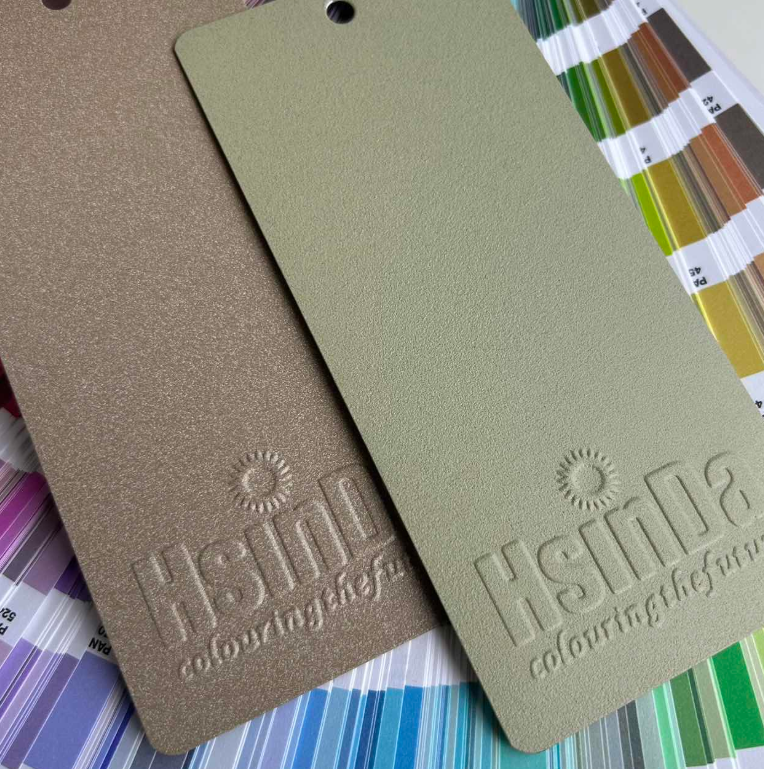
Pourquoi la température du four devient un levier de coût, et non plus simplement un paramètre de processus
Les lignes de revêtement industriel ne tombent que rarement en panne à cause d’une erreur spectaculaire unique. Plus fréquemment, les pertes financières résultent de décisions répétées et apparemment mineures : consignes de température du four, taux de chargement de la ligne, fenêtres de cuisson et retouches. Le revêtement en poudre thermodurcissable à basse température est devenu un sujet très discuté, car il touche précisément ces quatre points. Plutôt que de considérer l’étape de cuisson comme un coût fixe, les usines peuvent désormais la traiter comme un paramètre ajustable de la production. Ce changement de perspective prend tout son sens lorsque les budgets énergétiques sont serrés et que les délais de livraison ne souffrent aucune concession.
La peinture en poudre évite déjà les solvants, ce qui facilite la conformité environnementale et améliore la sécurité sur le plancher d’atelier. Toutefois, l’étape de cuisson consomme encore beaucoup d’énergie. Une poudre thermodurcissable classique peut nécessiter une température plus élevée dans le four et un temps de séjour plus long pour atteindre ses propriétés filmogènes complètes. Un système de cuisson à basse température est conçu pour permettre l’écoulement, la réticulation et l’adhérence à une charge thermique réduite. Le résultat va au-delà d’une simple réduction de la facture de gaz : il implique également moins de contrainte thermique sur les substrats, un refroidissement plus rapide et une plus grande souplesse dans la façon dont les pièces sont suspendues et séquencées.
Quelle est la différence entre une peinture en poudre thermodurcissable et un simple film de peinture ?
La peinture en poudre thermodurcissable n’est pas une matière thermoplastique qui ramollit et se reforme après application. Il s’agit d’un système réactif. Lors de la cuisson, la résine et l’agent de réticulation réagissent pour former un réseau. Ce réseau confère à la finition sa résistance chimique, sa résistance mécanique et sa durabilité. Comme la réaction est irréversible, le revêtement ne peut pas être regelé ni remodelé comme une poudre thermoplastique.
Cette chimie explique pourquoi le cycle de cuisson est si déterminant. Si le film reçoit trop peu de chaleur, le réseau reste insuffisamment développé : l’adhérence, la résistance aux chocs et la résistance aux solvants peuvent alors être insuffisantes. Si le film reçoit trop de chaleur, le revêtement peut jaunir, s’effriter ou devenir cassant. De l’énergie est gaspillée et le substrat peut se déformer. Une peinture en poudre thermodurcissable à basse température de cuisson vise à atteindre ce point optimal avec moins d’énergie fournie par le four, mais elle dépend tout de même d’une formulation équilibrée et d’un procédé maîtrisé.
| Facteur du procédé | Cuisson conventionnelle des poudres thermodurcissables | Poudre thermodurcissable à basse température de cuisson |
|---|---|---|
| Charge thermique du four | Supérieur | Moins élevé |
| Fourchette de cuisson | Plus large dans certains systèmes | Plus serré, plus sensible aux procédés |
| Exposition thermique du substrat | Des niveaux | Réduit |
| Demande en énergie | Supérieur | Moins élevé |
| Nécessité d’un contrôle précis du procédé | Standard | Plus élevé, notamment pour le débit d’air et la vitesse de ligne |
| Conformité | Large gamme de pièces métalliques | Idéal pour les charges sensibles à la chaleur ou comportant des épaisseurs variées (mixtes fines/épaisses) |
Chimie de durcissement à basse température, sans exagérer ses propriétés magiques
Les températures de cuisson réduites ne résultent pas d’un seul additif. Elles découlent du choix de la résine, de la réactivité du durcisseur, de l’équilibre catalytique, du taux de charge en matières minérales et du choix des pigments. Le formulateur doit concilier stabilité en stockage, écoulement optimal de la poudre et performances finales du film. Une résine trop réactive peut gélifier dans l’extrudeuse ou nuire à la régularité de la surface. Un catalyseur trop efficace peut réduire la durée de conservation ou provoquer un durcissement inhomogène dans les sections épaisses.
C’est pourquoi la cuisson à basse température ne constitue pas automatiquement une solution de remplacement directe. Elle donne les meilleurs résultats lorsque le fournisseur de revêtements maîtrise parfaitement le substrat, le four, la vitesse de la ligne et la géométrie des pièces. Par exemple, un support en acier épais et un panneau en acier mince ne chauffent pas au même rythme. Un système à basse température peut réduire cet écart, mais il ne peut pas annuler les lois de la physique. Le débit d’air, la densité de suspension des pièces et le temps de récupération du four continuent de déterminer le résultat final.
Les normes industrielles telles qu’ISO 9001 et ISO 14001 apportent une discipline utile. ISO 9001 impose un contrôle rigoureux et reproductible des procédés ainsi que leur traçabilité. ISO 14001 encourage l’analyse mesurable de la consommation énergétique. Aucune de ces normes ne « cuit » un revêtement, mais toutes deux aident l’usine à démontrer que les modifications apportées sont maîtrisées, et non fortuites.
Des économies d’énergie qui se traduisent concrètement au-delà du compteur de gaz
L’économie évidente concerne le carburant du four. Une consigne de température plus basse et un cycle plus court réduisent la demande sur les brûleurs, les éléments électriques ou les échangeurs thermiques. Toutefois, les gains opérationnels les plus importants apparaissent souvent ailleurs. Les tunnels de refroidissement fonctionnent moins intensément. Les pièces peuvent être déchargées plus tôt. La vitesse du convoyeur peut parfois être ajustée pour s’aligner sur les goulots d’étranglement en amont et en aval. Moins de chaleur signifie également moins de contrainte sur les joints, les roulements et les capteurs situés autour du four.
Une étude de 2023 sur le chauffage des procédés, publiée par le Département de l’énergie des États-Unis, indique que le chauffage des procédés peut représenter une part substantielle de la consommation énergétique industrielle. Cela fait du durcissement une cible naturelle pour les actions d’efficacité énergétique. Les économies dépendent toutefois toujours de l’état initial. Une usine dotée d’un four bien étanche, d’une bonne isolation et d’un excès d’air faible obtiendra des gains modestes. Une usine équipée de brûleurs surdimensionnés, de portes étanches défectueuses et de chargements irréguliers pourra réaliser des gains bien plus importants. Le durcissement à basse température est un outil, non une garantie.
Il y a également un aspect qualité. Lorsqu’un substrat reste plus frais, les tôles minces sont moins sujettes à la déformation ou à l’effet de « boîte de conserve ». Les assemblages sensibles à la chaleur — dotés de joints d’étanchéité, d’inserts ou de métaux mixtes — peuvent être moins risqués à recouvrir. Cela permet de réduire les rebuts et les retouches, qui coûtent souvent davantage que le gaz lui-même.
Où la cuisson à basse température fonctionne bien, et où elle ne fonctionne pas
La cuisson à basse température des poudres thermodurcissables se distingue particulièrement dans la fabrication métallique, notamment lorsque les pièces sont sensibles à la chaleur, lorsque la capacité du four constitue un goulot d’étranglement, ou lorsque les contrats énergétiques rendent chaque degré coûteux. Elle s’adapte bien aux systèmes époxy, époxy-polyester et aux poudres fonctionnelles spécialisées, à condition que la formulation soit adaptée à l’application. Ce n’est toutefois pas une solution universelle. Les grosses pièces en fonte d’acier, dotées d’une forte inertie thermique, nécessitent encore souvent un cycle de cuisson robuste. Les lignes équipées de fours présentant une uniformité médiocre peuvent éprouver des difficultés à obtenir des résultats cohérents avec une fenêtre de cuisson plus étroite.
Un exemple concret : lors d’une rétrofit dans une usine de placards métalliques située dans le sud de la Chine, la ligne existante utilisait une poudre thermodurcissable standard. Les cadres épais des portes et les panneaux latéraux fins présentaient des niveaux de cuisson différents. Des déformations et des variations de couleur ont entraîné des retouches. L’usine a alors adopté une poudre époxy-polyester à cuisson basse température, ajusté l’espacement entre les pièces suspendues et amélioré la circulation de l’air dans le four. La consommation de gaz a diminué, mais le gain le plus important a été la réduction des rebuts. Le compromis était clair : la ligne nécessitait désormais des contrôles quotidiens plus rigoureux de la température du four et de la vitesse de la ligne. Ce changement a fonctionné parce que le procédé a été piloté activement, et non simplement parce que la poudre était étiquetée « basse température ».
Le rôle d’Hsinda dans la fourniture pratique de poudres de peinture
Pour les acheteurs évaluant des options de cuisson à basse température, la fiabilité de l’approvisionnement et le soutien procédural comptent autant que la formulation. Hsinda exploite un système de gestion ERP conforme aux normes européennes ainsi qu’un système numérique de production MES. Sa capacité annuelle est d’environ 5 000 tonnes, assurée par 8 grandes lignes de production et 3 petites lignes expérimentales. Sa gamme couvre les revêtements poudre époxy, les revêtements poudre époxy-polyester et les revêtements poudre fonctionnels spéciaux. Ses certifications incluent les normes ISO 14001, CE, ISO 9001, RoHS, le test de Floride et le test antibactérien. Un centre de R&D aide à adapter les systèmes poudre aux conditions réelles des lignes de production. Pour les usines cherchant à réduire l’énergie de cuisson sans compromettre les performances du film, ce soutien pratique peut faire la différence entre un essai et une modification stable de la production.
Table des matières
- Pourquoi la température du four devient un levier de coût, et non plus simplement un paramètre de processus
- Quelle est la différence entre une peinture en poudre thermodurcissable et un simple film de peinture ?
- Chimie de durcissement à basse température, sans exagérer ses propriétés magiques
- Des économies d’énergie qui se traduisent concrètement au-delà du compteur de gaz
- Où la cuisson à basse température fonctionne bien, et où elle ne fonctionne pas
- Le rôle d’Hsinda dans la fourniture pratique de poudres de peinture