 EN


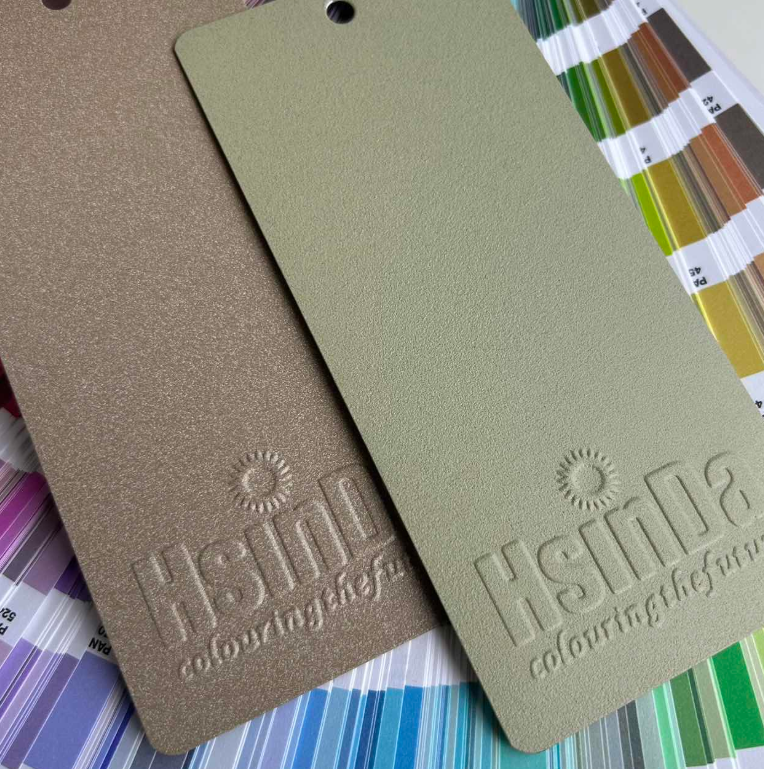
Чому температура в пічці перетворюється на фактор впливу на витрати, а не просто на параметр технологічного процесу
Промислові лінії нанесення покриттів рідко зазнають аварій через одну-єдину грубу помилку. Зазвичай фінансові втрати накопичуються через постійне прийняття незначних рішень: значення температури в пічці, завантаження лінії, часові вікна полімеризації та потреба в переділці. Порошкове термореактивне покриття з низькотемпературною полімеризацією стало популярною темою саме тому, що впливає на всі чотири ці аспекти. Замість того щоб сприймати етап термічної обробки як незмінну витрату, підприємства можуть розглядати його як регульований елемент виробничого процесу. Цей зсув має принципове значення, коли бюджет на енергоресурси обмежений, а строки поставки — жорсткі.
Порошкове покриття вже уникне розчинників, що сприяє дотриманню екологічних норм і безпеці на виробничій дільниці. Але етап затвердіння все ще споживає значну кількість енергії. Звичайне термореактивне порошкове покриття може вимагати вищої температури в пічці та тривалішого часу перебування для досягнення повних властивостей плівки. Система низькотемпературного затвердіння розроблена так, щоб забезпечити розплавлення, зшивання та прилипання при меншому тепловому навантаженні. Результатом є не лише нижчі витрати на газ. Це також означає менше теплового навантаження на субстрати, швидше охолодження та більшу гнучкість у розміщенні й послідовності деталей.
Що робить термореактивне порошкове покриття відмінним від простого фарбового покриття
Термореактивне порошкове покриття — це не термопласт, який розм’якшується й знову плавиться після нанесення. Це реакційна система. Під час запікання смола й перехресний зв’язувач реагують, утворюючи сітку. Ця сітка надає покриттю стійкості до хімічних речовин, механічної міцності та довговічності. Оскільки реакція є незворотною, покриття не можна знову розплавити й переформувати, як термопластичне порошкове покриття.
Саме ця хімія пояснює, чому режим затвердіння має таке велике значення. Якщо плівка отримує недостатньо тепла, сітка залишається недорозвиненою. Можуть знижуватися адгезія, ударна стійкість і стійкість до розчинників. Якщо плівка отримує надто багато тепла, покриття може потемніти, побіліти або стати крихким. Витрачається зайва енергія, а субстрат може деформуватися. Термореактивне порошкове покриття з низькотемпературним затвердінням спрямоване на досягнення оптимального балансу при меншому витраті енергії в пічці, але воно все ще залежить від збалансованого складу й контрольованого процесу.
| Чинник процесу | Звичайне затвердіння термореактивного порошку | Низькотемпературне затвердіння термореактивного порошку |
|---|---|---|
| Теплове навантаження пічці | Вищий | Нижчий |
| Відновить вікно | Ширший у деяких системах | Суворіший, чутливіший до процесу |
| Теплове навантаження на субстрат | Вищих | Зменшені |
| Попиту на енергію | Вищий | Нижчий |
| Потреба в контролі процесу | Стандартний | Вищий, особливо щодо швидкості повітряного потоку та швидкості лінії |
| Пригніченність | Широкий діапазон металевих деталей | Найкращий для теплочутливих виробів або навантажень із змішаними товщинами (товсті й тонкі) |
Хімія низькотемпературного затвердіння без надмірного акцентування «чарівності»
Знижені температури затвердіння досягаються не за рахунок одного лише добавки. Вони зумовлені вибором смоли, реакційною здатністю затверджувача, балансом каталізатора, навантаженням наповнювача та вибором пігменту. Формулювальник має одночасно забезпечити стабільність при зберіганні, текучість порошку та кінцеві експлуатаційні характеристики плівки. Смола, яка реагує надто швидко, може загустіти в екструдері або втратити рівномірність поверхні. Каталізатор, що працює надто ефективно, може скоротити термін придатності або спричинити нерівномірне затвердіння в товстих перерізах.
Саме тому низькотемпературне затвердження не є автоматичним «готовим до використання» рішенням. Воно працює найкраще, коли постачальник покриття добре розуміє матеріал основи, піч, швидкість лінії та геометрію деталі. Наприклад, товста сталева скоба й тонка сталева панель нагріваються з різною швидкістю. Система низькотемпературного затвердження може зменшити цю різницю, але не може скасувати фізичні закони. Потік повітря, щільність підвішування деталей та час відновлення температури в печі все ще впливають на кінцевий результат.
Промислові стандарти, такі як ISO 9001 і ISO 14001, забезпечують корисну дисципліну. ISO 9001 сприяє стабільному контролю процесів і відстежуваності. ISO 14001 заохочує кількісний аналіз енергоспоживання. Жоден із цих стандартів не забезпечує затвердження покриття, але обидва допомагають підприємству довести, що зміни впроваджено контрольованим, а не випадковим чином.
Енергозбереження, яке проявляється не лише на газовому лічильнику
Очевидна економія — це паливо для печі. Зниження заданої температури й скорочення тривалості циклу зменшують навантаження на пальники, електричні нагрівальні елементи або теплообмінники. Проте більші експлуатаційні переваги часто проявляються в інших місцях. Тунелі охолодження працюють менше. Деталі можна вивантажувати раніше. Швидкість конвеєра іноді можна регулювати, щоб узгодити її з вузькими місцями на попередніх і наступних ділянках виробництва. Менше тепла також означає менше навантаження на ущільнення, підшипники та датчики навколо печі.
У огляді процесного нагріву за 2023 рік, опублікованому Міністерством енергетики США, зазначено, що процесний нагрів може становити значну частку споживання енергії в промисловості. Це робить процес затвердіння природним об’єктом для підвищення ефективності. Економія все ще залежить від початкового стану. На підприємстві з герметичною піччю, якісною теплоізоляцією та низьким надлишком повітря економія може бути помірною. На підприємстві з надмірно потужними пальниками, протікаючими дверима та нерівномірним завантаженням економія може бути значно вищою. Затвердіння при низьких температурах — це інструмент, а не гарантія.
Існує також аспект якості. Коли підкладка залишається прохолоднішою, тонколистовий метал менше схильний до деформації або виникнення ефекту «бляшанки». Теплочутливі зборки з ущільненнями, вставками або різними металами можна наносити покриття з меншим ризиком. Це може зменшити кількість бракованих виробів та необхідність переділки, що часто коштує дорожче, ніж сам газ.
Де низькотемпературне затвердження працює добре, а де — ні
Низькотемпературне затвердження термореактивних порошкових покриттів, як правило, добре зарекомендувало себе в металообробці, коли деталі є теплочутливими, коли потужність печі є вузьким місцем або коли енергетичні контракти роблять кожен градус дуже дорогим. Воно може бути ефективним для епоксидних, епоксидно-поліестерних та спеціальних функціональних порошкових систем за умови, що формулювання відповідає конкретному застосуванню. Однак це не універсальне рішення. Товстостінні сталеві лиття з великою тепловою ємністю, ймовірно, все ще потребуватимуть надійного режиму затвердження. Виробничі лінії з поганою рівномірністю температури в печах можуть мати труднощі з отриманням стабільних результатів через вужчого вікна затвердження.
Реальний приклад: під час модернізації лінії на заводі металевих шаф для зберігання в південному Китаї існуюча лінія використовувала стандартний термореактивний порошок. Товсті рами дверей та тонкі бічні панелі виходили з різним ступенем затвердіння. Деформація та різниця в кольорі призвели до необхідності доробки. Підприємство перейшло на епоксидно-поліестерний порошок з низькотемпературним затвердінням, скоригувало відстань між підвісними деталями та покращило циркуляцію повітря в печі. Споживання газу зменшилося, але головним досягненням стало зниження кількості браку. Компроміс був очевидним: лінії тепер потрібні суворіші щоденні перевірки температури печі та швидкості лінії. Зміна вдалася, бо процес був управляним, а не лише через те, що порошок був позначений як «низькотемпературний».
Роль Hsinda у практичних поставках порошкових покриттів
Для покупців, які оцінюють варіанти низькотемпературного затвердження, надійність поставок та технічна підтримка процесу мають таке саме значення, як і склад. Hsinda використовує ERP-систему управління, сумісну з європейськими стандартами, та цифрову виробничу систему MES. Річна потужність становить близько 5 000 тонн і забезпечується 8 великими виробничими лініями та 3 малими експериментальними лініями. Асортимент охоплює епоксидні порошкові покриття, епоксидно-поліестерні порошкові покриття та спеціальні функціональні порошкові покриття. Сертифікати включають ISO 14001, CE, ISO 9001, RoHS, флоридське випробування та антибактеріальне випробування. Центр досліджень і розробок допомагає адаптувати порошкові системи до реальних умов виробничої лінії. Для підприємств, які намагаються знизити енерговитрати на затвердження без втрати експлуатаційних характеристик плівки, така практична підтримка може стати вирішальним чинником між експериментальним запуском та стабільним впровадженням у виробництво.
Зміст
- Чому температура в пічці перетворюється на фактор впливу на витрати, а не просто на параметр технологічного процесу
- Що робить термореактивне порошкове покриття відмінним від простого фарбового покриття
- Хімія низькотемпературного затвердіння без надмірного акцентування «чарівності»
- Енергозбереження, яке проявляється не лише на газовому лічильнику
- Де низькотемпературне затвердження працює добре, а де — ні
- Роль Hsinda у практичних поставках порошкових покриттів