 EN


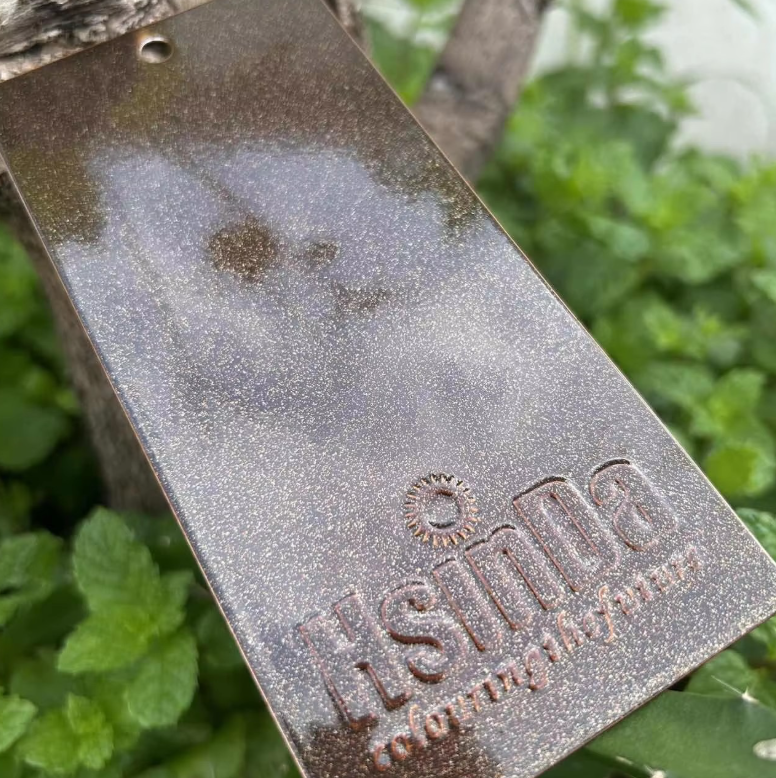
Proč výrobci automobilů stále volí práškové nátěry
Práškové nátěry se staly standardním povrchem pro mnoho automobilových dílů – a důvody jsou hlubší než jen móda. Suchý prášek je nabit, stříkán na uzemněnou kovovou součást a poté vypálen v troubě. Tento proces vytvoří nepřerušovanou vrstvu odolnou proti škrábancům, chemikáliím a UV záření. Automobilové díly jsou vystaveny silniční soli, štěrku, teplu motoru, brzdovému prachu a rokům počasí. Povrch, který selže předčasně, generuje náklady na záruku i škodu na značce. Práškový nátěr poskytuje tlustou, rovnoměrnou vrstvu bez použití rozpouštědel. To je důležité pro nárazníky, upevňovací prvky, kola, zavěšení, držáky baterií a komponenty pod kapotou. Je to také důležité pro výrobní závody, které jsou pod tlakem snižovat emise летuchých organických sloučenin (VOC). Tato technologie odpovídá průmyslovým požadavkům, protože v jediném procesu spojuje trvanlivost, estetický vzhled a dodržení environmentálních předpisů.
Trvanlivost a ochrana proti korozi pod kapotou i venku
Automobilové díly pracují za náročných podmínek. Řídící páka může být vystavena nárazům kamenů a postřiku solí. Bateriový kryt může čelit vlhkosti a chemikáliím z vozovek. Kolo může být vystaveno brzdovém prachu a čisticím prostředkům. Práškové nátěry se zde osvědčují, protože ztvrdlá vrstva je síťovaná a pevně navázaná na povrch. Předúprava je základem. Správný fosfátový nebo zirkoniový konverzní nátěr připraví ocel nebo hliník na lepší přilnavost. Bez něj se i vysoce kvalitní práškový nátěr může odštípat. Zkouška odolnosti proti solné mlze podle normy ASTM B117 je běžným referenčním standardem, a automobilové specifikace často vyžadují stovky hodin. Organizace SAE International publikuje normy pro výkon nátěrů, které inženýrům pomáhají porovnávat materiály. Práškové nátěry lze formulovat tak, aby byly pružné, a díly, které se ohýbají nebo deformují, se proto snadno netrhají. Tato rovnováha mezi tvrdostí a pružností je důvodem, proč se práškové nátěry používají na tolika konstrukčních i viditelných dílech.
Jak elektrostatická aplikace snižuje odpad a emise
Elektrostatická aplikace je pohonným motorem účinnosti práškového nátěru. Stříkací pistole udělí práškovým částicím elektrický náboj. Uzemněná součást tyto částice přitahuje, čímž se zvyšuje účinnost přenosu. Přeprýsknutý materiál lze shromažďovat a znovu používat, často ho lze znovu smíchat s výchozí dávkou. Přeprýsknutý kapalný nátěr nelze tímto způsobem obnovit. Tento rozdíl snižuje odpad materiálu i odpad nebezpečných látek. Americká agentura pro ochranu životního prostředí (U.S. Environmental Protection Agency) poznamenala, že práškové nátěry mohou snížit emise летuchých organických sloučenin (VOC) ve srovnání s kapalnými nátěry na bázi rozpouštědel. Nižší emise mohou zjednodušit povolení k vypouštění do ovzduší a snížit náklady na dodržování předpisů. Existují však omezení. Práškový nátěr vyžaduje pečicí troubu, proto nejsou vhodné teplotně citlivé podložky. Změna barev vyžaduje čas i důkladné čištění. Tenké dekorativní vrstvy lze dosáhnout obtížněji než u kapalných systémů. U automobilových dílů z kovu vyráběných sériově jsou tato omezení obvykle řešitelná.
Porovnání práškového nátěru s kapalnou barvou na automobilových linkách
Níže uvedená tabulka vychází z typických rozsahů uvedených v průmyslových zdrojích, jako jsou Powder Coating Institute, SAE a EPA. Skutečné výsledky závisí na geometrii dílu, předúpravě povrchu, konstrukci linky a dovednostech obsluhy.
| Faktor | Kapalný lak | Nátěrový prášek |
|---|---|---|
| Tloušťka vrstvy na jednu aplikaci | Nižší, často je nutné více aplikací | Vyšší, často stačí jedna aplikace |
| Obsah rozpouštědel | Vysoký u systémů na bázi rozpouštědel | Žádný |
| Zachycení přeprasku | Omezené | Vysoká, prášek lze znovu použít |
| Emise těkavých organických látek (VOC) | Vyšší | Velmi nízké |
| Požadavky na vytvrzení | Vysušení ve vzduchu nebo pečení | Pouze pečení |
| Změna barev | Rychlejší | Pomalejší, vyžaduje čištění |
| Nejvhodnější řešení | Nízký objem, mnoho barev | Vysoký objem, kovové díly |
| Odolnost | Dobré při použití vhodného systému | Vynikající odolnost vůči škrábancům a chemikáliím |
Data ukazují kompromis. Kapalná barva stále zvítězí u některých aplikací s nízkým objemem a citlivých na teplo. Práškové nátěry zvítězí, pokud jsou důležité trvanlivost, rovnoměrnost a emise. Výrobci automobilů často provozují oba systémy: práškové nátěry pro kovové díly ve vysokém objemu a kapalné nátěry pro speciální barvy nebo plastové součásti.
Skutečný případ z praxe dodavatele pro automobilový průmysl
Automobilový dodavatel ve středozápadní části USA vyráběl ocelové uchycovací prvky a držáky baterií. Stávající kapalná linka měla problémy s náklady na rozpouštědla, výměnou filtrů a neustálou tloušťkou povlaku na složitých tvarech. Opravy způsobené nepřesnostmi při natírání a kapáním zvyšovaly náklady. Závod převedl nejprodávanější díly na práškovou linku se pětistupňovým předúpravním systémem. Záznamník teploty sledoval teplotu dílu v troubě, nikoli jen teplotu vzduchu. Tým zjistil chladné místo poblíž okraje dopravníku a upravil rychlost linky. Po této úpravě se tloušťka povlaku vyrovnala a odolnost proti solnému mlhu zlepšila. Přechod z černé na šedou barvu trval déle než u staré kapalné linky, proto se plánování výroby změnilo na větší šarže. Tato kompromisní řešení byla úspěšná, protože se jednalo o kovové díly, vysoké výrobní objemy a přísné požadavky na povrchovou úpravu. To je typický postup v automobilovém práškovém natírání – proces trestá pečlivé plánování.
Dodavatelský řetězec a podpora společnosti Hsinda pro automobilové natírací programy
Spolehlivý povrchový úpravu závisí na konzistentní kvalitě práškových nátěrů a technické podpoře. Společnost Hsinda provozuje systém řízení podniku (ERP) vyvinutý podle evropských standardů a digitální výrobní systém (MES). Roční kapacita činí přibližně 5 000 tun různých práškových nátěrů, včetně epoxidových, epoxidopolyesterových a speciálních funkčních prášků. Výrobní zařízení zahrnuje 8 velkých výrobních linek a 3 experimentální linky s měsíční výrobou těsně pod 500 tunami. Mezi certifikáty patří ISO 14001, CE, ISO 9001 a RoHS, stejně jako výsledky testů podle normy Florida a antibakteriálních testů. Společnost Hsinda poskytuje analýzu kvality nátěrů, záznamy o detekci teploty v pecích, nákladové účetnictví a revize výrobních linek. Výzkumné a vývojové centrum vyvíjí nové produkty odpovídající se měnícím se tržním požadavkům. Pro výrobce automobilových dílů, kteří zvažují přechod na práškové nátěry, nabízí společnost Hsinda hlubokou výrobní způsobilost, kontrolu kvality a podporu dodavatelského řetězce, která umožňuje přeměnit technické rozhodnutí na spolehlivý výrobní program.
Obsah
- Proč výrobci automobilů stále volí práškové nátěry
- Trvanlivost a ochrana proti korozi pod kapotou i venku
- Jak elektrostatická aplikace snižuje odpad a emise
- Porovnání práškového nátěru s kapalnou barvou na automobilových linkách
- Skutečný případ z praxe dodavatele pro automobilový průmysl
- Dodavatelský řetězec a podpora společnosti Hsinda pro automobilové natírací programy