 EN


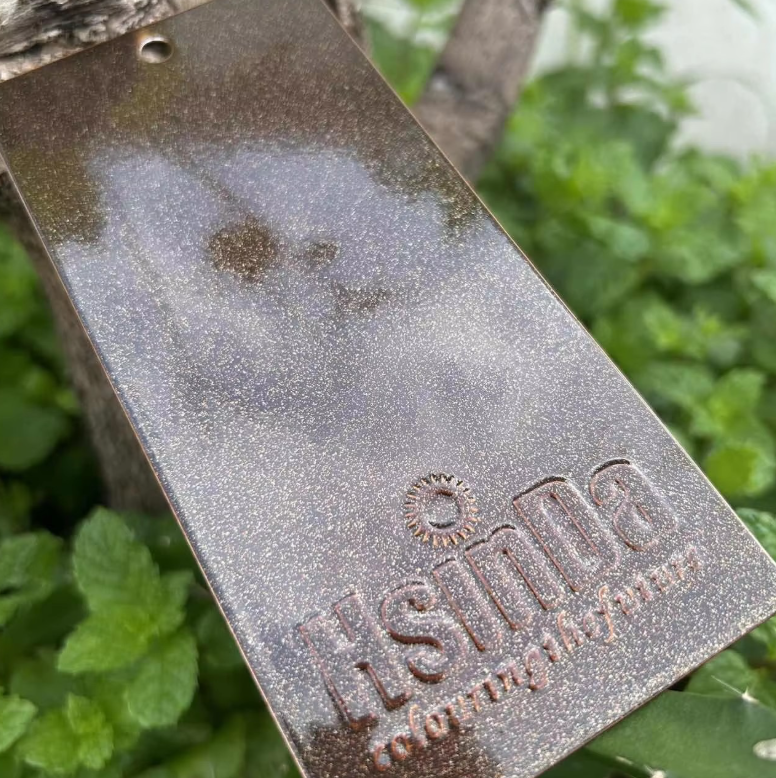
Чому виробники автомобілів постійно обирають порошкове фарбування
Порошкове фарбування стало стандартним способом оздоблення багатьох ліній автомобільних деталей, і причини цього виходять за межі моди. Сухий порошок заряджають, розпилюють його на заземлену металеву деталь, а потім полімеризують у пічці. Цей процес утворює суцільну плівку, стійку до сколів, хімічних речовин та ультрафіолетового випромінювання. Автомобільні деталі піддаються впливу дорожньої солі, гравію, тепла двигуна, бруду від гальм і багаторічних атмосферних умов. Покриття, що виходить із ладу на ранніх етапах, призводить до витрат на гарантійне обслуговування та шкодить репутації бренду. Порошкове фарбування забезпечує товсту, однорідну плівку без розчинників. Це має значення для бамперів, кріпильних скоб, коліс, важілів підвіски, лотків акумуляторів та компонентів під капотом. Це також важливо для виробничих потужностей, які змушені скорочувати викиди летких органічних сполук. Ця технологія відповідає потребам галузі, оскільки поєднує в собі довговічність, естетичний вигляд і вимоги щодо охорони навколишнього середовища в єдиному процесі.
Довговічність та захист від корозії під капотом і ззовні
Автомобільні деталі працюють у важких умовах. Ручка підвіски може зазнавати ударів каміння та впливу солоного спрею. Корпус акумулятора може стикатися з вологістю та дорожніми хімікатами. Колесо може піддаватися впливу бруду від гальм і засобів для чищення. Порошкове фарбування добре себе показує в таких умовах, оскільки затверділа плівка є перехресно зв’язаною й міцно прикріпленою. Попередня обробка — це основа. Відповідне фосфатне або цирконієве перетворювальне покриття підготовлює сталь або алюміній до адгезії. Без такої обробки навіть преміальне порошкове покриття може відшаруватися. Тестування на стійкість до солоного туману за стандартом ASTM B117 є поширеним еталоном, а автотехнічні специфікації часто вимагають сотень годин. SAE International публікує стандарти, що визначають експлуатаційні характеристики покриттів і допомагають інженерам порівнювати матеріали. Порошкові покриття можна формулювати з урахуванням еластичності, тому деталі, які зазнають деформації або згину, не тріскаються легко. Саме цей баланс твердості й еластичності робить порошкове фарбування поширеним на багатьох конструктивних і видимих деталях.
Як електростатичне нанесення скорочує відходи й емісії
Електростатичне нанесення — це рушійна сила ефективності порошкового фарбування. Пульверизатор надає порошковим частинкам електричний заряд. Заземлена деталь притягує ці частинки, що підвищує ефективність перенесення. Надлишок порошку можна збирати й повторно використовувати, часто змішуючи його назад у подавальну суміш. Надлишок рідкого фарбувального матеріалу таким чином відновити неможливо. Ця відмінність зменшує відходи матеріалу та витрати на утилізацію небезпечних відходів. Агентство США з охорони навколишнього середовища (U.S. Environmental Protection Agency) відзначило, що порошкові покриття можуть знижувати викиди летких органічних сполук порівняно з рідкими фарбами на розчинниках. Зниження викидів може спростити отримання дозволів на викиди в атмосферу та зменшити витрати на виконання нормативних вимог. Однак існують обмеження. Для порошкового фарбування потрібна печь для полімеризації, тому теплочутливі основи підходять погано. Зміна кольору вимагає часу й ретельного очищення. Досягти тонких декоративних плівок важче, ніж у рідких системах. Для металевих автомобільних деталей, що виробляються великою партією, ці обмеження зазвичай є керованими.
Порівняння порошкового покриття з рідким фарбуванням на автомобільних лініях
У наведеній нижче таблиці використано типові діапазони, взяті з галузевих джерел, таких як Інститут порошкового покриття, SAE та EPA. Фактичні результати залежать від геометрії деталі, попередньої обробки, конструкції лінії та кваліфікації оператора.
| Фактор | Рідна фарба | Порошкове фарбування |
|---|---|---|
| Товщина плівки на один шар | Нижча; часто потрібно наносити кілька шарів | Вища; зазвичай достатньо одного шару |
| Вміст розчинника | Високий у системах на основі розчинників | Немає |
| Відновлення надлишку розпилення | Обмежено | Високий рівень: порошок можна повторно використовувати |
| Викиди летких органічних сполук | Вищий | Дуже низька |
| Вимоги до процесу затвердіння | Повітряне сушіння або термічне затвердіння | Лише термічне затвердіння |
| Зміна кольору | Швидше | Повільніше, потребує очищення |
| Найкращий вибір | Невеликий обсяг, багато кольорів | Великий обсяг, металеві деталі |
| Довговічність | Добре працює за наявності відповідної системи | Відмінна стійкість до пошкоджень і хімічних речовин |
Дані свідчать про компроміс. Рідкі фарби досі кращі для деяких низькооб’ємних застосувань та деталей, чутливих до нагрівання. Порошкове фарбування переважає, коли важливі довговічність, однорідність і емісії. Виробники автомобілів часто використовують обидва методи: порошкове — для великооб’ємних металевих деталей, а рідке — для спеціальних кольорів або пластикових компонентів.
Реальний приклад виробництва від постачальника автокомпонентів
Автомобільний постачальник із Середнього Заходу виробляв сталеві кронштейни та батарейні лотки. Існуюча рідка лінія мала проблеми з вартістю розчинників, заміною фільтрів та нерівномірною товщиною плівки на складних формах. Переробка деталей через провисання та нестабільність процесу збільшувала витрати. На підприємстві перенесли найбільш масові деталі на порошкову лінію з п’ятиступеневою системою підготовки поверхні. Реєстратор даних фіксував температуру на самій деталі, а не лише в повітрі. Команда виявила «холодну зону» поблизу краю конвеєра й скорегувала швидкість лінії. Після цього товщина плівки стала одноріднішою, а стійкість до солевого туману покращилася. Зміна кольору від чорного до сірого тривала довше, ніж на старій рідкій лінії, тому графік виробництва змінили на більші партії. Такий компроміс виправдав себе, оскільки деталі були металевими, обсяги — високими, а вимоги до покриття — жорсткими. Саме такий підхід характерний для автомобільного порошкового фарбування: процес винагороджує планування.
Ланцюг поставок та підтримка Hsinda для програм автомобільного фарбування
Надійне фінішне покриття залежить від постійної якості порошкових матеріалів та технічної підтримки. Hsinda використовує систему управління ERP, розроблену відповідно до європейських стандартів, і цифрову виробничу систему MES. Річна потужність становить приблизно 5 000 тонн різних порошкових покриттів, у тому числі епоксидних, епоксидно-поліестерних та спеціальних функціональних порошків. На заводі працює 8 великих виробничих ліній і 3 експериментальні лінії, місячний випуск — близько 500 тонн. Сертифікати включають ISO 14001, CE, ISO 9001 та RoHS, а також дані випробувань за методикою Флориди й антибактеріальних випробувань. Hsinda надає аналіз якості покриттів, реєстрацію температури в печах, облік витрат і огляд виробничих ліній. Центр досліджень і розробок створює нові продукти для задоволення змінних ринкових потреб. Для виробників автокомпонентів, які розглядають перехід на порошкове фарбування, Hsinda пропонує глибоку виробничу експертизу, контроль якості та підтримку ланцюга поставок, що дозволяє перетворити технічне рішення на надійну виробничу програму.
Зміст
- Чому виробники автомобілів постійно обирають порошкове фарбування
- Довговічність та захист від корозії під капотом і ззовні
- Як електростатичне нанесення скорочує відходи й емісії
- Порівняння порошкового покриття з рідким фарбуванням на автомобільних лініях
- Реальний приклад виробництва від постачальника автокомпонентів
- Ланцюг поставок та підтримка Hsinda для програм автомобільного фарбування