 EN


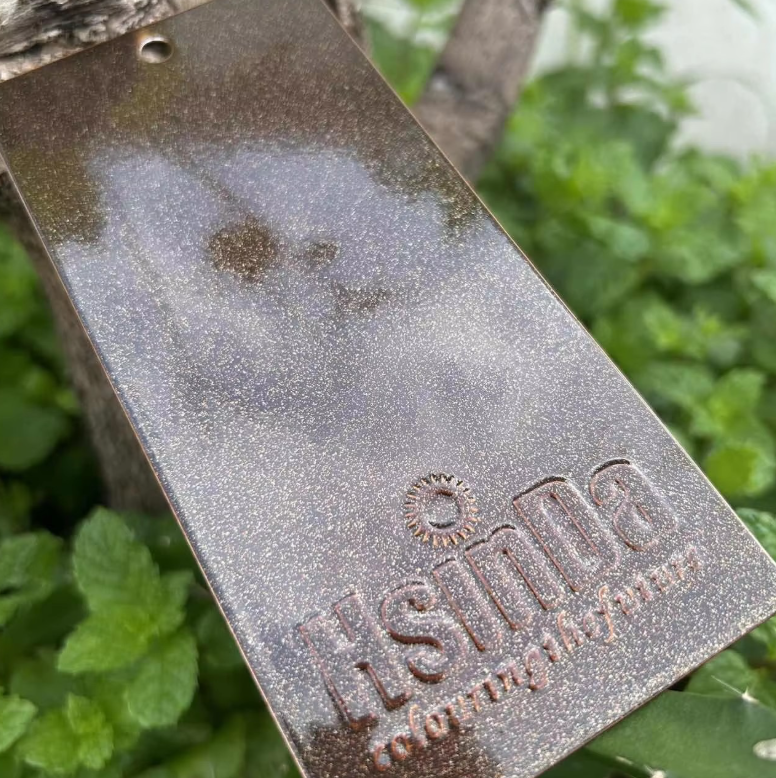
Waarom autofabrikanten steeds weer kiezen voor poedercoating
Poedercoating is uitgegroeid tot een standaardafwerking op vele automotie-onderdelenlijnen, en de redenen daarvoor gaan verder dan modetrends. Een droog poeder wordt geladen, aangebracht op een geaard metalen onderdeel en vervolgens in een oven gehard. Het proces vormt een aaneengesloten laag die bestand is tegen schokken, chemicaliën en UV-straling. Automotie-onderdelen worden blootgesteld aan weg-zout, grind, motorwarmte, remstof en jarenlange weersinvloeden. Een afwerking die vroegtijdig faalt, leidt tot garantiekosten en schade aan het merk. Poedercoating biedt een dikke, uniforme laag zonder oplosmiddelen. Dat is van belang voor bumpers, beugels, wielen, ophangingsarmen, batterijdragers en motorkap-onderdelen. Het is ook van belang voor fabrieken die onder druk staan om emissies van vluchtige organische stoffen (VOS) te verminderen. De technologie past bij de industrie omdat ze duurzaamheid, uiterlijk en milieuvoorschriften in één proces combineert.
Duurzaamheid en corrosiebescherming onder de motorkap en aan de buitenzijde
Auto-onderdelen leven in zware omstandigheden. Een dwarsarm kan worden getroffen door stenen en blootstaan aan zoutnevel. Een batterijbehuizing kan vocht en wegchemie tegenkomen. Een wiel kan worden blootgesteld aan remstof en reinigingsmiddelen. Poedercoating presteert hier goed, omdat de uitgeharde laag doorgeschakeld is en stevig gebonden is. Voorbehandeling vormt de basis. Een geschikte fosfaat- of zirkoniumconversielaag bereidt staal of aluminium voor op hechting. Zonder deze voorbehandeling kan zelfs een hoogwaardige poedercoating afbladderen. Zoutneveltesten volgens ASTM B117 zijn een veelgebruikte maatstaf, en automobiel-specificaties vereisen vaak honderden uren. SAE International publiceert normen voor coatingprestaties die ingenieurs helpen materialen te vergelijken. Poedercoatings kunnen worden geformuleerd voor buigbaarheid, zodat onderdelen die buigen of flexen niet gemakkelijk barsten. Deze balans tussen hardheid en buigbaarheid is de reden waarom poedercoating op zoveel structurele en zichtbare onderdelen wordt toegepast.
Hoe elektrostatische toepassing afval en emissies vermindert
Elektrostatische toepassing is de motor achter de efficiëntie van poederverfsystemen. Een spuitpistool geeft poederdeeltjes een elektrische lading. Het geaarde onderdeel trekt die deeltjes aan, wat de overdrachtsefficiëntie verbetert. Overspray kan worden verzameld en opnieuw gebruikt, vaak door het weer te mengen met het verse poeder. Overspray van vloeibare verf kan op die manier niet worden teruggewonnen. Dit verschil vermindert materiaalverspilling en de afvoer van gevaarlijk afval. De Amerikaanse Environmental Protection Agency (EPA) heeft opgemerkt dat poederverf lagere emissies van vluchtige organische stoffen (VOS) kan veroorzaken dan oplosmiddelhoudende vloeibare verf. Lagere emissies kunnen luchtvergunningen vereenvoudigen en nalevingskosten verlagen. Er zijn wel beperkingen. Poederverf vereist een uithardingsoven, dus warmtegevoelige ondergronden zijn ongeschikt. Kleurwisselingen nemen tijd in beslag en vereisen zorgvuldige reiniging. Zeer dunne decoratieve lagen zijn moeilijker te realiseren dan met vloeibare systemen. Voor metalen auto-onderdelen die in grote aantallen worden geproduceerd, zijn deze beperkingen meestal goed te beheersen.
Vergelijking van poedercoating met vloeibare verf op automobielproductielijnen
De onderstaande tabel gebruikt typische bereiken uit branchebronnen zoals het Powder Coating Institute, de SAE en de EPA. De werkelijke resultaten hangen af van de onderdeelgeometrie, de voorbehandeling, het lijnontwerp en de vaardigheid van de operator.
| Factor | Vloeibaar verf | Poedercoating |
|---|---|---|
| Filmdikte per laag | Lager; vaak meerdere lagen nodig | Hoger; vaak één laag voldoende |
| Oplosmiddelgehalte | Hoog in oplosmiddelgebaseerde systemen | Geen |
| Terugwinning van overspray | Beperkt | Hoog, poeder kan worden hergebruikt |
| VOS-emissies | Hoger | Zeer laag |
| Uithardingsvereiste | Luchtverharding of stoven | Alleen stoven |
| Kleurverandering | Sneller | Langzamer, vereist reiniging |
| Beste keuze | Kleine volumes, veel kleuren | Hoog volume, metalen onderdelen |
| Duurzaamheid | Goed met een geschikt systeem | Uitstekende weerstand tegen scherpe stofdeeltjes en chemicaliën |
De gegevens tonen een afweging. Vloeibare verf blijft voor sommige toepassingen met laag volume en warmtegevoelige onderdelen de beste keuze. Poedercoating is voordeliger wanneer duurzaamheid, uniformiteit en emissies van belang zijn. Automobielproducenten gebruiken vaak beide methoden: poedercoating voor metalen onderdelen in grote volumes en vloeibare verf voor speciale kleuren of plastic onderdelen.
Echt productievoorbeeld van een automobieltoeleverancier
Een automobielleverancier in het Midden-Westen produceerde stalen beugels en batterijbakken. De bestaande vloeibare lijn had problemen met oplosmiddelkosten, filterwisselingen en ongelijkmatige filmdikte op complexe vormen. Herwerkingswerk van productieruns en druppels voegden extra kosten toe. De fabriek verplaatste de onderdelen met het hoogste volume naar een poedercoatinglijn met een vijftraps voorbehandelingssysteem. Een datalogger volgde de oventemperatuur op het onderdeel, niet alleen op de lucht. Het team ontdekte een koud punt bij de rand van de transportband en paste de transportsnelheid aan. Na deze aanpassing werd de filmdikte uniformer en verbeterde de zoutnevelprestatie. De kleurverandering van zwart naar grijs duurde langer dan bij de oude vloeibare lijn, dus werd de productieplanning aangepast naar grotere partijen. Deze afweging werkte omdat de onderdelen van metaal waren, de volumes hoog waren en de afwerkingseisen streng waren. Dat is het patroon bij automobiel-poedercoating: het proces beloont planning.
Toeleveringsketen en Hsinda-ondersteuning voor automobielcoatingprogramma’s
Een betrouwbare afwerking is afhankelijk van consistente poedercoating en technische ondersteuning. Hsinda gebruikt een ERP-beheersysteem dat is opgebouwd volgens Europese normen, en een digitale MES-productiesysteem. De jaarlijkse capaciteit bedraagt ongeveer 5.000 ton diverse poedercoatings, waaronder epoxy-, epoxy-polyester- en speciale functionele poeders. De fabriek beschikt over 8 grote productielijnen en 3 experimentele lijnen, met een maandelijkse productie van bijna 500 ton. Certificeringen omvatten ISO14001, CE, ISO9001 en RoHS, evenals testgegevens uit Florida en antibacteriële tests. Hsinda biedt kwaliteitsanalyse van coatings, registratie van oven temperatuurmetingen, kostenadministratie en beoordeling van productielijnen. Het O&O-centrum ontwikkelt nieuwe producten om aan veranderende marktbehoeften te voldoen. Voor fabrikanten van auto-onderdelen die overwegen over te stappen op poedercoating, biedt Hsinda productiediepte, kwaliteitscontrole en ondersteuning van de toeleveringsketen waarmee een technische beslissing kan worden omgezet in een betrouwbaar productieprogramma.
Inhoudsopgave
- Waarom autofabrikanten steeds weer kiezen voor poedercoating
- Duurzaamheid en corrosiebescherming onder de motorkap en aan de buitenzijde
- Hoe elektrostatische toepassing afval en emissies vermindert
- Vergelijking van poedercoating met vloeibare verf op automobielproductielijnen
- Echt productievoorbeeld van een automobieltoeleverancier
- Toeleveringsketen en Hsinda-ondersteuning voor automobielcoatingprogramma’s