 EN


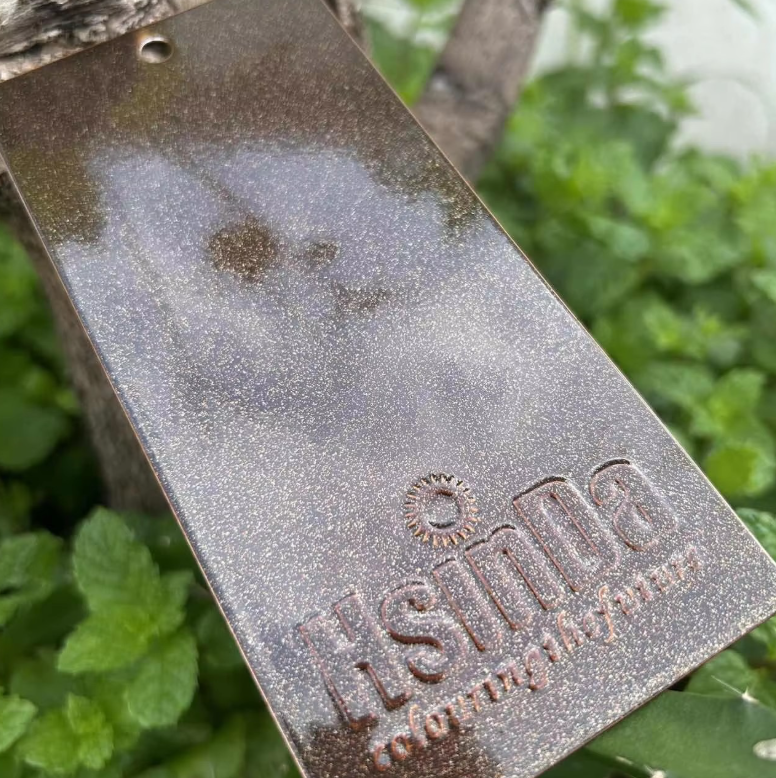
Nima uchun avtomobil ishlab chiqaruvchilari bo'yoqli changli qoplamni tanlab turishadi
Poylovchi changli qoplam avtomobil qismlarining ko'plab chiziqlarida standart yakuniy qoplamga aylandi va sabablar faqat moda bilan cheklanmaydi. Quruq chang zaryadlanadi, yerlangan metall qismga purkalanadi, so'ngra pechda quritiladi. Bu jarayon chip, kimyoviy moddalar va UV nurlanishga chidamli uzluksiz parda hosil qiladi. Avtomobil qismlari yo'l tuzi, gравiy, dvigatel issiqligi, tormoz changi va yillar davomida ob-havo ta'siriga duch keladi. Dastlabki bosqichda aynan shu qoplamning buzilishi kafolat xarajatlari va brendga zarar yetkazadi. Changli qoplam erituvchisiz qalin, bir xil parda taklif etadi. Bu bumberlar, qo'llab-quvvatlovchi qismlar, g'ildiraklar, osma qo'llar, akkumulyator panellari va dvigatel bo'limidagi qismlar uchun muhimdir. Shuningdek, bu uchun volatile organic compound (VOC) chiqindilarini kamaytirishga intilayotgan korxonalar uchun ham muhimdir. Ushbu texnologiya sanoatga mos keladi, chunki u bir vaqtning o'zida doimiylik, ko'rinish va ekologik qoidalar bilan mos keladi.
Dvigatel bo'limida va tashqarida doimiylik va korroziyaga qarshi himoya
Avtomobil qismlari qattiq sharoitlarda ishlaydi. Boshqaruv qo'lasi tosh urilishlariga va tuzli changlikka duch kelishi mumkin. Akkumulyator korpusi namlik va yo'l kimyoviy moddalarga duch kelishi mumkin. G'ildirak esa tormoz changi va tozalash vositalariga duch kelishi mumkin. Guruchli qoplamalar shu yerda yaxshi ishlaydi, chunki quritilgan plyonka o'zaro bog'langan va mustahkam birikkan. Oldindan qayta ishlash — asosdir. To'g'ri fosfat yoki zirkoniy konversiya qoplama po'lat yoki alyuminiyni birikish uchun tayyorlaydi. Uni qo'llamasangiz, hatto yuqori sifatli guruchli qoplama ham ajralib ketishi mumkin. ASTM B117 bo'yicha tuzli changlik sinovlari keng tarqalgan me'yorida, avtomobil talablari ko'pincha yuzlab soat davom etadigan natijalarni talab qiladi. SAE International qoplamalarning ishlashini baholash bo'yicha standartlar nashr etadi, bu muhandislarga materiallarni solishtirishga yordam beradi. Guruchli qoplamalar egiluvchanlik uchun moslashtirilishi mumkin, shuning uchun egiladigan yoki buriladigan qismlar osongina cheshillamaydi. Qattiqlik va egiluvchanlikning ushbu muvozanati guruchli qoplamalarning ko'plab tuzilma va ko'rinadigan qismlarga qo'llanilishiga sabab bo'ladi.
Elektrostatik qo'llash qanday qilib chiqindilarni va chiqindi gazlarni kamaytiradi
Elektrostatik qo'llash — changli puxta qoplamalarning samaradorligini ta'minlaydigan mexanizm. Chang zarralarini elektr zaryadiga ega qilish uchun puxta tarqatish pistoletidan foydalaniladi. Zaryadlangan zarralar erlatilgan detallarga tortiladi, bu esa o'tkazish samaradorligini oshiradi. Qo'shimcha tarqatilgan changni yig'ib olib, ko'pincha uni qayta ishlab, oziqqa aralashtirish mumkin. Suyuq bo'yoqning qo'shimcha tarqatilgan qismi shunday qayta ishlanmaydi. Bu farq materiallarning sarfini va xavfli chiqindilarni yo'q qilishni kamaytiradi. AQSH Atrof-muhitni muhofaza qilish agentligi (EPA) changli puxta qoplamalarning organik birikmalar bug'larini (VOC) erituvchi asosidagi suyuq bo'yoqlarga nisbatan kamaytirishini ta'kidlamoqda. Kamaytirilgan emissiya havo uchun ruxsatnomalarni soddalashtiradi va moslik xarajatlarini kamaytiradi. Biroq, cheklovlar ham mavjud. Changli puxta qoplamalarni quritish uchun issiqlikka chidamli pech kerak, shuning uchun issiqlikka nochidam materiallar uchun bu usul yaroqsiz. Rangni o'zgartirish vaqtni talab qiladi va ehtiyotkorlik bilan tozalashni talab qiladi. Suyuq tizimlar bilan solishtirganda, ingichka bezak qoplamalarini yaratish qiyinroq bo'ladi. Avtomobil qismlari metallardan tayyorlanadi va katta miqdorda ishlab chiqariladi, shuning uchun bu cheklovlar odatda boshqariladigan darajada.
Avtomobil liniyalarida changli bo'yoq va suyuq bo'yoqlarni solishtirish
Quyidagi jadval Powder Coating Institute, SAE va EPA kabi sanoat manbalaridan olingan odatdagi diapazonlarga asoslanadi. Haqiqiy natijalar detallarning geometriyasi, oldindan tayyorlash, liniya dizayni va operatorning malakasiga bog'liq.
| Фабрика | Suyuq bo'yoq | Bo'yoqli changli qoplam |
|---|---|---|
| Har bir qatlamda parda qalinligi | Past, ko'pincha bir nechta qatlamlar talab qilinadi | Yuqori, ko'pincha bitta qatlam yetarli |
| Erituvchi tarkibi | Erituvchi bilan ishlov beriladigan tizimlarda yuqori | Yo'q |
| Changli puxta qilishda ortiqcha materialni qayta to'plash | Cheklangan | Yuqori, chang qayta ishlanishi mumkin |
| Zich qiluvchi organik birikmalar (ZOB) chiqarilishi | Yuqori | Judayona past |
| Quritish talabi | Havo orqali quritish yoki pechda quritish | Faqat pechda quritish |
| Rang o'zgarishi | Tezroq | Sezgir, tozalash kerak |
| Eng mos variant | Past hajm, ko'p ranglar | Yuqori hajmli, metall qismlar |
| Chidamlilik | To'g'ri tizim bilan yaxshi | Ajoyib chiplanishga va kimyoviy moddalarga chidamlilik |
Ma'lumotlar muvozanatni ko'rsatadi. Ba'zi past hajmli va issiqlikka sezgir qo'llanilishlarda suyuq bo'yoq hali ham g'olibdir. Duragullik, bir xillik va emissiyalar muhim bo'lganda esa changli bo'yoq g'olibdir. Avtomobil ishlab chiqaruvchilari ko'pincha ikkalasini ham ishlatadi: yuqori hajmli metall qismlar uchun changli bo'yoq, maxsus ranglar yoki plastik komponentlar uchun esa suyuq bo'yoq.
Avtomobil ta'minotchisidan haqiqiy ishlab chiqarish holati
G'arbda joylashgan avtomobil ta'minotchi korxonasi po'lat qismlar va batareyka panellari ishlab chiqaradi. Mavjud suyuq chiziq erituvchi xarajatlari, filtrni almashtirish va murakkab shakllarda qatlam qalinligining noaniqlik muammolari bilan duch kelardi. Qayta ishlash va oqib ketish natijasida qo'shimcha xarajatlar paydo bo'lardi. Korxona eng yuqori hajmdagi detallarni besh bosqichli oldindan tayyorlash tizimiga ega changli chiziqqa o'tkazdi. Ma'lumotlar registratsiyasi qurilmasi pechdagi havo emas, balki detaldagi haroratni kuzatdi. Jamoa konveyer chekkasida sovuq nuqtani aniqlab, chiziq tezligini sozlashdi. O'zgartirishdan keyin qatlam qalinligi bir xilroq bo'ldi va tuzli purkash testi natijalari yaxshilandi. Qora rangdan kulrang rangga o'tish eski suyuq chiziqqa nisbatan uzoqroq vaqt olgani uchun ishlab chiqarish jadvali kattaroq partiyalarga moslashtirildi. Bu almashinuv samarali bo'ldi, chunki detallar metallik edi, hajmlar yuqori edi va yakuniy qoplam talablari qat'iy edi. Avtomobil sanoatida changli qoplam qo'llash shunday: bu jarayon rejalashtirishni rag'batlantiradi.
Avtomobil qoplam dasturlari uchun etkazib berish zanjiri va Hsinda qo'llab-quvvatlash
Ishonchli yakunlash uchun doimiy changli qoplam va texnik qo'llab-quvvatlash kerak. Hsinda Yevropa standartlariga mos ravishda qurilgan ERP boshqaruv tizimiga va raqamli MES ishlab chiqarish tizimiga ega. Yillik quvvati taxminan 5000 tonna turli changli qoplamlardan iborat: epoksid, epoksid-poliester va maxsus funktsional changlar. Zavodda 8 ta katta ishlab chiqarish liniyasi va 3 ta eksperimental liniya mavjud bo'lib, oylik chiqim taxminan 500 tonnani tashkil qiladi. Sertifikatlar ISO14001, CE, ISO9001 va RoHSni, shuningdek, Florida sinov va antibakterial sinov ma'lumotlarini o'z ichiga oladi. Hsinda qoplam sifatini tahlil qilish, pech haroratini nazorat qilish yozuvlari, xarajatlarni hisoblash va ishlab chiqarish liniyalarini tekshirish xizmatlarini taklif etadi. Ilmiy-tadqiqot markazi bozordagi o'zgarayotgan talablarga javob beradigan yangi mahsulotlarni ishlab chiqadi. Changli qoplamga o'tishni muhokama qilayotgan avtomobil qismlari ishlab chiqaruvchilari uchun Hsinda ishlab chiqarish chuqurligini, sifat nazoratini va etkazib berish zanjirini qo'llab-quvvatlash orqali texnik qarorni ishonchli ishlab chiqarish dasturiga aylantirish imkonini beradi.
Mundarija
- Nima uchun avtomobil ishlab chiqaruvchilari bo'yoqli changli qoplamni tanlab turishadi
- Dvigatel bo'limida va tashqarida doimiylik va korroziyaga qarshi himoya
- Elektrostatik qo'llash qanday qilib chiqindilarni va chiqindi gazlarni kamaytiradi
- Avtomobil liniyalarida changli bo'yoq va suyuq bo'yoqlarni solishtirish
- Avtomobil ta'minotchisidan haqiqiy ishlab chiqarish holati
- Avtomobil qoplam dasturlari uchun etkazib berish zanjiri va Hsinda qo'llab-quvvatlash