 EN


Pourquoi les fabricants automobiles continuent-ils de choisir la peinture par poudre
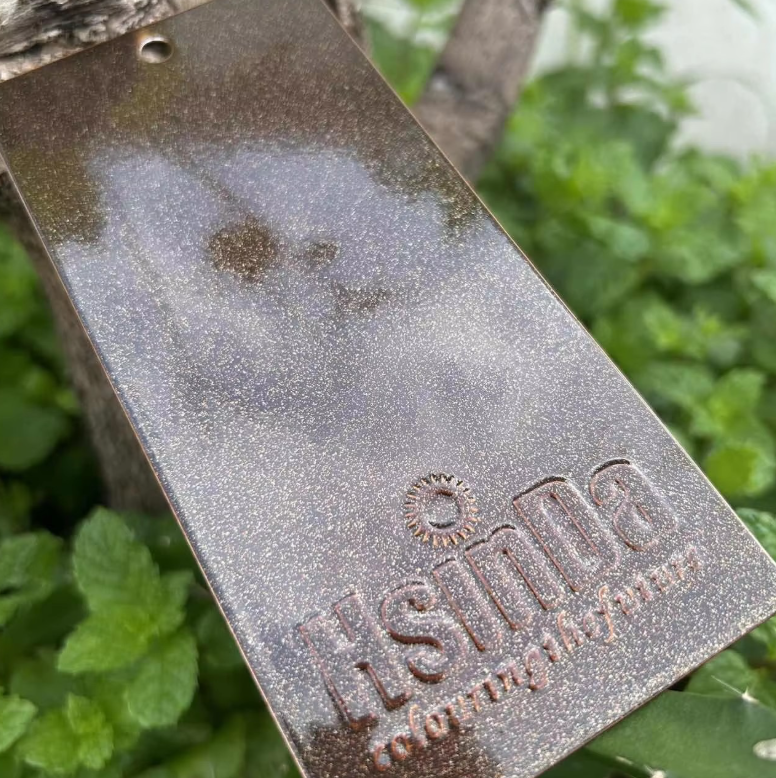
Le revêtement par poudre peinture est devenu une finition standard sur de nombreuses lignes de pièces automobiles, et les raisons dépassent largement la simple mode. Une poudre sèche est chargée électrostatiquement, pulvérisée sur une pièce métallique reliée à la terre, puis cuite dans un four. Ce procédé forme un film continu résistant aux écaillages, aux produits chimiques et aux rayons UV. Les pièces automobiles sont exposées au sel routier, aux gravillons, à la chaleur du moteur, à la poussière de frein et à des années d’intempéries. Une finition qui se détériore prématurément génère des coûts de garantie et nuit à l’image de marque. Le revêtement par poudre offre un film épais et uniforme, sans solvants. Cela revêt une importance particulière pour les pare-chocs, les supports, les jantes, les bras de suspension, les bacs à batteries et les composants situés sous le capot. Cela compte aussi pour les usines soumises à une forte pression afin de réduire leurs émissions de composés organiques volatils. Cette technologie s’intègre parfaitement dans le secteur, car elle concilie, en un seul procédé, tenue mécanique, aspect esthétique et conformité aux réglementations environnementales.
Tenue mécanique et protection contre la corrosion sous le capot et à l’extérieur
Les pièces automobiles évoluent dans des conditions sévères. Un bras de commande peut subir des chocs de cailloux et des projections de sel. Un boîtier de batterie peut être exposé à l’humidité et aux produits chimiques routiers. Une roue peut être soumise à la poussière de frein et à des agents de nettoyage. La peinture en poudre s’y révèle performante, car le film durci est réticulé et fortement adhérent. Le traitement préalable constitue la base essentielle : un revêtement de conversion phosphate ou zirconium adapté prépare l’acier ou l’aluminium à l’adhérence. Sans ce traitement, même une peinture en poudre haut de gamme risque de s’écailler. L’essai en brouillard salin selon la norme ASTM B117 constitue une référence courante, et les spécifications automobiles exigent souvent plusieurs centaines d’heures. SAE International publie des normes relatives aux performances des revêtements, permettant aux ingénieurs de comparer les matériaux. Les peintures en poudre peuvent être formulées pour offrir une certaine souplesse, afin que les pièces soumises à des flexions ou déformations ne se craquellent pas facilement. Cet équilibre entre dureté et souplesse explique pourquoi la peinture en poudre est utilisée sur de nombreuses pièces structurelles et apparentes.
Comment l’application électrostatique réduit-elle les déchets et les émissions
L’application électrostatique constitue le moteur de l’efficacité du revêtement en poudre. Un pistolet de pulvérisation confère une charge électrique aux particules de poudre. La pièce mise à la terre attire ces particules, ce qui améliore le rendement de transfert. Les projections excédentaires (overspray) peuvent être récupérées et réutilisées, souvent mélangées à nouveau dans l’alimentation. Les projections excédentaires de peinture liquide ne peuvent pas être récupérées de la même manière. Cette différence réduit les déchets de matière et les coûts d’élimination des déchets dangereux. L’Agence américaine de protection de l’environnement (U.S. Environmental Protection Agency) a souligné que les revêtements en poudre peuvent réduire les émissions de composés organiques volatils (COV), comparés aux peintures liquides à base de solvant. Des émissions plus faibles peuvent simplifier l’obtention des autorisations relatives à la qualité de l’air et réduire les coûts de conformité. Toutefois, certaines limites existent. Le revêtement en poudre exige un four de cuisson ; les substrats sensibles à la chaleur ne conviennent donc pas. Les changements de couleur nécessitent du temps et un nettoyage rigoureux. L’obtention de films décoratifs très fins est plus difficile qu’avec les systèmes liquides. Pour les pièces automobiles métalliques produites en grande série, ces limites sont généralement maîtrisables.
Comparaison entre la peinture en poudre et la peinture liquide sur les lignes automobiles
Le tableau ci-dessous utilise des plages typiques provenant de sources industrielles telles que l’Institut de la peinture en poudre, la SAE et l’EPA. Les résultats réels dépendent de la géométrie des pièces, du traitement préalable, de la conception de la ligne et du niveau d’habileté des opérateurs.
| Facteur | Peinture liquide | Revêtement en poudre peinture |
|---|---|---|
| Épaisseur du film par couche | Plus faible ; plusieurs couches sont souvent nécessaires | Plus élevée ; une seule couche est souvent suffisante |
| Teneur en solvant | Élevée dans les systèmes à base de solvant | Aucun |
| Récupération des projections | Limité | Élevée, la poudre peut être réutilisée |
| Émissions de COV | Supérieur | Très faible |
| Exigence de cuisson | Séchage à l’air ou cuisson | Cuisson uniquement |
| Changement de couleur | Plus rapide | Plus lent ; nécessite un nettoyage |
| Meilleure adéquation | Faible volume, nombreuses couleurs | Pièces métalliques à fort volume |
| Durabilité | Bon avec un système approprié | Résistance exceptionnelle aux éclats et aux produits chimiques |
Les données révèlent un compromis. La peinture liquide reste supérieure pour certaines applications à faible volume ou sensibles à la chaleur. La peinture en poudre s’impose lorsque la durabilité, l’uniformité et les émissions sont déterminantes. Les fabricants automobiles utilisent souvent les deux procédés : la peinture en poudre pour les pièces métalliques à fort volume, et la peinture liquide pour les couleurs spéciales ou les composants plastiques.
Cas de production réel provenant d’un fournisseur automobile
Un fournisseur automobile du Midwest produisait des supports en acier et des bacs à batteries. La ligne liquide existante rencontrait des difficultés liées aux coûts des solvants, aux changements de filtres et à l’épaisseur de film incohérente sur les formes complexes. Les retouches dues aux coulures et aux passes répétées augmentaient les coûts. L’usine a transféré les pièces à plus forte cadence vers une ligne de revêtement par poudre équipée d’un système de prétraitement à cinq étapes. Un enregistreur de données suivait la température sur la pièce elle-même, et non seulement dans l’air ambiant. L’équipe a identifié un point froid près du bord du convoyeur et a ajusté la vitesse de la ligne. Après cette modification, l’épaisseur du film est devenue plus uniforme et les performances en brouillard salin se sont améliorées. Le changement de couleur, du noir au gris, prenait plus de temps que sur l’ancienne ligne liquide, ce qui a conduit à revoir la planification de la production vers des lots plus importants. Ce compromis s’est avéré efficace, car les pièces étaient métalliques, les volumes élevés et les exigences en matière de finition très strictes. Tel est le schéma typique du revêtement par poudre dans l’industrie automobile : le procédé récompense la planification.
Chaîne logistique et soutien Hsinda pour les programmes de revêtement automobile
Une finition fiable dépend d'une poudre constante et d'un soutien technique de qualité. Hsinda exploite un système de gestion ERP conçu selon les normes européennes et un système numérique de production MES. Sa capacité annuelle est d’environ 5 000 tonnes de revêtements en poudre variés, notamment époxy, époxy-polyester et poudres fonctionnelles spéciales. L’usine dispose de 8 grandes lignes de production et de 3 lignes expérimentales, avec une production mensuelle avoisinant les 500 tonnes. Les certifications comprennent ISO 14001, CE, ISO 9001 et RoHS, ainsi que des données issues des essais de Floride et des essais antibactériens. Hsinda fournit des analyses de qualité des revêtements, des relevés de température dans les fours, une comptabilité des coûts et un examen des lignes de production. Le centre de R&D développe de nouveaux produits afin de répondre aux besoins changeants du marché. Pour les fabricants de pièces automobiles envisageant de passer aux revêtements en poudre, Hsinda propose une expertise industrielle approfondie, un contrôle rigoureux de la qualité et un soutien logistique complet, permettant de transformer une décision technique en un programme de production fiable.
Table des matières
- Pourquoi les fabricants automobiles continuent-ils de choisir la peinture par poudre
- Tenue mécanique et protection contre la corrosion sous le capot et à l’extérieur
- Comment l’application électrostatique réduit-elle les déchets et les émissions
- Comparaison entre la peinture en poudre et la peinture liquide sur les lignes automobiles
- Cas de production réel provenant d’un fournisseur automobile
- Chaîne logistique et soutien Hsinda pour les programmes de revêtement automobile