 EN


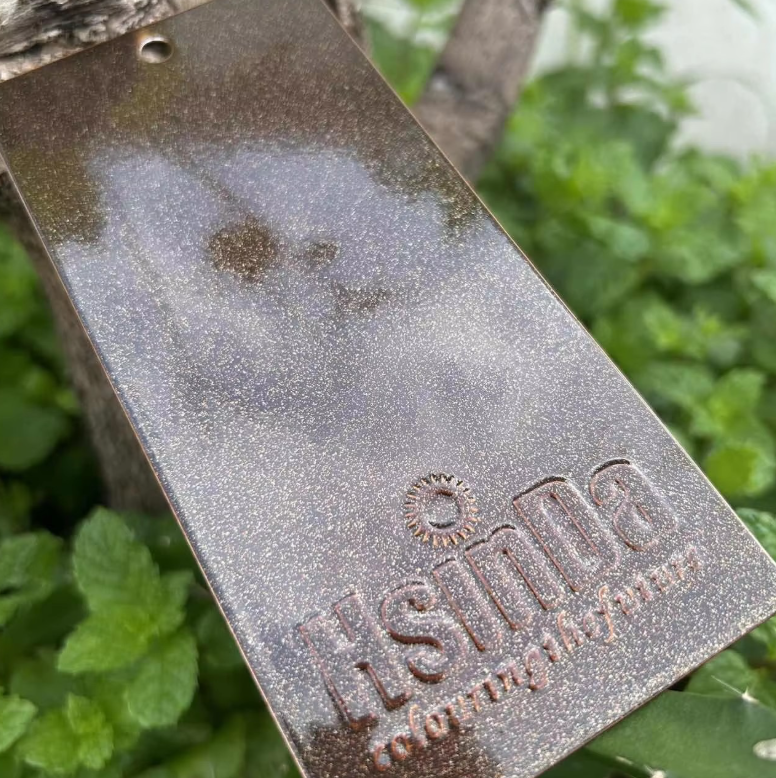
Dlaczego producenci samochodów nadal wybierają proszkowe malowanie
Powłoka z proszku malarskiego stała się standardowym wykończeniem wielu linii części samochodowych, a powody wykraczają poza modę. Suchy proszek jest naładowany elektrycznie, natryskiwany na uziemioną metalową część, a następnie utwardzany w piecu. Proces ten tworzy ciągłą warstwę odporną na skaleczenia, chemikalia i działanie promieni UV. Części samochodowe są narażone na sól drogową, żwir, ciepło silnika, pył hamulcowy oraz lata warunków atmosferycznych. Wykończenie, które szybko zawodzi, generuje koszty gwarancyjne i szkodzi wizerunkowi marki. Malowanie proszkowe zapewnia grube, jednolite powłoki bez rozpuszczalników. Ma to znaczenie dla zderzaków, wsporników, kół, ramion zawieszenia, tacki akumulatora oraz elementów pod maską. Ma to również znaczenie dla zakładów, które są zmuszone ograniczać emisję lotnych związków organicznych. Ta technologia pasuje do branży, ponieważ łączy w sobie trwałość, wygląd i zgodność z przepisami środowiskowymi w jednym procesie.
Trwałość i ochrona przed korozją pod maską oraz na zewnątrz
Części samochodowe działają w trudnych warunkach. Ramię sterujące może ulec uderzeniom kamieni i oddziaływaniu soli. Obudowa akumulatora może być narażona na wilgoć i chemiczne substancje z drogi. Koło może być narażone na pył hamulcowy i środki czyszczące. Powłoki proszkowe sprawdzają się w takich warunkach, ponieważ utwardzona warstwa jest skrzyżowana i silnie przyklejona do podłoża. Przygotowanie powierzchni stanowi podstawę procesu. Właściwe pokrycie fosforanowe lub cyrkonowe przygotowuje stal lub aluminium do przyczepiania się powłoki. Bez niego nawet wysokiej klasy powłoka proszkowa może się odpryskiwać. Testy wytrzymałości na działanie mgły solnej zgodnie ze standardem ASTM B117 są powszechnie stosowanym punktem odniesienia, a specyfikacje motocyklowe często wymagają setek godzin takiego testu. SAE International publikuje normy dotyczące wydajności powłok, które pomagają inżynierom porównywać materiały. Powłoki proszkowe mogą być formułowane tak, aby zapewniać elastyczność – dzięki temu części podlegające odkształceniom lub gięciu nie pękają łatwo. To równowaga między twardością a elastycznością sprawia, że powłoki proszkowe znajdują zastosowanie w tak wielu elementach konstrukcyjnych i widocznych.
Jak elektrostatyczna metoda nanoszenia zmniejsza odpady i emisje
Zastosowanie elektrostatyczne jest silą napędową efektywności malowania proszkowego. Pistoleci natryskowe nadają cząstkom proszku ładunek elektryczny. Uziemiona część przyciąga te cząstki, co poprawia wydajność przenoszenia. Nadmiar proszku (overspray) można zbierać i ponownie wykorzystywać, często mieszając go znowu z materiałem doprowadzanym do pistoletu. Nadmiar farby ciekłej nie może być odzyskany w ten sam sposób. Ta różnica zmniejsza odpady materiałowe oraz koszty utylizacji odpadów niebezpiecznych. Agencja Ochrony Środowiska Stanów Zjednoczonych (U.S. Environmental Protection Agency) zauważyła, że powłoki proszkowe mogą obniżać emisję lotnych związków organicznych (VOC) w porównaniu z ciekłymi farbami rozpuszczalnikowymi. Niższa emisja może uprościć uzyskiwanie zezwoleń na odprowadzanie gazów oraz zmniejszyć koszty zgodności z przepisami. Istnieją jednak ograniczenia. Malowanie proszkowe wymaga pieca utwardzającego, dlatego podłoża wrażliwe na ciepło są do tego procesu mało odpowiednie. Zmiana koloru wymaga czasu i starannego oczyszczania. Uzyskanie cienkich powłok dekoracyjnych bywa trudniejsze niż przy systemach ciekłych. Dla części samochodowych wykonanych z metalu i produkowanych masowo te ograniczenia zwykle nie stanowią poważnego problemu.
Porównanie powłok proszkowych z farbami ciekłymi na liniach samochodowych
Poniższa tabela zawiera typowe zakresy danych pochodzących z źródeł branżowych, takich jak Powder Coating Institute, SAE oraz EPA. Rzeczywiste wyniki zależą od geometrii części, przygotowania powierzchni, projektu linii oraz umiejętności operatora.
| Czynnik | Farba ciekła | Proszkowa farba malarska |
|---|---|---|
| Grubość warstwy na jedno naniesienie | Niższa, często wymagane są wielokrotne naniesienia | Wyższa, często wystarcza jedno naniesienie |
| Zawartość rozpuszczalnika | Wysoka w systemach opartych na rozpuszczalnikach | Brak |
| Odzysk nadmiaru natrysku | Ograniczona | Wysoki – proszek można ponownie wykorzystać |
| Emisje VOC | Wyższy | Bardzo niska |
| Wymagania dotyczące utwardzania | Suszenie na powietrzu lub pieczenie | Tylko pieczenie |
| Zmiana koloru | Szybszy | Wolniejsze, wymaga czyszczenia |
| Najlepsze dopasowanie | Niski wolumen, wiele kolorów | Części metalowe o dużej objętości |
| Trwałość | Dobrze, przy odpowiednim systemie | Doskonała odporność na uszkodzenia i chemikalia |
Dane wskazują na kompromis. Farby ciekłe nadal są lepsze w niektórych zastosowaniach o niskiej objętości i wrażliwych na temperaturę. Powłoki proszkowe wygrywają tam, gdzie liczą się trwałość, jednolitość i emisje. Producenci samochodów często stosują oba rodzaje powłok: proszkowe dla części metalowych o dużej objętości oraz ciekłe dla specjalnych kolorów lub elementów plastikowych.
Rzeczywisty przypadek produkcyjny od dostawcy do przemysłu motocyklowego
Dostawca komponentów samochodowych z regionu Środkowego Zachodu produkował stalowe uchwyty i podstawy do akumulatorów. Istniejąca linia lakierowania ciekłego miała problemy z kosztami rozpuszczalników, częstymi wymianami filtrów oraz niestabilną grubością powłoki na kształtach o skomplikowanej geometrii. Przeróbka wyrobów po przebiegach i zaczepianie (sagging) powodowały dodatkowe koszty. Zakład przeniósł najbardziej masowo produkowane elementy na linię lakierowania proszkowego z pięciostopniowym systemem przygotowania powierzchni. Rejestrator danych śledził temperaturę na samym elemencie, a nie tylko w powietrzu pieca. Zespół wykrył obszar chłodniejszy w pobliżu krawędzi taśmy transportowej i dostosował prędkość linii. Po tej zmianie grubość powłoki stała się bardziej jednolita, a odporność na działanie mgły solnej poprawiła się. Zmiana koloru z czarnego na szary trwała dłużej niż w przypadku starej linii lakierowania ciekłego, dlatego harmonogram produkcji przesunięto na większe partie. Taki kompromis okazał się uzasadniony, ponieważ elementy były metalowe, ich wolumeny duże, a wymagania dotyczące wykończenia surowe. To typowy schemat w zakresie lakierowania proszkowego w branży motocyklowej — proces ten nagradza staranne planowanie.
Wsparcie łańcucha dostaw oraz firmy Hsinda dla programów lakierowania samochodowego
Niezbędna do uzyskania wiarygodnego wykończenia jest spójność proszków oraz wsparcie techniczne. Hsinda stosuje system zarządzania ERP zbudowany zgodnie z europejskimi standardami oraz cyfrowy system produkcyjny MES. Roczna zdolność produkcyjna wynosi około 5000 ton różnych powłok proszkowych, w tym epoksydowych, epoksydowo-poliestrowych oraz specjalnych proszków funkcyjnych. Zakład wyposażony jest w 8 dużych linii produkcyjnych oraz 3 linie do badań eksperymentalnych, przy miesięcznej produkcji zbliżonej do 500 ton. Certyfikaty obejmują ISO 14001, CE, ISO 9001 oraz RoHS, a także dane z testów przeprowadzonych we Florydzie i testów przeciwbakteryjnych. Hsinda oferuje analizę jakości powłok, dokumentację pomiarów temperatury w piecach, księgowość kosztów oraz audyt linii produkcyjnych. Ośrodek badań i rozwoju tworzy nowe produkty dostosowane do zmieniających się potrzeb rynku. Dla producentów części samochodowych rozważających przejście na powłoki proszkowe Hsinda zapewnia dogłębną wiedzę produkcyjną, kontrolę jakości oraz wsparcie łańcucha dostaw – co pozwala przekształcić decyzję techniczną w niezawodny program produkcyjny.
Spis treści
- Dlaczego producenci samochodów nadal wybierają proszkowe malowanie
- Trwałość i ochrona przed korozją pod maską oraz na zewnątrz
- Jak elektrostatyczna metoda nanoszenia zmniejsza odpady i emisje
- Porównanie powłok proszkowych z farbami ciekłymi na liniach samochodowych
- Rzeczywisty przypadek produkcyjny od dostawcy do przemysłu motocyklowego
- Wsparcie łańcucha dostaw oraz firmy Hsinda dla programów lakierowania samochodowego