 EN


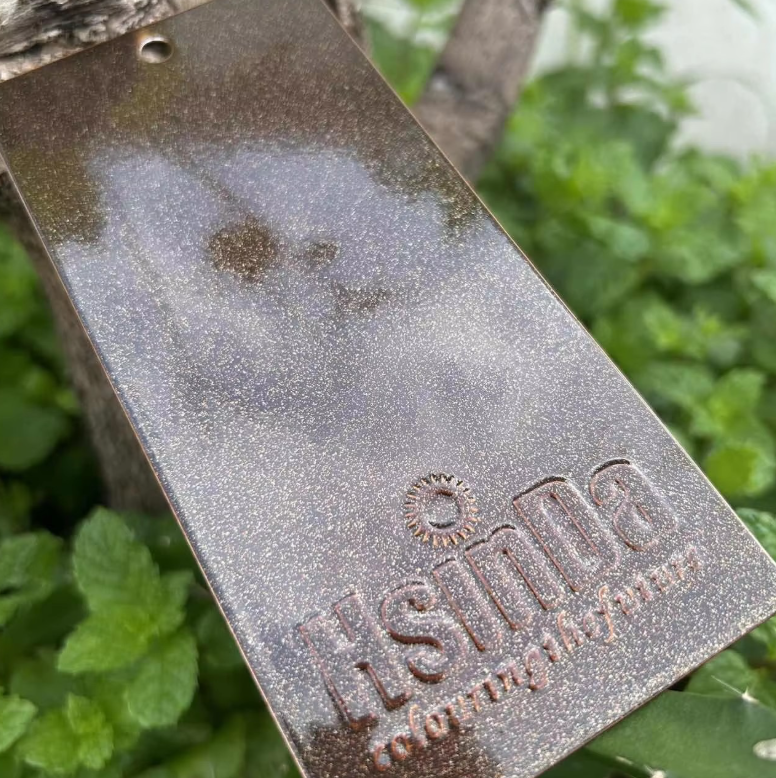
Neden Otomotiv Üreticileri Boya Toz Kaplamayı Seçmeye Devam Ediyor
Boya toz kaplaması, otomotiv parçalarının birçok üretim hattında artık varsayılan bir yüzey işlemi haline gelmiştir ve bunun nedenleri sadece modaya dayanmaz. Kurutulmuş bir toz, yüklenir, topraklanmış bir metal parçanın üzerine püskürtülür ve ardından fırında sertleştirilir. Bu süreç, çatlamalara, kimyasallara ve UV ışınlarına karşı dirençli sürekli bir film oluşturur. Otomotiv parçaları, yol tuzuna, çakıla, motor ısısına, fren tozuna ve yıllarca süren hava koşullarına maruz kalır. Erken başarısız olan bir yüzey işlemi, garanti maliyetlerini artırır ve marka itibarını zedeler. Toz kaplama, çözücüler olmadan kalın ve homojen bir film sağlar. Bu durum tamponlara, bağlantı parçalarına, jantlara, süspansiyon kollarına, batarya tepsilerine ve motor bölmesi bileşenlerine önem kazanır. Aynı zamanda uçucu organik bileşik emisyonlarını azaltma baskısı altındaki tesisler için de önemlidir. Bu teknoloji, dayanıklılığı, görünüşü ve çevresel düzenlemeleri tek bir süreçte bir araya getirdiği için sektörle tam uyum içindedir.
Motor Bölmesi İçinde ve Dışında Dayanıklılık ile Korozyon Koruması
Otomotiv parçaları zorlu koşullarda çalışır. Bir kontrol kolu taş çarpmalarına ve tuz sisine maruz kalabilir. Bir batarya muhafazası nem ve yol kimyasallarına maruz kalabilir. Bir jant fren tozuna ve temizlik maddelerine maruz kalabilir. Toz boyalar burada iyi performans gösterir çünkü sertleşmiş film çapraz bağlıdır ve sıkıca yapışmıştır. Önişlem temeldir. Uygun bir fosfat veya zirkonyum dönüşüm kaplaması çelik veya alüminyum yüzeyi yapışma için hazırlar. Bunun olmaması durumunda, en üst düzey toz boya bile soyulabilir. ASTM B117’ye göre tuz sis testi yaygın bir referans noktasıdır ve otomotiv spesifikasyonları genellikle yüzlerce saat dayanma süresi gerektirir. SAE International, mühendislerin malzemeleri karşılaştırmalarına yardımcı olacak kaplama performansı standartları yayınlamaktadır. Toz boyalar esneklik için formüle edilebilir; bu nedenle bükülen veya eğilen parçalar kolayca çatlamaz. Sertlik ile esneklik arasındaki bu denge, toz boyanın yapısal ve görünür birçok parçada kullanılmasının nedenidir.
Elektrostatik Uygulama Nasıl Atık ve Emisyonları Azaltır
Elektrostatik uygulama, toz kaplama verimliliğinin itici gücüdür. Bir püskürtme tabancası, toz partiküllerine elektriksel yük verir. Topraklanmış parça, bu partikülleri çeker ve böylece aktarım verimliliği artırılır. Aşırı püskürme (overspray), toplanabilir ve genellikle tekrar besleme karışımına dahil edilebilir. Sıvı boya aşırı püskürmesi ise aynı şekilde geri kazanılamaz. Bu fark, malzeme kaybını ve tehlikeli atık bertarafını azaltır. Amerika Birleşik Devletleri Çevre Koruma Ajansı (U.S. Environmental Protection Agency), toz kaplamaların uçucu organik bileşik emisyonlarını çözücü bazlı sıvı kaplamalara kıyasla düşürebildiğini belirtmiştir. Daha düşük emisyonlar, hava izin süreçlerini kolaylaştırır ve uyum maliyetlerini azaltır. Ancak bazı sınırlamalar vardır. Toz kaplamada sertleştirme fırını gereklidir; bu nedenle ısıya duyarlı alt tabakalar için uygun değildir. Renk değişimleri zaman alır ve dikkatli temizlik gerektirir. İnce dekoratif filmler, sıvı sistemlere kıyasla elde edilmesi daha zordur. Metalden üretilen ve büyük hacimde üretilen otomotiv parçaları için bu sınırlamalar genellikle yönetilebilir düzeydedir.
Otomotiv Hatlarında Toz Boya ile Sıvı Boyanın Karşılaştırılması
Aşağıdaki tablo, Toz Boya Enstitüsü, SAE ve EPA gibi sektör kaynaklarından alınan tipik aralıkları kullanır. Gerçek sonuçlar, parça geometrisine, ön işlemeye, hat tasarımına ve operatör becerisine bağlıdır.
| Faktör | Sıvı boyalar | Boya toz kaplaması |
|---|---|---|
| Kaplama başına film kalınlığı | Daha düşük; genellikle çoklu kaplamalar gerekir | Daha yüksek; genellikle tek kaplama yeterlidir |
| Çözücü içeriği | Çözücü bazlı sistemlerde yüksektir | Hiçbiri |
| Fazla püskürtme geri kazanımı | Sınırlı | Yüksek, toz tekrar kullanılabilir |
| Uçucu Organik Bileşik Emisyonları (VOC) | Daha yüksek | Çok Düşük |
| Kür gereksinimi | Hava kuruması veya fırında pişirme | Yalnızca fırında pişirme |
| Renk değişimi | Daha hızlı hale getirin | Daha yavaş, temizlenmesi gerekiyor |
| En Uygun Olanı | Düşük hacim, çok sayıda renk | Yüksek hacimli, metal parçalar |
| Dayanıklılık | Uygun sistemle iyi | Mükemmel çip ve kimyasal direnç |
Veriler bir uzlaşma gösteriyor. Bazı düşük hacimli ve ısıya duyarlı uygulamalarda sıvı boya hâlâ önde. Dayanıklılık, birimlik ve emisyonlar önemli olduğunda toz boyama öne çıkıyor. Otomotiv üreticileri genellikle her ikisini de kullanır; yüksek hacimli metal parçalar için toz boyama, özel renkler veya plastik bileşenler için ise sıvı boya tercih eder.
Bir Otomotiv Tedarikçisinden Gerçek Üretim Örneği
Orta Batı bölgesindeki bir otomotiv tedarikçisi çelik bağlantı parçaları ve batarya tepsileri üretiyordu. Mevcut sıvı boyama hattı, çözücü maliyetleri, filtre değişimleri ve karmaşık şekillerde tutarsız film kalınlığı ile mücadele etmekte zorlanıyordu. Üretim partilerinden kaynaklanan revizyon işleri ve akıntılar maliyetlere ek yük getiriyordu. Tesis, en yüksek hacimli parçaları beş aşamalı ön işlem sistemiyle donatılmış bir toz boya hattına taşıdı. Bir veri kaydedici, fırın sıcaklığıni yalnızca havada değil, parça üzerinde de izledi. Ekip, konveyör kenarında soğuk bir nokta tespit etti ve hattın hızını ayarladı. Bu değişiklikten sonra film kalınlığı daha homojen hale geldi ve tuz spreyi dayanımı arttı. Siyahtan griye renk geçişi eski sıvı hatla karşılaştırıldığında daha uzun sürdüğünden üretim planlaması daha büyük partilere kaydırıldı. Bu ödün, parçaların metal olması, hacimlerin yüksek olması ve yüzey kaplama gereksinimlerinin katı olması nedeniyle işe yaradı. Otomotiv toz boya süreçlerinde bu durum tipiktir; süreç, önceden planlamayı ödüllendirir.
Otomotiv Kaplama Programları için Tedarik Zinciri ve Hsinda Desteği
Güvenilir bir kaplama sonucu, tutarlı toz kalitesi ve teknik destek gerektirir. Hsinda, Avrupa standartlarına uygun olarak geliştirilmiş bir ERP yönetim sistemi ve dijital bir MES üretim sistemi işletmektedir. Yıllık üretim kapasitesi, epoksi, epoksi-polyester ve özel işlevsel tozlar da dahil olmak üzere çeşitli toz kaplamalardan yaklaşık 5.000 tondur. Fabrika, 8 büyük üretim hattı ve 3 deneysel hatla çalışmakta olup aylık üretim miktarı yaklaşık 500 tondur. Sertifikalar arasında ISO14001, CE, ISO9001 ve RoHS yanı sıra Florida testi ve antibakteriyel test verileri yer almaktadır. Hsinda, kaplama kalitesi analizi, fırın sıcaklığı izleme kayıtları, maliyet muhasebesi ve üretim hattı incelemesi gibi hizmetler sunmaktadır. Ar-Ge merkezi, değişen piyasa ihtiyaçlarına yönelik yeni ürünler geliştirmektedir. Toz kaplama sistemine geçişi değerlendiren otomotiv parçaları üreticileri için Hsinda, üretim derinliği, kalite kontrolü ve tedarik zinciri desteğiyle teknik bir kararın güvenilir bir üretim programına dönüştürülmesini sağlamaktadır.
İçindekiler Tablosu
- Neden Otomotiv Üreticileri Boya Toz Kaplamayı Seçmeye Devam Ediyor
- Motor Bölmesi İçinde ve Dışında Dayanıklılık ile Korozyon Koruması
- Elektrostatik Uygulama Nasıl Atık ve Emisyonları Azaltır
- Otomotiv Hatlarında Toz Boya ile Sıvı Boyanın Karşılaştırılması
- Bir Otomotiv Tedarikçisinden Gerçek Üretim Örneği
- Otomotiv Kaplama Programları için Tedarik Zinciri ve Hsinda Desteği