 EN


Por que os fabricantes automobilísticos continúan elixindo o revestimento en pó
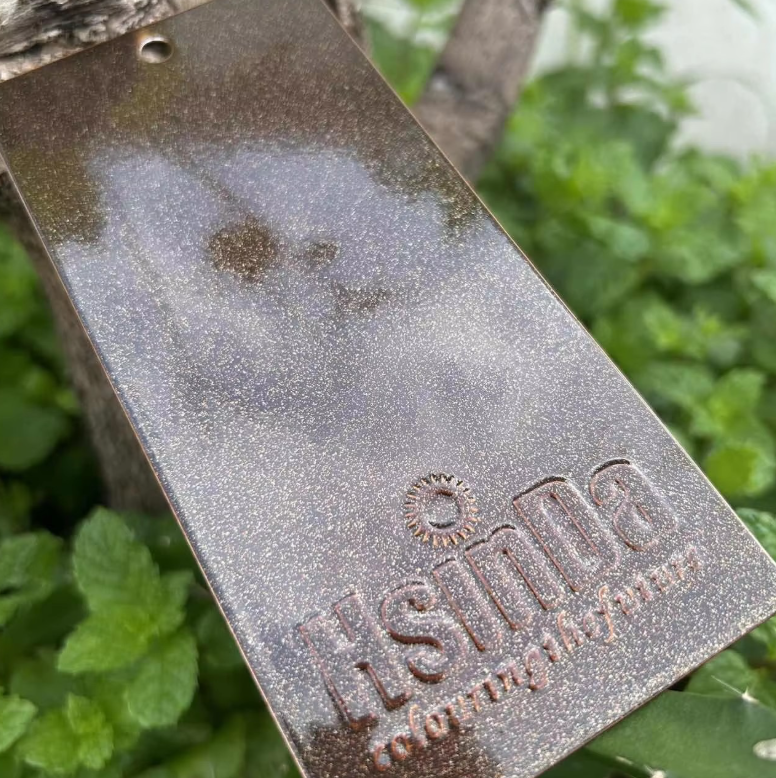
O revestimento en po pintado converteuse nun acabado estándar en moitas liñas de pezas automobilísticas, e as razóns van máis aló da moda. Un po seco cárgase, espráyase sobre unha peza metálica conectada á terra e despois curase nun forno. Este proceso forma unha película continua que resiste golpes, produtos químicos e exposición UV. As pezas automobilísticas están expostas a sal de estrada, gravilla, calor do motor, po de freos e anos de condicións meteorolóxicas. Un acabado que falla prematuramente xera custos de garantía e danos á marca. O revestimento en po ofrece unha película grosa e uniforme sen disolventes. Isto é importante para parachoques, soportes, rodas, brazos de suspensión, bandejas de baterías e compoñentes do compartimento do motor. Tamén é importante para as plantas que están sometidas a presión para reducir as emisións de compostos orgánicos volátiles. Esta tecnoloxía adapta-se á industria porque concilia durabilidade, aspecto e normas ambientais nun só proceso.
Durabilidade e protección contra a corrosión no compartimento do motor e no exterior
As pezas automobilísticas viven en condicións adversas. Un brazo de control pode sufrir impactos de pedras e salpicaduras de sal. Un envolvente de batería pode atoparse con humidade e produtos químicos da estrada. Unha roda pode estar exposta ao po de freo e a axentes limpiadores. O revestimento en pó funciona ben neste contexto porque a película curada está entrecruzada e firmemente unida. O tratamento previo é a base. Un recubrimento de conversión adecuado, como o fosfato ou o zirconio, prepara o aceiro ou o aluminio para a adhesión. Sen el, incluso un revestimento en pó de alta calidade pode descascararse. As probas de salpicadura de sal segundo a norma ASTM B117 son unha referencia común, e as especificacións automobilísticas adoitan requerir centos de horas. SAE International publica normas sobre o rendemento dos revestimentos que axudan aos enxeñeiros a comparar materiais. Os revestimentos en pó poden formularse para ofrecer flexibilidade, polo que as pezas que se flexionan ou doblan non se rachan facilmente. Este equilibrio entre dureza e flexibilidade é a razón pola que o revestimento en pó aparece en tantas pezas estruturais e visibles.
Como a aplicación electrostática reduce os residuos e as emisións
A aplicación electrostática é o motor da eficiencia do revestimento en po. Unha pistola de pulverización dá unha carga eléctrica ás partículas de po. A peza conectada á terra atrae esas partículas, o que mellora a eficiencia de transferencia. O exceso de pulverización pode recollerse e reutilizarse, normalmente mesturándoo de novo coa alimentación. O exceso de pulverización da pintura líquida non se pode recuperar do mesmo xeito. Esa diferenza reduce o desperdicio de material e a eliminación de residuos perigosos. A Axencia de Protección Ambiental dos Estados Unidos observou que os revestimentos en po poden reducir as emisións de compostos orgánicos volátiles en comparación cos revestimentos líquidos con disolventes. Unhas emisións máis baixas poden simplificar os permisos atmosféricos e reducir os custos de cumprimento. Hai límites. O po require un forno de curado, polo que os sustratos sensibles ao calor non son adecuados. Os cambios de cor levan tempo e requiren unha limpeza coidadosa. É máis difícil conseguir películas decorativas finas ca con sistemas líquidos. Para pezas automotrices de metal e producidas en volume, eses límites adoitan ser xestionables.
Comparación entre revestimento en pó e pintura líquida nas liñas automobilísticas
A táboa inferior emprega intervalos típicos de fontes do sector, como o Instituto do Revestimento en Pó, a SAE e a EPA. Os resultados reais dependen da xeometría das pezas, do pretratamento, do deseño da liña e da habilidade do operario.
| Factor | Pintura líquida | Revestimento en pó |
|---|---|---|
| Espesor da película por capa | Máis baixo; adoitan necesitarse múltiples capas | Máis alto; adoita bastar unha soa capa |
| Contido de disolvente | Alto nos sistemas baseados en disolventes | Ningún |
| Recuperación da pulverización en exceso | Limitado | Alta, o pó pode reutilizarse |
| Emisións de COV | Superior | Moi baixo |
| Requisito de curado | Secado ao aire ou cociña | Só cociña |
| Cambio de cor | Máis rápido | Máis lento, require limpeza |
| Mellor opción | Baixo volume, moitas cores | Alto volume, pezas metálicas |
| Durabilidade | Bo cun sistema axeitado | Resistencia excelente fronte a choques e produtos químicos |
Os datos amosan unha compensación. A pintura líquida segue sendo mellor para algunhas aplicacións de baixo volume e sensibles ao calor. A pulverización en seco é mellor cando importan a durabilidade, a uniformidade e as emisións. Os fabricantes automobilísticos adoitan usar ambas, empregando a pulverización en seco para pezas metálicas de alto volume e a pintura líquida para cores especiais ou compoñentes de plástico.
Caso real de produción dun fornecedor automobilístico
Un fornecedor automotriz do Medio Oeste producía soportes de aceiro e bandejas para baterías. A liña líquida existente tiña problemas cos custos dos disolventes, as substitucións dos filtros e a uniformidade do grosor da película en formas complexas. O traballo de retoque tras as pasadas e os goteos engadían custos. A fábrica trasladou as pezas de maior volume a unha liña de revestimento en pó con un sistema de pretratamento de cinco etapas. Un rexistrador de datos medía a temperatura do compoñente no forno, non só a do aire. O equipo detectou un punto frío preto da beira do transportador e axustou a velocidade da liña. Tras o cambio, o grosor da película volvérase máis uniforme e mellorou o rendemento na proba de salpicadura de sal. A mudanza de cor de negro a gris levaba máis tempo ca a antiga liña líquida, polo que a programación da produción cambiou cara a lotes máis grandes. O compromiso resultou válido porque as pezas eran metálicas, os volumes eran altos e os requisitos de acabado eran rigorosos. Este é o patrón no revestimento en pó automotriz: o proceso premia a planificación.
Cadea de suministro e apoio de Hsinda para programas de revestimento automotriz
Un remate fiable depende dunha po uniforme e dun apoio técnico consistente. Hsinda opera un sistema de xestión ERP construído segundo os estándares europeos e un sistema de produción MES dixital. A capacidade anual é de aproximadamente 5.000 toneladas de diversos revestimentos en po, incluídos os de epóxido, epóxido-poliéster e pós funcionais especiais. A fábrica dispón de 8 liñas de produción grandes e 3 liñas experimentais, con unha produción mensual próxima a 500 toneladas. As certificacións inclúen ISO14001, CE, ISO9001 e RoHS, xunto con datos dos ensaios de Florida e antibacterianos. Hsinda ofrece análise da calidade dos revestimentos, rexistros de detección da temperatura do forno, contabilidade de custos e revisión das liñas de produción. O centro de I+D desenvolve novos produtos para responder ás necesidades cambiantes do mercado. Para os fabricantes de pezas automobilísticas que estean valorando o cambio a revestimentos en po, Hsinda ofrece profundidade na fabricación, control de calidade e apoio na cadea de suministro, capaz de converter unha decisión técnica nun programa de produción fiable.
Índice de contidos
- Por que os fabricantes automobilísticos continúan elixindo o revestimento en pó
- Durabilidade e protección contra a corrosión no compartimento do motor e no exterior
- Como a aplicación electrostática reduce os residuos e as emisións
- Comparación entre revestimento en pó e pintura líquida nas liñas automobilísticas
- Caso real de produción dun fornecedor automobilístico
- Cadea de suministro e apoio de Hsinda para programas de revestimento automotriz