 EN


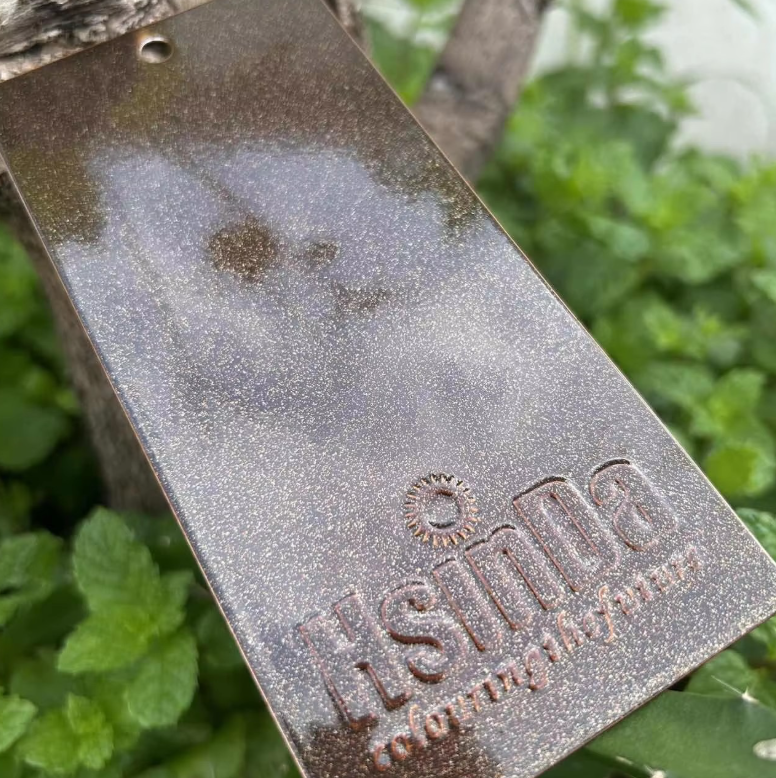
เหตุใดผู้ผลิตยานยนต์จึงยังคงเลือกใช้การเคลือบผงสี
การเคลือบผงสีได้กลายเป็นพื้นผิวมาตรฐานสำหรับชิ้นส่วนยานยนต์หลายประเภท ซึ่งเหตุผลนั้นไม่ได้มีเพียงแค่เรื่องของแฟชันเท่านั้น ผงแห้งจะถูกให้ประจุไฟฟ้า ฉีดพ่นลงบนชิ้นส่วนโลหะที่ต่อสายดิน จากนั้นนำไปอบในเตาอบ กระบวนการนี้สร้างฟิล์มต่อเนื่องที่ทนต่อการกระแทก สารเคมี และรังสี UV ชิ้นส่วนยานยนต์ต้องเผชิญกับเกลือถนน หินกรวด ความร้อนจากเครื่องยนต์ ฝุ่นเบรก และสภาพอากาศตลอดหลายปี การมีพื้นผิวที่เสื่อมสภาพก่อนเวลาอันควรจะก่อให้เกิดค่าใช้จ่ายภายใต้การรับประกันและส่งผลเสียต่อภาพลักษณ์แบรนด์ การเคลือบผงสีให้ฟิล์มที่หนาและสม่ำเสมอโดยไม่ใช้ตัวทำละลาย ซึ่งสิ่งนี้มีความสำคัญอย่างยิ่งต่อกันชน โครงยึด ล้อ แขนระบบกันสะเทือน ถาดแบตเตอรี่ และชิ้นส่วนใต้ฝากระโปรง นอกจากนี้ยังมีความสำคัญต่อโรงงานที่อยู่ภายใต้แรงกดดันในการลดการปล่อยสารประกอบอินทรีย์ระเหยง่าย (VOC) เทคโนโลยีนี้สอดคล้องกับอุตสาหกรรม เพราะสามารถบรรลุทั้งความทนทาน ความสวยงาม และข้อกำหนดด้านสิ่งแวดล้อมไว้ในกระบวนการเดียว
ความทนทานและการป้องกันการกัดกร่อนใต้ฝากระโปรงและภายนอก
ชิ้นส่วนยานยนต์ทำงานในสภาพแวดล้อมที่รุนแรง ตัวควบคุมแขน (control arm) อาจถูกหินกระแทกและโดนละอองเกลือ ตัวเรือนแบตเตอรี่อาจสัมผัสกับความชื้นและสารเคมีบนถนน ล้ออาจสัมผัสกับฝุ่นผงจากเบรกและสารทำความสะอาด การเคลือบด้วยผง (powder coating) ให้ผลดีในกรณีเช่นนี้ เพราะฟิล์มที่ผ่านการอบจนแข็งตัวแล้วมีโครงสร้างข้ามพันธะ (crosslinked) และยึดติดแน่นมาก การเตรียมพื้นผิวก่อนเคลือบจึงเป็นพื้นฐานสำคัญ สารเคลือบแปลงผิวแบบฟอสเฟตหรือซิเรเนียม (phosphate or zirconium conversion coating) ที่เหมาะสมจะเตรียมผิวเหล็กหรืออลูมิเนียมให้พร้อมสำหรับการยึดเกาะ หากไม่มีขั้นตอนนี้ แม้ผงเคลือบที่มีคุณภาพสูงที่สุดก็อาจลอกออกได้ การทดสอบทนต่อละอองเกลือตามมาตรฐาน ASTM B117 เป็นเกณฑ์ทั่วไป และข้อกำหนดด้านยานยนต์มักกำหนดให้ทนได้นานหลายร้อยชั่วโมง สหพันธ์วิศวกรยานยนต์แห่งอเมริกา (SAE International) จัดทำมาตรฐานประสิทธิภาพของการเคลือบเพื่อช่วยให้วิศวกรเปรียบเทียบวัสดุต่าง ๆ ได้ ผงเคลือบสามารถปรับสูตรให้มีความยืดหยุ่น จึงเหมาะกับชิ้นส่วนที่ต้องโก่งหรือโค้งโดยไม่แตกร้าวง่าย สมดุลระหว่างความแข็งและความยืดหยุ่นนี้เองที่ทำให้การเคลือบด้วยผงถูกใช้กับชิ้นส่วนโครงสร้างและชิ้นส่วนที่มองเห็นได้จำนวนมาก
วิธีการใช้หลักการไฟฟ้าสถิตย์ในการลดของเสียและมลพิษ
การใช้ไฟฟ้าสถิตเป็นกลไกหลักที่ทำให้การเคลือบผงมีประสิทธิภาพ ปืนพ่นจะให้ประจุไฟฟ้าแก่อนุภาคผง ชิ้นส่วนที่ต่อสายดินจะดึงดูดอนุภาคเหล่านั้น ซึ่งช่วยเพิ่มประสิทธิภาพในการถ่ายโอนวัสดุ ผงที่พ่นเกินเป้าหมายสามารถเก็บรวบรวมและนำกลับมาใช้ใหม่ได้ โดยมักผสมกลับเข้าไปในระบบป้อนวัสดุ ส่วนสีของเหลวที่พ่นเกินเป้าหมายไม่สามารถกู้คืนกลับมาใช้ใหม่ได้ในลักษณะเดียวกัน ความแตกต่างนี้ช่วยลดของเสียจากวัสดุและการกำจัดของเสียอันตราย สำนักงานคุ้มครองสิ่งแวดล้อมสหรัฐอเมริกา (U.S. Environmental Protection Agency) ระบุว่า การเคลือบผงสามารถลดการปล่อยสารประกอบอินทรีย์ระเหยง่าย (VOC) เมื่อเทียบกับสีของเหลวที่ใช้ตัวทำละลาย ซึ่งการลดการปล่อยมลพิษลงนั้นช่วยให้การขอใบอนุญาตปล่อยอากาศทำได้ง่ายขึ้น และลดต้นทุนในการปฏิบัติตามข้อกำหนด อย่างไรก็ตาม ก็มีข้อจำกัดบางประการ เช่น การเคลือบผงจำเป็นต้องใช้เตาอบเพื่อการบ่ม จึงไม่เหมาะกับวัสดุพื้นผิวที่ไวต่อความร้อน การเปลี่ยนสีใช้เวลานานและต้องทำความสะอาดอย่างละเอียดยิ่ง รวมทั้งการสร้างฟิล์มตกแต่งที่บางอาจทำได้ยากกว่าระบบสีของเหลว อย่างไรก็ตาม สำหรับชิ้นส่วนยานยนต์ที่ผลิตจากโลหะและมีปริมาณการผลิตสูง ข้อจำกัดเหล่านี้มักจัดการได้อย่างเหมาะสม
การเปรียบเทียบการเคลือบผงกับสีของเหลวในสายการผลิตรถยนต์
ตารางด้านล่างใช้ช่วงค่าทั่วไปจากแหล่งข้อมูลอุตสาหกรรม เช่น Powder Coating Institute, SAE และ EPA ผลลัพธ์ที่แท้จริงขึ้นอยู่กับรูปร่างของชิ้นส่วน การเตรียมพื้นผิวก่อนเคลือบ ออกแบบสายการผลิต และทักษะของผู้ปฏิบัติงาน
| ปัจจัย | สีในรูปแบบของเหลว | ผงเคลือบสี |
|---|---|---|
| ความหนาของฟิล์มต่อการเคลือบแต่ละครั้ง | ต่ำกว่า มักต้องเคลือบหลายครั้ง | สูงกว่า มักเคลือบเพียงครั้งเดียว |
| เนื้อหาของสารละลาย | สูงมากในระบบที่ใช้ตัวทำละลาย | ไม่มี |
| การกู้คืนส่วนเกินจากการพ่น (overspray recovery) | จำกัด | สูงมาก เนื่องจากผงสามารถนำกลับมาใช้ใหม่ได้ |
| การปล่อย VOC | สูงกว่า | ต่ำมาก |
| ข้อกำหนดในการอบแข็ง | แห้งตามอากาศหรืออบด้วยความร้อน | อบด้วยความร้อนเท่านั้น |
| การเปลี่ยนสี | เร็วขึ้น | ช้ากว่า ต้องทำความสะอาด |
| พอดีที่สุด | ปริมาณน้อย แต่มีหลายสี | ชิ้นส่วนโลหะที่ผลิตในปริมาณสูง |
| ความทนทาน | ดีเมื่อใช้ร่วมกับระบบที่เหมาะสม | ทนต่อเศษชิ้นส่วนและสารเคมีได้เยี่ยมยอด |
ข้อมูลแสดงให้เห็นถึงการแลกเปลี่ยนข้อดีข้อเสีย งานพ่นสีแบบของเหลวยังคงเหนือกว่าสำหรับบางแอปพลิเคชันที่ผลิตในปริมาณต่ำหรือมีความไวต่อความร้อน ส่วนการเคลือบผงจะเหนือกว่าเมื่อพิจารณาจากความทนทาน ความสม่ำเสมอ และการปล่อยมลพิษ ผู้ผลิตรถยนต์มักดำเนินการทั้งสองวิธีพร้อมกัน โดยใช้การเคลือบผงสำหรับชิ้นส่วนโลหะที่ผลิตในปริมาณสูง และใช้สีแบบของเหลวสำหรับสีพิเศษหรือชิ้นส่วนพลาสติก
กรณีการผลิตจริงจากซัพพลายเออร์ในอุตสาหกรรมยานยนต์
ผู้จัดจำหน่ายชิ้นส่วนยานยนต์ในภูมิภาคมิดเวสต์ผลิตโครงยึดเหล็กและถาดแบตเตอรี่ สายการผลิตแบบของเหลวที่มีอยู่ประสบปัญหาค่าใช้จ่ายสารทำละลาย การเปลี่ยนไส้กรองบ่อยครั้ง และความหนาของฟิล์มไม่สม่ำเสมอบนชิ้นส่วนรูปร่างซับซ้อน งานปรับปรุงหลังการผลิตจากการรันงานและการหยดของฟิล์มเพิ่มต้นทุนให้กับโรงงาน ทางโรงงานจึงย้ายชิ้นส่วนที่มีปริมาณการผลิตสูงสุดไปยังสายการผลิตแบบผงเคลือบพร้อมระบบเตรียมพื้นผิวห้าขั้นตอน เครื่องบันทึกข้อมูลอุณหภูมิใช้วัดอุณหภูมิที่ผิวชิ้นงาน ไม่ใช่แค่อุณหภูมิอากาศเท่านั้น ทีมงานพบจุดเย็นบริเวณขอบสายพานลำเลียงและจึงปรับความเร็วของสายการผลิต หลังการปรับเปลี่ยน ความหนาของฟิล์มมีความสม่ำเสมอมากขึ้น และประสิทธิภาพในการทนต่อการกัดกร่อนจากเกลือสเปรย์ดีขึ้น การเปลี่ยนสีจากดำเป็นเทาใช้เวลานานกว่าสายการผลิตแบบของเหลวเดิม ดังนั้นการวางแผนการผลิตจึงเปลี่ยนไปใช้การผลิตเป็นล็อตใหญ่ขึ้น การแลกเปลี่ยนนี้ให้ผลดีเพราะชิ้นส่วนทำจากโลหะ ปริมาณการผลิตสูง และข้อกำหนดด้านผิวเคลือบเข้มงวดมาก นี่คือรูปแบบทั่วไปของการเคลือบผงในอุตสาหกรรมยานยนต์ ซึ่งกระบวนการนี้ให้ผลตอบแทนที่ดีเมื่อมีการวางแผนอย่างรอบคอบ
ห่วงโซ่อุปทานและการสนับสนุนจาก Hsinda สำหรับโครงการเคลือบผิวยานยนต์
การได้ผิวเคลือบที่เชื่อถือได้ขึ้นอยู่กับคุณภาพของผงเคลือบและความพร้อมด้านเทคนิคอย่างสม่ำเสมอ หซินต้าใช้ระบบจัดการแบบเออร์พี (ERP) ที่พัฒนาตามมาตรฐานยุโรป และระบบผลิตแบบเมส (MES) แบบดิจิทัล กำลังการผลิตต่อปีอยู่ที่ประมาณ ๕,๐๐๐ ตัน สำหรับผงเคลือบที่หลากหลายประเภท รวมถึงผงอีพอกซี อีพอกซี-โพลีเอสเตอร์ และผงพิเศษที่มีคุณสมบัติเฉพาะ โรงงานมีสายการผลิตหลัก ๘ สาย และสายทดลองอีก ๓ สาย โดยมีปริมาณผลผลิตต่อเดือนใกล้เคียงกับ ๕๐๐ ตัน ใบรับรองที่ได้รับ ได้แก่ มาตรฐาน ISO14001, เซอร์ติฟิเกต CE, ISO9001 และ RoHS รวมทั้งผลการทดสอบจากฟลอริดาและการทดสอบฤทธิ์ต้านแบคทีเรีย หซินต้าให้บริการวิเคราะห์คุณภาพของการเคลือบ บันทึกการตรวจวัดอุณหภูมิในเตาอบ การคำนวณต้นทุน และการทบทวนประสิทธิภาพของสายการผลิต ศูนย์วิจัยและพัฒนา (R&D) ของบริษัทพัฒนาผลิตภัณฑ์ใหม่ๆ เพื่อตอบสนองความต้องการของตลาดที่เปลี่ยนแปลงไป สำหรับผู้ผลิตชิ้นส่วนยานยนต์ที่กำลังพิจารณาเปลี่ยนมาใช้ผงเคลือบ หซินต้าสามารถเสนอศักยภาพในการผลิตที่ลึกซึ้ง การควบคุมคุณภาพอย่างเข้มงวด และการสนับสนุนห่วงโซ่อุปทาน ซึ่งจะช่วยเปลี่ยนการตัดสินใจเชิงเทคนิคให้กลายเป็นโครงการผลิตที่เชื่อถือได้
สารบัญ
- เหตุใดผู้ผลิตยานยนต์จึงยังคงเลือกใช้การเคลือบผงสี
- ความทนทานและการป้องกันการกัดกร่อนใต้ฝากระโปรงและภายนอก
- วิธีการใช้หลักการไฟฟ้าสถิตย์ในการลดของเสียและมลพิษ
- การเปรียบเทียบการเคลือบผงกับสีของเหลวในสายการผลิตรถยนต์
- กรณีการผลิตจริงจากซัพพลายเออร์ในอุตสาหกรรมยานยนต์
- ห่วงโซ่อุปทานและการสนับสนุนจาก Hsinda สำหรับโครงการเคลือบผิวยานยนต์