 EN


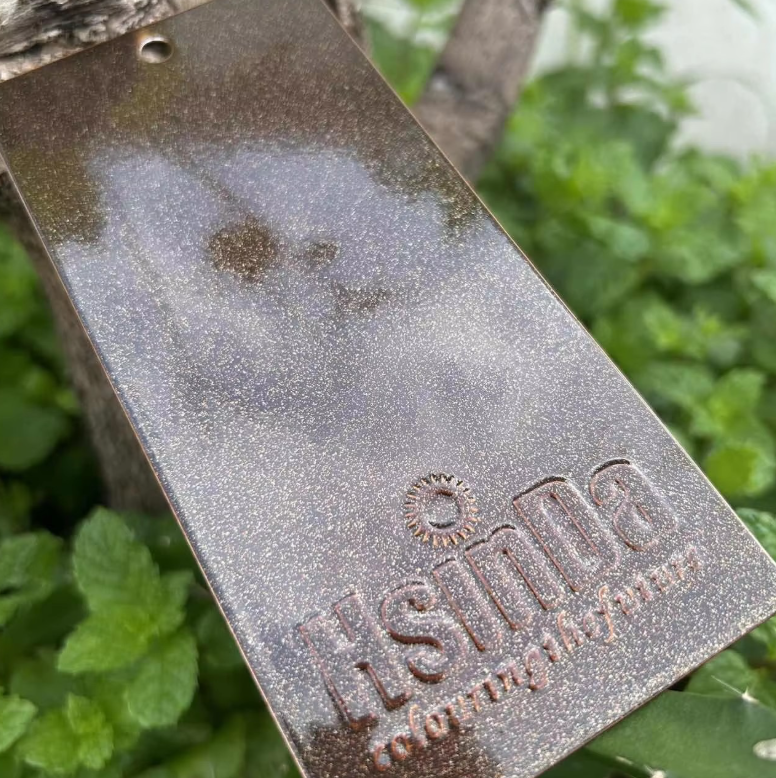
Ինչու՞ են ավտոմեքենայի արտադրողները շարունակում ընտրել ներկի փոշիացված պատվաստումը
Ներկի փոշիային պատվածքը դարձել է շատ ավտոմեքենայի մասերի գծերի ստանդարտ վերջնամշակում, և դրա պատճառները գերազանցում են մոդայական համարժեքը: Չոր փոշին լիցքավորվում է, սաղավարտվում է հողավորված մետաղական մասի վրա, ապա թերմամշակվում է վառարանում: Այս գործընթացը ստեղծում է անընդհատ թաղանթ, որը դիմացկուն է բեկվելու, քիմիական նյութերի և ՈՒԼ ճառագայթների նկատմամբ: Ավտոմեքենայի մասերը ենթարկվում են ճանապարհային աղի, խառնարանի, շարժիչի տաքացման, արագացման սարքի փոշու և տարիներ շարունակ եղանակային պայմանների ազդեցությանը: Վաղ ձախողվող վերջնամշակումը առաջացնում է երաշխիքային ծախսեր և վնասում է բրենդին: Փոշիային պատվածքը առաջարկում է հաստ, համասեռ թաղանթ՝ առանց լուծիչների: Սա կարևոր է բամպերների, ամրակների, անիվների, վահանակների, մետաղական մասերի և շարժիչի տակ գտնվող մասերի համար: Դա կարևոր է նաև այն գործարանների համար, որոնք ճնշման տակ են գտնվում՝ կարճելու թռչող օրգանական միացությունների արտանետումները: Այս տեխնոլոգիան համապատասխանում է արդյունաբերությանը, քանի որ մեկ գործընթացում համատեղում է տևականությունը, տեսքը և շրջակա միջավայրի վրա ազդեցության վերաբերյալ կանոնները:
Տևականություն և կոռոզիայի դիմացկունություն շարժիչի տակ և դրսում
Ավտոմեքենայի մասերը գործում են դժվար պայմաններում: Կառավարման թևը կարող է բախվել քարերի հետ և ենթարկվել աղի սփրեյի: Բատարեակի շրջապատը կարող է ենթարկվել խոնավության և ճանապարհային քիմիական նյութերի: Շրջանակը կարող է ենթարկվել արգելակման փոշու և մաքրման միջոցների: Պուդրային լաքապատումը լավ է աշխատում այստեղ, քանի որ ստացված թաղանթը խաչաձև կապված է և խիստ կպած է: Նախնական մշակումը հիմքն է: Համապատասխան ֆոսֆատային կամ ցիրկոնիումային վերափոխման թաղանթը պատրաստում է պողպատը կամ ալյումինը կպչունության համար: Դա չանելու դեպքում նույնիսկ caրող է բաժանվել: ASTM B117 ստանդարտով աղի սփրեյի փորձարկումը տարածված հիմնարար ցուցանիշ է, իսկ ավտոմեքենայի սպեցիֆիկացիաները հաճախ պահանջում են հարյուրավոր ժամ: SAE International-ը հրապարակում է լաքապատման արդյունավետության ստանդարտներ, որոնք օգնում են ինժեներներին համեմատել նյութերը: Պուդրային լաքապատումները կարող են ձևավորվել ճկունության համար, ուստի ճկվող կամ ծռվող մասերը չեն ճաքում: Դա կարծրության և ճկունության հավասարակշռությունն է, որի պատճառով պուդրային լաքապատումը հայտնվում է այնքան շատ կառուցվածքային և տեսանելի մասերի վրա:
Ինչպես է էլեկտրաստատիկ կիրառումը նվազեցնում թափոններն ու արտանետումները
Էլեկտրոստատիկ լակապատումը փոշային լակապատման արդյունավետության շարժիչն է: Սպրեյ ատրճանակը փոշու մասնիկներին էլեկտրական լիցք է հաղորդում: Հողանցված մասը ձգտում է այդ մասնիկներին, ինչը բարելավում է տեղափոխման արդյունավետությունը: Ավելցուկային փոշին կարող է հավաքվել և կրկին օգտագործվել, հաճախ հետ խառնվելով սնուցման հետ: Հեղուկ ներկի ավելցուկային ներկը նույն ձևով վերականգնվել չի կարող: Այդ տարբերությունը նվազեցնում է նյութական թափոնները և վտանգավոր թափոնների հեռացումը: U.S.-ի Շրջակա միջավայրի պաշտպանության գործակալությունը նշել է, որ փոշային լակապատումները կարող են իջեցնել թռչող օրգանական միացությունների արտանետումները համեմատած լուծիչով պատրաստված հեղուկ լակապատումների հետ: Ցածր արտանետումները կարող են պարզեցնել օդային թույլտվությունները և նվազեցնել համապատասխանության ծախսերը: Կան սահմանափակումներ: Փոշին պահանջում է պնդացման վառարան, այնպես որ ջերմության զգայուն հիմքերը վատ համապատասխանում են: Գույների փոփոխությունները ժամանակ են պահանջում և զգուշավոր մաքրում: Բարակ դեկորատիվ թաղանթներ ստանալը հեղուկ համակարգերի դեպքում ավելի դժվար է: Ավտոմոբիլային մասերի համար, որոնք մետաղական են և մեծ քանակությամբ արտադրվում են, այդ սահմանափակումները սովորաբար կառավարելի են:
Պուդրային լաքի և հեղուկ ներկի համեմատությունը ավտոմեքենաների արտադրական գծերում
Ստորև բերված աղյուսակը օգտագործում է արդյունաբերության աղբյուրներից, ինչպես օրինակ՝ Powder Coating Institute-ը, SAE-ն և EPA-ն, ստացված տիպիկ շրջանակներ: Իրական արդյունքները կախված են մասերի երկրաչափությունից, նախնական մշակումից, գծի դիզայնից և օպերատորի մասնագիտական վարպետությունից:
| Գործոն | Հեղուկ ներկ | Ներկի փոշեներկում |
|---|---|---|
| Շերտի հաստությունը յուրաքանչյուր շերտի համար | Ցածր է, հաճախ անհրաժեշտ են մի քանի շերտ | Բարձր է, հաճախ մեկ շերտն այնքան է բավարար |
| Լուծիչի պարունակություն | Բարձր է լուծիչով հիմնված համակարգերում | Ոչ մեկը |
| Ավելցուկային սփրեյի վերականգնում | Սահմանափակ | Բարձր՝ փոշին կարող է կրկին օգտագործվել |
| VOC Արտանետումներ | Ավելի բարձր | Շատ ցածր |
| Մշակման պահանջ | Օդում չորացնել կամ թերմիկ մշակում | Միայն թխել |
| Գույնի փոփոխություն | Արագ | Դանդաղ, պահանջում է մաքրում |
| Լավագույն համապատասխանություն | Ցածր արտադրանքի ծավալ, շատ գույներ | Բարձր ծավալ, մետաղական մասեր |
| Մշակման կայունությունը | Լավ է ճիշտ համակարգի դեպքում | Գերազանց դիմացկունություն մետաղական մասնիկների և քիմիական նյութերի նկատմամբ |
Տվյալները ցույց են տալիս փոխզիջման հարաբերություն: Հեղուկ ներկը դեռևս առաջատար է որոշ ցածր ծավալի և ջերմային զգայուն կիրառումների համար: Պուդրային պատվաստումը առաջատար է այն դեպքերում, երբ կարևոր են տևականությունը, համասեռությունը և վտանգավոր արտանետումների նվազեցումը: Ավտոմոբիլային արտադրողները հաճախ օգտագործում են երկու տեխնոլոգիաներն էլ՝ բարձր ծավալի մետաղական մասերի համար օգտագործելով պուդրային պատվաստում, իսկ հատուկ գույների կամ պլաստիկ բաղադրիչների համար՝ հեղուկ ներկ:
Իրական արտադրական դեպք ավտոմոբիլային մատակարարից
Միջարևելյան շրջանում գտնվող մեքենաշինական մատակարարը արտադրում էր ստալե բռնակներ և մետաղական մասեր՝ մեքենայի մեջ տեղադրվող մասերի համար: Առկա հեղուկ գծի աշխատանքը դժվարացել էր լուծիչների բարձր արժեքի, ֆիլտրների հաճախակի փոխարինման և բարդ ձևերի վրա թաղանթի հաստության անհամաչափության պատճառով: Կրկնակի մշակման անհրաժեշտությունը և թաղանթի կախված մասերը ավելացնում էին ծախսերը: Գործարանը ամենաբարձր ծավալով մասերը տեղափոխեց փոշիանման լակիրապատման գծի, որն օգտագործում էր հինգ փուլային նախնական մշակման համակարգ: Տվյալների գրանցիչը հետևում էր մասի վրա տաքացման ջերմաստիճանին, ոչ թե միայն օդի ջերմաստիճանին: Խումբը հայտնաբերեց կոնվեյերի եզրի մոտ մի սառը տեղամաս և հարմարեցրեց գծի արագությունը: Փոփոխությունից հետո թաղանթի հաստությունը դարձավ ավելի համաչափ, իսկ աղի սփրեյի նկատմամբ կայունությունը բարելավվեց: Գույնի փոխարինումը՝ սևից մոխրագույնի, ավելի երկար ժամանակ էր պահանջում, քան նախկին հեղուկ գծի դեպքում, ուստի արտադրության պլանավորումը փոխվեց՝ ավելի մեծ շարքեր ստեղծելու համար: Այս փոխանակումը հարմար էր, քանի որ մասերը մետաղական էին, ծավալները բարձր էին, իսկ վերջնական մշակման պահանջները՝ շատ խիստ: Սա ավտոմեքենաների համար փոշիանման լակիրապատման գործընթացի ընդհանուր օրինակն է՝ այս գործընթացը պարգևատրում է նախապես մշակված պլանավորումը:
Ավտոմեքենաների լակիրապատման ծրագրերի մատակարարման շղթայի և Hsinda-ի աջակցությունը
Հուսալի վերջավորումը կախված է փոշու համասեռությունից և տեխնիկական աջակցությունից: Hsinda-ն օգտագործում է եվրոպական ստանդարտներին համապատասխան ստեղծված ERP կառավարման համակարգ և թվային MES արտադրական համակարգ: Տարեկան հզորությունը մոտավորապես 5000 տոննա է տարբեր փոշու պատվածքների, այդ թվում՝ էպոքսիդային, էպոքսիդ-պոլիեստերային և հատուկ ֆունկցիոնալ փոշիների: Գործարանը գործարկում է 8 մեծ արտադրական գծեր և 3 փորձարարական գծեր, իսկ ամսական արտադրանքը մոտ 500 տոննա է: Ստացված սերտիֆիկատներն են՝ ISO14001, CE, ISO9001 և RoHS, ինչպես նաև Ֆլորիդայի փորձարկման և հակաբակտերիալ փորձարկման տվյալները: Hsinda-ն ապահովում է պատվածքի որակի վերլուծություն, վառարանի ջերմաստիճանի չափման գրառումներ, ծախսերի հաշվարկ և արտադրական գծերի վերանայում: Հետազոտությունների և մշակման կենտրոնը մշակում է նոր արտադրանքներ՝ շուկայի փոփոխվող պահանջներին համապատասխան: Ավտոմեքենայի մասերի արտադրողների համար, որոնք քննարկում են փոշու վրա անցումը, Hsinda-ն առաջարկում է արտադրական խորություն, որակի վերահսկում և մատակարարային շղթայի աջակցություն, որոնք կարող են տեխնիկական որոշումը վերածել հուսալի արտադրական ծրագրի:
Բովանդակության աղյուսակ
- Ինչու՞ են ավտոմեքենայի արտադրողները շարունակում ընտրել ներկի փոշիացված պատվաստումը
- Տևականություն և կոռոզիայի դիմացկունություն շարժիչի տակ և դրսում
- Ինչպես է էլեկտրաստատիկ կիրառումը նվազեցնում թափոններն ու արտանետումները
- Պուդրային լաքի և հեղուկ ներկի համեմատությունը ավտոմեքենաների արտադրական գծերում
- Իրական արտադրական դեպք ավտոմոբիլային մատակարարից
- Ավտոմեքենաների լակիրապատման ծրագրերի մատակարարման շղթայի և Hsinda-ի աջակցությունը