 EN


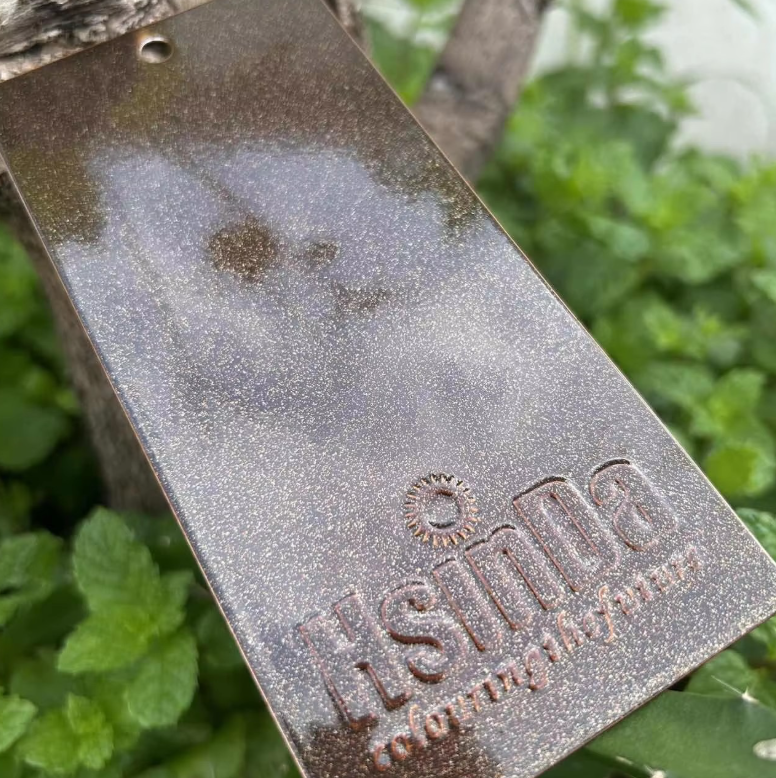
Почему автопроизводители продолжают выбирать порошковое покрытие
Порошковое окрашивание стало стандартной отделкой для многих линеек автомобильных деталей, и причины этого выходят за рамки моды. Сухой порошок заряжается, распыляется на заземлённую металлическую деталь, а затем отверждается в печи. В результате формируется сплошная плёнка, устойчивая к сколам, химическим веществам и ультрафиолетовому излучению. Автомобильные детали подвергаются воздействию дорожной соли, гравия, тепла двигателя, тормозной пыли и многолетней погодной нагрузки. Отделка, теряющая свои свойства на раннем этапе, влечёт за собой расходы по гарантии и ущерб репутации бренда. Порошковое покрытие обеспечивает толстую, однородную плёнку без использования растворителей. Это особенно важно для бамперов, кронштейнов, колёс, рычагов подвески, лотков для аккумуляторов и компонентов под капотом. Также это имеет значение для предприятий, испытывающих давление с целью сокращения выбросов летучих органических соединений. Эта технология соответствует потребностям отрасли, поскольку объединяет в одном процессе долговечность, внешний вид и соблюдение экологических требований.
Долговечность и защита от коррозии под капотом и снаружи
Автомобильные детали работают в суровых условиях. Рычаг подвески может подвергаться ударам камней и воздействию солевого тумана. Корпус аккумулятора может сталкиваться с влагой и дорожными химикатами. Колесо может контактировать с тормозной пылью и чистящими средствами. Порошковое покрытие хорошо зарекомендовало себя в таких условиях, поскольку отвержденная пленка имеет сшитую структуру и прочно связана с основой. Предварительная обработка — это основа. Правильно выполненные фосфатное или циркониевое конверсионное покрытие готовят сталь или алюминий к адгезии. Без такой обработки даже высококачественное порошковое покрытие может отслаиваться. Испытания в солевом тумане по стандарту ASTM B117 являются распространённым эталоном, а автомобильные технические требования зачастую предписывают выдержку в течение сотен часов. SAE International публикует стандарты оценки эксплуатационных характеристик покрытий, которые помогают инженерам сравнивать материалы. Порошковые покрытия могут быть разработаны с учётом гибкости, поэтому детали, подвергающиеся изгибу или деформации, не трескаются легко. Именно этот баланс твёрдости и гибкости делает порошковое покрытие популярным выбором для множества конструкционных и видимых деталей.
Как электростатическое нанесение снижает отходы и выбросы
Электростатическое нанесение — это основа эффективности порошкового покрытия. Распылитель придаёт частицам порошка электрический заряд. Заземлённая деталь притягивает эти частицы, что повышает эффективность переноса. Избыточное распыление можно собирать и повторно использовать, часто смешивая его обратно с исходным порошком. Избыточное распыление жидких красок таким способом восстановить невозможно. Это различие снижает расход материала и объём образования опасных отходов. Агентство по охране окружающей среды США (U.S. Environmental Protection Agency) отмечает, что порошковые покрытия позволяют снизить выбросы летучих органических соединений (VOC) по сравнению с растворительсодержащими жидкими покрытиями. Снижение выбросов упрощает получение разрешений на выбросы в атмосферу и сокращает затраты на обеспечение соответствия нормативным требованиям. Однако существуют ограничения. Для порошковых покрытий требуется печь отверждения, поэтому термочувствительные основы плохо подходят. Смена цвета требует времени и тщательной очистки оборудования. Получение тонких декоративных плёнок сложнее, чем при использовании жидких систем. Для металлических автомобильных деталей, выпускаемых серийно, эти ограничения, как правило, приемлемы.
Сравнение порошкового покрытия и жидкой краски на автомобильных линиях
В приведённой ниже таблице указаны типичные диапазоны значений, взятые из отраслевых источников, таких как Институт порошкового покрытия (Powder Coating Institute), Общество автомобильных инженеров (SAE) и Агентство по охране окружающей среды США (EPA). Фактические результаты зависят от геометрии детали, предварительной обработки поверхности, конструкции линии и квалификации оператора.
| Фактор | Жидкая краска | Порошковое покрытие |
|---|---|---|
| Толщина плёнки на один слой | Ниже; зачастую требуется нанесение нескольких слоёв | Выше; зачастую достаточно одного слоя |
| Содержание растворителя | Высокое содержание в системах на основе растворителей | Отсутствует |
| Рекуперация избыточного распыла | Ограничено | Высокая, порошок можно повторно использовать |
| Выбросы ЛОС | Высокий | Очень низкий |
| Требования к отверждению | Высыхание на воздухе или термоотверждение | Только термоотверждение |
| Изменение цвета | Быстрее | Медленнее; требует очистки |
| Оптимальное соответствие | Небольшой объём, много цветов | Высокий объём, металлические детали |
| Долговечность | Хорошо при правильной системе | Отличная стойкость к сколам и химическим веществам |
Данные показывают компромисс. Жидкое окрашивание по-прежнему выигрывает в некоторых случаях низкого объёма и для термочувствительных применений. Порошковое покрытие выигрывает, когда важны долговечность, однородность и выбросы. Автомобильные производители часто используют оба метода: порошковое — для высокого объёма металлических деталей, жидкое — для специальных цветов или пластиковых компонентов.
Реальный пример из практики поставщика автомобильной промышленности
Автомобильный поставщик из Среднего Запада производил стальные кронштейны и батарейные лотки. Существующая линия жидкостного нанесения покрытия испытывала трудности с расходами на растворители, заменой фильтров и нестабильной толщиной плёнки на сложных формах. Переделка деталей из-за потёков и неудовлетворительного качества покрытия увеличивала себестоимость. На предприятии перевели самые объёмные детали на линию порошкового покрытия с пятиступенчатой системой предварительной обработки. Регистратор данных отслеживал температуру на самой детали, а не только в воздушной среде печи. Команда выявила холодную зону вблизи края конвейера и скорректировала скорость линии. После этой корректировки толщина плёнки стала более однородной, а устойчивость к воздействию солевого тумана улучшилась. Смена цвета с чёрного на серый заняла больше времени, чем на старой линии жидкостного покрытия, поэтому график производства был пересмотрен в пользу более крупных партий. Такой компромисс оказался оправданным, поскольку детали были металлическими, объёмы выпуска — высокими, а требования к качеству финишного покрытия — строгими. Именно такова типичная ситуация при порошковом покрытии в автомобильной промышленности: процесс вознаграждает тщательное планирование.
Цепочка поставок и поддержка Hsinda для программ автомобильных покрытий
Надежное покрытие зависит от стабильного качества порошковых материалов и технической поддержки. Компания Hsinda использует ERP-систему управления, построенную в соответствии с европейскими стандартами, и цифровую MES-систему производства. Годовая мощность составляет примерно 5000 тонн различных порошковых покрытий, включая эпоксидные, эпоксидно-полиэфирные и специальные функциональные порошки. На заводе работает 8 крупных производственных линий и 3 экспериментальные линии, ежемесячный объём выпуска приближается к 500 тоннам. Сертификаты включают ISO 14001, CE, ISO 9001 и RoHS, а также данные испытаний по методике штата Флорида и антибактериальных испытаний. Hsinda предоставляет анализ качества покрытий, записи контроля температуры в печи, калькуляцию себестоимости и аудит производственных линий. Центр исследований и разработок создаёт новые продукты в ответ на изменяющиеся рыночные потребности. Для производителей автокомпонентов, рассматривающих переход на порошковые покрытия, Hsinda предлагает глубокую производственную экспертизу, строгий контроль качества и поддержку цепочки поставок, позволяя превратить техническое решение в надёжную производственную программу.
Содержание
- Почему автопроизводители продолжают выбирать порошковое покрытие
- Долговечность и защита от коррозии под капотом и снаружи
- Как электростатическое нанесение снижает отходы и выбросы
- Сравнение порошкового покрытия и жидкой краски на автомобильных линиях
- Реальный пример из практики поставщика автомобильной промышленности
- Цепочка поставок и поддержка Hsinda для программ автомобильных покрытий